Pourquoi le process compte autant que la pièce
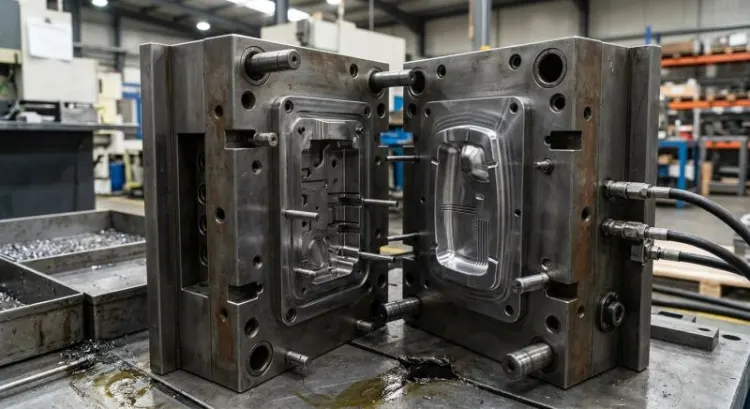
Une pièce technique injectée, quand elle est réussie, ne se remarque pas. Elle clipse au bon endroit, elle tient sa cote, elle ne casse pas au bout de six mois. Personne n'en parle. En revanche, quand elle rate, tout le monde en parle : le bureau d'études, la production, la qualité, et surtout le client final.
L'injection plastique représente aujourd'hui la très grande majorité des pièces techniques produites en série dans l'industrie. Automobile, médical, électroménager, connectique, packaging technique : partout où il faut sortir des dizaines de milliers de pièces identiques avec une géométrie complexe et un coût unitaire maîtrisé, c'est ce procédé qui s'impose.
Mais entre le besoin fonctionnel exprimé par un donneur d'ordre et la pièce conforme livrée sur palette, il y a une chaîne. Sept étapes, précisément. Et la caractéristique de cette chaîne, c'est que chaque décision engage toutes les suivantes. Un mauvais choix de matière à l'étape 2 se paie à l'étape 6. Une simulation zappée à l'étape 4 se paie en retouches d'outillage, avec trois semaines de retard planning en prime.
C'est là que se joue la différence entre un projet maîtrisé et un projet subi. Et honnêtement, cette différence se construit presque entièrement en amont, bien avant que la première goutte de matière n'entre dans le moule.
Étape 1 : l'analyse du cahier des charges et la conception fonctionnelle
Traduire une fonction en géométrie injectable
Tout commence par une question simple, mais qu'on oublie de poser assez souvent : à quoi sert cette pièce, vraiment ?
Le recueil des contraintes ne se limite pas à un plan et une cotation. Il faut cartographier l'environnement d'usage : températures de service (et les pics, pas seulement la moyenne), efforts mécaniques statiques et dynamiques, exposition aux UV, contact avec des huiles, des solvants, des produits de nettoyage agressifs. Y a-t-il un contact alimentaire ? Un usage médical ? Des normes sectorielles applicables, du type ISO 10993 ou UL 94 ?
Ajoutez à cela les volumes annuels prévisionnels, la durée de vie attendue du produit, les conditions de stockage. Chacun de ces paramètres va peser sur les six étapes suivantes.
Les arbitrages structurants
Trois arbitrages reviennent systématiquement, et ils méritent d'être posés très tôt sur la table.
Volume série contre coût outillage. Un moule multi-empreintes à canaux chauds coûte cher à l'achat mais divise le coût pièce. Sur 500 000 pièces par an, l'investissement s'amortit en quelques mois. Sur 8 000 pièces, c'est une aberration économique.
Tolérances réellement nécessaires contre tolérances demandées par habitude. Voilà un classique. Un bureau d'études reprend un template, coche des tolérances serrées « au cas où », et personne ne remet le sujet en question. Résultat : un moule plus complexe, un process plus contraint, un taux de rebut supérieur, et un contrôle qualité plus lourd. Pour une cote qui, dans les faits, n'a aucune criticité fonctionnelle.
Aspect contre fonction. Une pièce visible impose un état de surface, une absence de retassures visibles, parfois un positionnement de point d'injection contraint. Une pièce cachée, non. Le distinguo doit être clair dès le départ.
Surspécifier une pièce reste, de loin, la première source de dérive budgétaire sur un projet d'injection. C'est rarement spectaculaire. C'est juste 15 % ici, 20 % là, et à l'arrivée un coût pièce qui ne passe plus.
Le rôle du plasturgiste en co-conception
Il existe une fenêtre, au tout début du projet, où la géométrie n'est pas encore figée. C'est le moment le plus rentable de toute la chaîne. Un plasturgiste qui intervient à ce stade peut proposer de fusionner deux pièces en une, de remplacer une vis par un clip, de repenser un nervurage, de supprimer un tiroir en modifiant un angle de 3°.
Sur un projet réel, ce type d'intervention amont permet couramment d'économiser 20 à 30 % du coût pièce. Une fois le moule usiné, la même suggestion devient une modification d'outillage à 8 000 €. Le calcul est vite fait.
Étape 2 : le choix de la matière
Familles et logique de sélection
Le monde des thermoplastiques se divise grossièrement en deux univers.
D'un côté, les commodités : polypropylène (PP), polyéthylène (PE), polystyrène (PS). Peu chères, faciles à mettre en œuvre, largement suffisantes pour une grande partie des applications. De l'autre, les techniques : polyamides (PA 6, PA 66, PA 12), polyacétal (POM), polycarbonate (PC), ABS, PBT, et plus haut dans l'échelle, PPS, PSU, PEEK.
La sélection s'appuie sur une poignée de critères déterminants :
- tenue thermique en continu et en pic (température de fléchissement sous charge, HDT)
- résistance chimique dans l'environnement réel d'usage
- rigidité et module d'élasticité
- résilience, notamment à froid
- comportement au fluage sous charge permanente
- reprise d'humidité (le PA est un cas d'école : ses caractéristiques évoluent selon son taux d'humidité)
- retrait au moulage, et surtout sa régularité
Charges et additifs
Une matière chargée n'est plus la même matière. Voilà un point qu'on sous-estime régulièrement.
Une fibre de verre à 30 % dans un PA 66 multiplie la rigidité par trois ou quatre, réduit fortement le retrait, mais introduit une anisotropie marquée : le retrait devient différent dans le sens de l'écoulement et perpendiculairement à celui-ci. Autrement dit, la pièce ne se rétracte pas de la même façon partout. Bonjour le gauchissement si le moule n'a pas été pensé pour.
Le talc rigidifie et améliore la stabilité dimensionnelle. Les retardateurs de flamme permettent d'atteindre un classement UL 94 V-0 mais dégradent souvent la résilience. Les agents antichoc font l'inverse. Les colorants et masterbatch, enfin, ne sont jamais neutres : un pigment peut modifier la cristallinité d'un semi-cristallin, donc son retrait.
Et il faut y ajouter une conséquence très concrète : les charges abrasives usent l'acier. Un moule injectant du PA 66 GF50 en continu ne vieillira pas comme un moule à PP. Les traitements de surface et le plan de maintenance doivent en tenir compte dès la conception de l'outil.
Contraintes réglementaires et environnementales
Le contact alimentaire relève du règlement européen 10/2011, qui impose des matières déclarées conformes et des tests de migration. Le règlement REACH encadre les substances utilisées. Pour le médical, l'ISO 10993 fixe le cadre de la biocompatibilité.
Le sujet des matières recyclées et biosourcées, longtemps cantonné aux applications non techniques, progresse rapidement. Les régénérés de qualité contrôlée deviennent utilisables sur des pièces fonctionnelles non critiques, à condition d'accepter une variabilité lot à lot supérieure et de la piloter. La recyclabilité en fin de vie devient par ailleurs un critère de choix à part entière chez de nombreux donneurs d'ordre, notamment sous l'effet de l'éco-conception réglementaire.
Le piège du retrait différentiel
Il faut insister sur ce point, parce qu'il coûte cher et qu'il revient encore trop souvent.
Un moule n'est pas usiné à la cote de la pièce. Il est usiné à la cote de la pièce plus le retrait de la matière retenue. Un PP se rétracte autour de 1,5 %. Un ABS, autour de 0,5 %. Un PA 66 chargé verre, entre 0,2 et 0,8 % selon l'orientation.
Changer de matière après la validation de l'outillage, ce n'est donc pas juste changer de granulé dans la trémie. C'est décaler toutes les cotes de la pièce. Sur un moule à tolérances serrées, cela revient très fréquemment à refaire les empreintes. Parfois le moule entier.
D'où la règle : on fige la matière avant de couper l'acier. Pas après, pas « on verra aux essais ». Avant.
Étape 3 : la conception de la pièce pour l'injection (DFM)
Les règles non négociables
Le Design For Manufacturing, en injection, tient dans une poignée de principes que la matière impose et qu'aucune volonté de style ne renversera.
L'épaisseur de paroi constante. C'est la règle numéro un. La matière refroidit à des vitesses différentes selon l'épaisseur, et toute variation brutale crée des contraintes internes, des retassures ou des déformations. On vise une épaisseur homogène, généralement entre 1,5 et 3 mm selon la matière, avec des transitions progressives quand une variation est inévitable.
Les dépouilles. Une pièce doit pouvoir sortir du moule. Cela paraît évident, et pourtant. Comptez 0,5° minimum sur les surfaces polies, 1 à 2° en standard, davantage sur les surfaces texturées (règle empirique : environ 1° par 0,025 mm de profondeur de texture).
Les congés et rayons. Un angle vif intérieur, c'est un concentrateur de contraintes et une zone de faiblesse mécanique. C'est aussi un point dur pour l'écoulement. On raye les angles vifs du vocabulaire.
Le nervurage plutôt que la masse. Pour rigidifier, on n'épaissit pas : on nervure. Avec un ratio d'épaisseur nervure/paroi compris entre 0,5 et 0,7, faute de quoi une retassure apparaîtra en face extérieure. Une nervure trop épaisse est pire que pas de nervure du tout.
Les défauts qu'on dessine sans le vouloir
Certains défauts ne naissent pas au réglage. Ils naissent sur le CAO, plusieurs mois plus tôt.
Les retassures apparaissent partout où une surépaisseur locale refroidit plus lentement que son environnement : bossage massif, nervure trop épaisse, croisement de nervures non allégé.
Les lignes de soudure se forment là où deux fronts de matière se rejoignent, typiquement après avoir contourné un perçage ou un insert. Elles constituent une zone de moindre résistance mécanique, parfois visible en surface. On ne les supprime pas toujours, mais on peut les déplacer vers une zone non sollicitée et non visible. Encore faut-il savoir où elles vont se former, ce qui nous mènera à l'étape 4.
Le gauchissement résulte d'un retrait inégal, lui-même issu d'un refroidissement inégal ou d'une orientation de fibres non maîtrisée. Sur une pièce plate et large, c'est le défaut roi.
Les contre-dépouilles non identifiées, enfin, sont le cauchemar du moment de la revue d'outillage. Une gorge, un ergot latéral, un perçage transversal : chacun implique un tiroir ou une broche rétractable, donc du coût, de la complexité et un risque de panne supplémentaire.
Les fonctions intégrées
C'est l'un des grands intérêts de l'injection : on peut faire porter à la pièce des fonctions qui, autrement, demanderaient des opérations d'assemblage.
Des clips remplacent des vis. Une charnière film (quelques dixièmes de millimètre de PP, qui encaisse des centaines de milliers de flexions) remplace un axe et deux paliers. Des inserts métalliques noyés au surmoulage ou insérés à chaud apportent une reprise d'effort ou un taraudage durable. Le surmoulage bi-matière permet d'ajouter un joint élastomère sans opération de montage.
Chaque fonction intégrée supprime une pièce à approvisionner, une référence à gérer, une opération de montage et un point de non-qualité potentiel. Sur les grandes séries, le gain est considérable.
La revue DFM formalisée
Un bon rapport DFM n'est pas une liste de remarques envoyées par mail. C'est un document structuré qui reprend, zone par zone, les points bloquants, les points d'attention et les recommandations, avec les visuels associés et l'impact chiffré de chaque option.
Et surtout : il doit être validé formellement par le client avant tout usinage. C'est le moment où l'on tranche les arbitrages, où l'on acte ce qu'on accepte et ce qu'on refuse. Après, chaque modification devient une ligne de coût et une semaine de planning.
Étape 4 : la simulation rhéologique et la validation numérique
Ce que la simulation permet réellement de voir
La simulation d'injection (Moldflow, Moldex3D, Cadmould et consorts) donne accès à ce que personne ne peut observer directement : le comportement de la matière fondue à l'intérieur d'un moule fermé.
Concrètement, elle permet de visualiser :
- le front de matière et l'équilibrage du remplissage, empreinte par empreinte
- la position exacte des lignes de soudure et leur angle de rencontre (un angle faible donne une soudure solide, un angle proche de 180° donne une soudure fragile)
- les pièges à air, qui indiqueront où placer les évents
- les pressions d'injection et l'effort de fermeture requis, donc le tonnage de presse nécessaire
- les temps de refroidissement par zone et les points chauds résiduels
- les déformations post-éjection, avec leur amplitude et leur direction
Optimiser avant de couper l'acier
L'intérêt n'est évidemment pas de contempler de jolies cartographies colorées. Il est de trancher des choix concrets pendant qu'ils sont encore gratuits.
Où placer le point d'injection ? Un déplacement de 20 mm peut changer complètement la position des lignes de soudure et la carte des déformations. Faut-il un ou plusieurs points ? Quel dimensionnement de canaux retenir pour équilibrer un moule 8 empreintes ? Faut-il partir sur une carotte perdue ou des canaux chauds ? Comment organiser le circuit de refroidissement pour homogénéiser les températures ?
Toutes ces questions se tranchent sur ordinateur, en quelques jours, avec des itérations qui ne coûtent que du temps de calcul.
Le retour sur investissement
Une étude rhéologique complète sur une pièce technique représente un budget qui se chiffre en milliers d'euros. Une modification d'outillage après essais négatifs, c'est un ordre de grandeur au-dessus, plus les semaines de planning perdues, plus le décalage de la mise sur le marché.
Faire l'impasse sur la simulation pour économiser quelques milliers d'euros sur un projet à 60 000 € d'outillage, c'est un pari. Parfois il passe. Statistiquement, il ne passe pas assez souvent pour être une bonne stratégie.
Étape 5 : la conception et la réalisation de l'outillage
Architecture du moule
Le moule est le cœur financier du projet. C'est l'investissement principal, celui qui conditionne le coût pièce pendant toute la vie du produit.
Le nombre d'empreintes découle directement du volume annuel et de la cadence visée. Une empreinte pour du prototype ou de la petite série, 2 à 4 pour du volume intermédiaire, 8, 16 ou 32 pour les très grandes séries. Attention : plus il y a d'empreintes, plus l'équilibrage devient délicat et plus la moindre dérive se démultiplie.
Le plan de joint détermine la ligne visible sur la pièce et la faisabilité du démoulage. Le système d'alimentation (carotte, canaux, seuils) conditionne la qualité du remplissage et la quantité de matière perdue. Les tiroirs et broches gèrent les contre-dépouilles. L'éjection, souvent traitée en dernier, mérite mieux : une éjection mal répartie marque la pièce ou la déforme. Enfin, la mise à l'air, ces évents de quelques centièmes de millimètre, évite les brûlures par effet diesel.
Le circuit de régulation
Voilà probablement le poste le plus sous-estimé de toute la conception d'outillage.
Le refroidissement pilote 60 à 80 % du temps de cycle. Autrement dit : sur un cycle de 30 secondes, environ 20 secondes servent uniquement à évacuer les calories. Gagner deux secondes sur cette phase, sur une série de 500 000 pièces, représente près de 280 heures de presse économisées. À 60 ou 80 € de l'heure, faites le calcul.
Un circuit bien conçu suit la géométrie de la pièce, maintient une distance régulière avec l'empreinte, et travaille par zones régulées indépendamment. Les canaux conformaux, obtenus par fabrication additive métallique, permettent d'épouser des formes complexes là où le perçage traditionnel ne passe pas. Le surcoût est réel, mais sur une pièce à cycle long et forte série, il se rembourse vite.
Matériaux et traitements de l'outil
Le choix de l'acier dépend de la série visée et de la matière injectée. Un acier prétraité type 1.2312 suffit pour des séries modérées. Pour du volume et des matières abrasives, on monte en gamme : aciers à outils trempés, traitements de nitruration, revêtements PVD.
Les textures se normalisent par des références de type VDI 3400 ou Mold-Tech, qui garantissent la reproductibilité d'un rendu de surface. Le polissage optique, quant à lui, concerne les pièces transparentes ou à fort enjeu esthétique. C'est long, c'est manuel, et cela se retrouve directement dans le devis.
Fabrication et délais
La réalisation enchaîne usinage CN grande vitesse, électroérosion par enfonçage et à fil pour les formes inaccessibles à la fraise, rectification, ajustage manuel, montage, puis essais à blanc pour vérifier les mouvements avant tout passage en presse.
Les ordres de grandeur : comptez 6 à 10 semaines pour un moule simple mono-empreinte, 10 à 16 semaines pour un moule technique multi-empreintes, et davantage pour un outillage complexe à tiroirs multiples et canaux chauds. Côté budget, l'écart est vertigineux entre un petit moule prototype et un outil série 16 empreintes à régulation avancée.
Moule prototype contre moule série
Faut-il passer par un outillage prototype ? La réponse dépend surtout du niveau d'incertitude qui subsiste sur la pièce.
Un moule aluminium mono-empreinte, ou un outillage à empreintes imprimées en 3D, permet de sortir quelques centaines de pièces dans la matière définitive, de valider un montage réel, de faire des essais fonctionnels. Sur un produit innovant, où la validation terrain risque de faire évoluer la géométrie, cela évite de figer un moule acier prématurément.
En revanche, sur une pièce dont la fonction est parfaitement stabilisée, avec un design éprouvé et une série lancée immédiatement, l'outillage prototype devient une étape intercalaire coûteuse. Une fausse économie qui décale le planning d'un mois et demi.
Étape 6 : les essais, la mise au point et la validation du process
Le premier essai (T0)
Le jour du T0 a quelque chose de particulier. Le moule monte en presse, on charge la matière, on lance le premier cycle, et là on voit enfin ce que tout le travail amont a produit.
Les paramètres à piloter sont nombreux et interdépendants :
- profil de vitesse d'injection (rarement constant, souvent en plusieurs paliers)
- point de commutation injection / maintien, l'un des réglages les plus critiques
- pression et temps de maintien, qui compensent le retrait
- contre-pression et vitesse de rotation de vis, qui conditionnent l'homogénéité de la matière fondue
- températures fourreau, par zone
- température du moule, trop souvent traitée comme une variable secondaire alors qu'elle influence l'état de surface, la cristallinité et les cotes
- temps de cycle global
La méthode scientifique de mise au point
Le réglage empirique, celui qui consiste à tourner les boutons jusqu'à ce que la pièce ressemble à quelque chose, produit un process instable. Il fonctionne le jour de l'essai, avec ce lot de matière, cette presse, cette température d'atelier. Et il dérive trois semaines plus tard sans que personne ne comprenne pourquoi.
La démarche scientifique de mise au point (approche dite « Scientific Molding ») repose sur une séquence rigoureuse :
- Étude de viscosité : on trace la courbe viscosité / vitesse d'injection pour identifier le palier où la matière est stable et peu sensible aux variations.
- Courbe de scellage de seuil : on détermine le temps exact au bout duquel le seuil est figé, donc le temps de maintien utile. Au-delà, on chauffe le moule pour rien.
- Fenêtre de moulage : on cartographie la zone de paramètres à l'intérieur de laquelle la pièce reste conforme. Plus cette fenêtre est large, plus le process sera robuste en production.
- Plans d'expériences : sur les cas complexes, ils permettent d'isoler les facteurs réellement influents sur les cotes critiques.
Le résultat de cette approche, c'est un process documenté, reproductible, transférable d'une presse à une autre. Ça n'a rien de théorique : c'est ce qui fait la différence entre une série sereine et une série sous surveillance permanente.
La qualification dimensionnelle
Un point technique important, et souvent source de malentendus avec les clients : une pièce injectée n'est pas stable à la sortie du moule. Elle continue de se rétracter pendant plusieurs heures, parfois plusieurs jours pour certains semi-cristallins. Le contrôle dimensionnel se fait donc sur pièces stabilisées, après un délai normalisé (typiquement 24 à 48 h en conditions atmosphériques contrôlées).
La mesure s'effectue au tridimensionnel, parfois par scanner optique pour les géométries complexes, avec comparaison à la CAO. L'ensemble se formalise dans un rapport de premier article (FAI, ou EI en terminologie automobile) qui reprend toutes les cotes du plan.
Sur les cotes déclarées critiques, on ne se contente pas de la conformité : on calcule la capabilité (Cp / Cpk), qui mesure la marge réelle du process par rapport aux tolérances. Un Cpk de 1,33 est généralement exigé, 1,67 dans les secteurs les plus sévères.
Les retouches d'outillage
Il existe en injection un principe fondamental, connu de tous les mouliers et parfois oublié des donneurs d'ordre : on peut toujours retirer de la matière à l'acier, jamais en rajouter. Enfin si, par rechargement laser, mais c'est une opération lourde, longue, et jamais aussi propre qu'un usinage d'origine.
D'où la logique de l'acier en réserve : sur les cotes incertaines, on usine volontairement le moule de manière à obtenir une pièce légèrement trop épaisse ou légèrement trop grande. Les essais dimensionnels indiquent ensuite exactement combien retirer. On converge par étapes, sans jamais se retrouver bloqué.
C'est une démarche qui demande d'accepter deux ou trois campagnes d'essais successives plutôt qu'une. Mais c'est infiniment moins risqué qu'un moule usiné à la cote nominale du premier coup, avec un dépassement de tolérance dans le mauvais sens.
La validation client
La boucle se ferme par la validation formelle. Envoi d'échantillons initiaux accompagnés du rapport dimensionnel, conservation de pièces témoin signées par les deux parties (qui serviront de référence en cas de litige ultérieur sur l'aspect), puis accord écrit de lancement série.
Cette formalisation peut sembler administrative. Elle protège tout le monde le jour où un désaccord surgit sur une nuance de couleur ou une marque d'éjecteur.
Étape 7 : la production série, le contrôle qualité et la vie de l'outil
Lancer et sécuriser la série
La production série démarre avec la préparation matière, qui n'a rien d'anodin. Les matières hygroscopiques (PA, PC, PBT, PET) doivent être étuvées avant transformation, faute de quoi l'humidité résiduelle provoque une hydrolyse des chaînes moléculaires. Résultat : des pièces qui semblent correctes mais dont la résistance mécanique s'est effondrée. C'est le type de défaut qui ne se voit pas et qui se paie en retour client.
Viennent ensuite le dosage précis des colorants et régénérés, les gammes de production documentées, la robotisation de la prise de pièce (qui garantit la régularité du cycle et évite les marques de manipulation), et la traçabilité par lot, indispensable dans l'automobile et le médical.
Le contrôle qualité en continu
Un process validé ne reste pas validé tout seul. Il dérive : usure d'outil, variation lot à lot de la matière, encrassement d'un circuit de régulation, saisonnalité de l'atelier.
Le dispositif classique combine autocontrôle opérateur à fréquence définie, SPC (maîtrise statistique des procédés) sur les cotes critiques avec cartes de contrôle, contrôle visuel et dimensionnel par échantillonnage selon un plan défini, et un circuit formalisé de gestion des non-conformités.
Le bon réflexe n'est pas de détecter la pièce mauvaise. C'est de détecter la tendance avant qu'elle ne produise des pièces mauvaises.
Les opérations secondaires
Rares sont les pièces qui sortent du moule prêtes à être expédiées. Selon les projets s'ajoutent le dégrappage (séparation de la carotte, manuel ou automatisé), la décoration par tampographie ou marquage laser, la soudure par ultrasons pour assembler deux demi-coques, l'insertion d'éléments rapportés, le montage de joints, et enfin le conditionnement.
Chacune de ces opérations représente un coût, un délai et un risque de non-qualité supplémentaire. C'est précisément pour cela que les fonctions intégrées évoquées à l'étape 3 méritent d'être poussées aussi loin que possible.
Maintenance préventive de l'outillage
Un moule est un actif industriel qui vaut plusieurs dizaines de milliers d'euros. On ne le traite pas comme un consommable.
La maintenance préventive se planifie par nombre de cycles, pas par calendrier : démontage, nettoyage des empreintes et des évents, contrôle des mouvements de tiroirs, graissage, remplacement des éléments d'usure (éjecteurs, ressorts, colonnes de guidage), vérification de l'étanchéité des circuits de régulation.
Entre deux campagnes, le stockage doit être protégé : moule fermé, protection anticorrosion, local sec, fiche de vie à jour. Un outil bien entretenu tient sans difficulté le million de cycles. Le même outil négligé commencera à produire des bavures et des marques bien avant.
Amélioration continue
La vie série est aussi un terrain d'optimisation. Réduire le temps de cycle d'une seconde, c'est un gain qui se répète à l'infini. Valoriser les carottes et rebuts par broyage et réintégration maîtrisée, c'est de la matière économisée et un impact environnemental réduit. Suivre le TRS (taux de rendement synthétique) permet d'identifier où se perd réellement la capacité : arrêts, ralentissements ou non-qualité.
Ces gains ne sont jamais spectaculaires pris isolément. Cumulés sur cinq ans de production, ils changent la rentabilité d'un projet.
Combien de temps, combien ça coûte ? Les ordres de grandeur
Toute estimation générale demande d'être nuancée, chaque projet ayant sa propre physionomie. Ces repères donnent néanmoins une base de discussion réaliste.
- Étapes 1 à 3 (cahier des charges, matière, DFM) : 2 à 6 semaines. Environ 5 à 10 % du budget projet. Point de non-retour : la validation du DFM.
- Étape 4 (simulation) : 1 à 2 semaines, 2 à 5 % du budget. C'est le meilleur rapport valeur / coût de toute la chaîne.
- Étape 5 (outillage) : 6 à 16 semaines selon complexité. 60 à 80 % du budget projet. Point de non-retour absolu dès le premier coup de fraise.
- Étape 6 (essais et mise au point) : 2 à 8 semaines selon le nombre de campagnes nécessaires. 10 à 20 % du budget.
- Étape 7 (série) : c'est le coût pièce récurrent, donc l'essentiel de la dépense cumulée sur la durée de vie du produit.
Sur un projet simple, pièce peu technique, mono-empreinte, tolérances larges, on peut viser 3 à 4 mois du cahier des charges à la première pièce bonne. Sur un projet complexe, multi-empreintes, tiroirs, matière technique chargée et exigences dimensionnelles serrées, 6 à 9 mois constituent un planning honnête. Promettre mieux, c'est généralement préparer un retard.
Les 5 erreurs les plus coûteuses observées sur un projet d'injection
1. Figer la matière trop tard. C'est l'erreur reine, celle qui coûte le plus cher et qui revient le plus souvent. Le retrait étant intégré dans les cotes du moule, un changement de matière après usinage impose de reprendre les empreintes. Sur un moule multi-empreintes, la facture devient rapidement indécente.
2. Sauter la simulation pour gagner deux semaines. Ces deux semaines gagnées en amont se transforment régulièrement en six semaines perdues en aval, entre campagnes d'essais infructueuses et retouches d'outillage. Sans compter l'usure de la relation client.
3. Sous-dimensionner le circuit de régulation. Un moule sous-régulé fonctionne. Il produit des pièces conformes. Simplement, il tourne à 42 secondes de cycle au lieu de 28. Sur 400 000 pièces annuelles, l'écart représente des dizaines de milliers d'euros de coût de transformation supplémentaires, chaque année, pendant toute la vie du produit.
4. Surspécifier les tolérances. Chaque tolérance serrée non justifiée fonctionnellement renchérit l'outillage, contraint la fenêtre de process, augmente le taux de rebut et alourdit le contrôle. Une revue de cotation menée sérieusement en amont, avec la question « que se passe-t-il concrètement si cette cote dérive de deux dixièmes ? », permet souvent de relâcher les trois quarts des tolérances critiques annoncées.
5. Choisir le moule le moins cher. Un écart de 12 000 € sur un devis d'outillage attire l'œil. Mais si le moule le moins cher tourne 5 secondes plus lentement, s'use plus vite et impose des arrêts de maintenance plus fréquents, l'écart est absorbé en quelques mois de production, puis inversé. Le bon indicateur n'est jamais le prix du moule : c'est le coût pièce total sur la durée de vie du projet, maintenance comprise.
Questions fréquentes
Quel volume minimum justifie un moule d'injection ?
Il n'existe pas de seuil universel, tout dépend du rapport entre l'amortissement de l'outillage et l'écart de coût pièce avec les procédés alternatifs. En pratique, en dessous de 500 à 1 000 pièces, l'usinage dans la masse ou l'impression 3D restent souvent plus pertinents. Entre 1 000 et 10 000 pièces, un outillage prototype en aluminium mono-empreinte se défend très bien. Au-delà de 10 000 pièces par an, l'injection avec outillage acier devient nettement plus intéressante, et l'écart se creuse à mesure que le volume grimpe.
Combien de temps faut-il entre le plan validé et la première pièce bonne ?
Comptez en moyenne 10 à 16 semaines de fabrication d'outillage, auxquelles il faut ajouter 2 à 6 semaines d'essais et de mise au point. Soit un ordre de grandeur de 3 à 5 mois pour un projet standard. Les délais d'approvisionnement de certains composants d'outillage (canaux chauds notamment) peuvent allonger cette fourchette, il vaut mieux les anticiper dès la commande.
Peut-on modifier une pièce après la réalisation du moule ?
Oui, mais tout dépend du sens de la modification. Retirer de la matière sur la pièce (donc ajouter de l'acier dans l'empreinte) est complexe et parfois impossible sans refaire l'élément. Ajouter de la matière sur la pièce (donc usiner l'acier) est en revanche courant et relativement rapide. C'est exactement pour cette raison qu'on conçoit les moules avec de l'acier en réserve sur les zones incertaines.
Injection plastique ou impression 3D : comment arbitrer ?
Le critère principal reste le volume. L'impression 3D n'a pas de coût d'outillage mais un coût pièce élevé et constant. L'injection a un coût d'outillage significatif mais un coût pièce très bas. Les deux courbes se croisent quelque part entre quelques centaines et quelques milliers de pièces selon la géométrie.
Deux autres critères pèsent lourd : les propriétés mécaniques (une pièce injectée est isotrope et dense, une pièce imprimée présente une anisotropie liée aux couches) et l'état de surface. Pour du prototypage, de la présérie ou de la pièce de rechange unitaire, la 3D est imbattable. Pour de la série technique, l'injection reste la référence.
Qui est propriétaire du moule ?
Dans le cas le plus courant, le moule appartient au client qui l'a financé, tandis que le plasturgiste en assure la garde, l'exploitation et la maintenance. Ce point doit impérativement être écrit noir sur blanc dans le contrat, tout comme les conditions de restitution en fin de collaboration et la répartition des frais de maintenance. Des schémas d'amortissement du moule sur le prix pièce existent également, avec transfert de propriété au terme d'un volume défini. Là encore, la clarté contractuelle évite bien des tensions.
Peut-on injecter de la matière recyclée sur une pièce technique ?
Oui, avec du discernement. Les régénérés issus de gisements industriels contrôlés (chutes de production, carottes broyées) offrent une qualité proche de la matière vierge et s'utilisent couramment, souvent en mélange à 20 ou 30 %. Les recyclés post-consommation présentent en revanche une variabilité supérieure : caractéristiques mécaniques légèrement dégradées, fluidité fluctuante, homogénéité de teinte moins bonne.
Sur une pièce technique fortement sollicitée ou soumise à certification, le recours au recyclé demande une qualification spécifique et un cahier des charges matière serré. Sur une pièce structurelle non critique, en revanche, c'est aujourd'hui parfaitement réaliste et de plus en plus demandé.
Faire de l'injection un levier de compétitivité
Ce parcours en sept étapes met en évidence une constante : dans un projet d'injection, l'anticipation coûte toujours moins cher que la correction. Toujours. Une heure passée en revue DFM vaut trois jours de retouche d'outillage. Une étude rhéologique vaut une campagne d'essais évitée. Une matière figée à temps vaut un jeu d'empreintes préservé.
Ce n'est pas une question de moyens techniques. Les outils existent, ils sont matures et accessibles. C'est une question de méthode et de moment : intervenir tôt, poser les bonnes questions avant que la géométrie ne se fige, accepter de passer du temps sur ce qui n'est pas encore visible.
Les projets qui se passent bien ont presque tous ce point commun : le plasturgiste a été associé dès l'expression du besoin, pas au moment de la consultation sur plan figé. C'est à ce stade que se trouvent les vrais gisements d'économie et de fiabilité.
Vous avez un projet de pièce technique en réflexion, un cahier des charges à challenger ou une pièce existante dont le coût vous semble perfectible ? Une discussion en amont, plans en main, permet généralement d'identifier très vite les leviers disponibles. Et cette discussion-là ne coûte rien.