Le vrai dilemme n'est pas « quelle méthode est la meilleure »
Posez la question à trois responsables qualité différents, vous obtiendrez trois réponses catégoriques. Et trois méthodes différentes. Ce n'est pas que l'un d'eux se trompe : c'est que la question était mal posée.
Parce que le choix d'un contrôle non destructif ne se joue jamais sur une hiérarchie technique abstraite. Il se joue sur trois variables, très concrètes, qu'il faut trancher dans l'ordre. Quelle est la nature du défaut recherché : débouche-t-il en surface, ou se cache-t-il dans le volume ? Quelle est la géométrie de la pièce, et de quel matériau parle-t-on ? Et surtout : qu'est-ce que le cahier des charges, la norme ou le client final oblige à prouver ?
Ce dernier point est celui qu'on oublie le plus souvent. Détecter un défaut et pouvoir démontrer, dossier à l'appui, qu'on l'aurait détecté s'il avait existé, ce sont deux exercices distincts. Le second coûte plus cher. Il engage aussi davantage.
L'objectif de ce qui suit : un arbitrage documenté entre ressuage, ultrasons et radiographie. Avec les seuils de détection réels, les angles morts de chaque technique, et les coûts cachés que les devis ne mentionnent jamais.
Ce que le contrôle non destructif engage réellement dans une chaîne de production
Contrôler sans altérer la pièce ni sa valeur d'usage
La définition tient en une phrase, mais elle est plus exigeante qu'il n'y paraît. Un CND doit renseigner sur la santé interne ou superficielle d'une pièce sans modifier ses caractéristiques, sans entamer sa géométrie, sans compromettre sa mise en service. Une pièce contrôlée reste une pièce livrable.
Ce qui suppose, en creux, que le contrôle lui-même ne laisse pas de trace. Un pénétrant mal rincé sur une pièce destinée à l'agroalimentaire, un couplant ultrasonore qui migre dans un alésage borgne, une surface décapée trop agressivement avant magnétoscopie : autant de situations où le contrôle abîme ce qu'il était censé valider.
Contrôle unitaire, échantillonnage, 100 % : ce que dit le plan qualité
La fréquence de contrôle n'est pas une variable d'ajustement budgétaire. Elle découle de la criticité de la pièce et du référentiel applicable.
Sur un équipement sous pression, certaines soudures relèvent d'un contrôle volumique intégral, sans discussion possible. Sur une pièce de série peu critique, un échantillonnage statistique avec règle d'escalade en cas d'indication suffit. Entre les deux, une zone grise où l'arbitrage se fait au cas par cas.
Le piège classique ? Un échantillonnage défini un jour pour un procédé stable, jamais réévalué après un changement de fournisseur de matière ou une modification de gamme de soudage. Le plan de contrôle vit, ou il ment.
À quel moment du cycle intervenir
Il existe quatre fenêtres d'intervention pertinentes, et elles ne sont pas interchangeables.
À réception de la matière première, on cherche des défauts sidérurgiques : dédoublures, inclusions, ségrégations. Contrôler ici évite d'usiner pendant huit heures une barre qui sera rebutée à la fin.
Après soudage, on traque les défauts de procédé : manques de fusion, porosités, caniveaux, fissures à chaud. C'est le moment où la réparation reste économiquement viable.
Après traitement thermique, on cherche les tapures de trempe. Attention à ce point : une fissure de trempe qui n'existait pas avant apparaît ici, et un contrôle réalisé uniquement en amont ne l'aura jamais vue.
Avant livraison, enfin, on valide l'état final et on produit le document. Contrôle de conformité, pas de diagnostic.
L'erreur qui revient le plus souvent en atelier consiste à tout concentrer sur la dernière fenêtre. C'est confortable administrativement. C'est ruineux industriellement.
La traçabilité comme livrable : le rapport vaut autant que le contrôle
Voilà une réalité que les techniciens acceptent mal, et on peut les comprendre. Un contrôle parfaitement exécuté mais mal documenté n'a, juridiquement, pas eu lieu.
En cas de litige, de sinistre, d'expertise contradictoire, ce qui sera examiné n'est pas la qualité du geste : c'est le rapport. Ses références normatives, l'identification de l'agent et son niveau de certification, les paramètres de réglage, les blocs d'étalonnage utilisés, la cartographie des zones contrôlées, le critère d'acceptation appliqué.
Un rapport bien construit protège l'entreprise. Un rapport bâclé la laisse nue.
Première question à trancher : le défaut est-il débouchant ou interne ?
Cette question unique élimine déjà une méthode sur trois. Elle mérite qu'on s'y arrête sérieusement.
Les défauts débouchants
Ils affleurent en surface, même de façon microscopique. Criques de laminage, tapures de trempe, replis de forge, porosités débouchantes, fissures de fatigue amorcées en pied de congé ou en fond de filet.
Leur point commun : ils créent une discontinuité ouverte, dans laquelle un liquide peut s'infiltrer ou qu'un champ magnétique peut révéler. C'est le domaine du ressuage et de la magnétoscopie.
Une nuance importante, souvent négligée : un défaut débouchant peut être refermé mécaniquement. Un grenaillage, un galetage, un simple polissage abrasif peuvent écraser les lèvres d'une fissure et la rendre invisible au ressuage. Elle est toujours là. Elle ne se voit plus.
Les défauts internes
Soufflures, inclusions de laitier, manques de fusion entre passes, retassures de solidification, délaminages dans les composites, doubles peaux en fonderie.
Aucun liquide ne les atteindra jamais. Il faut sonder le volume, ce qui renvoie aux ultrasons ou à la radiographie. Pas d'alternative.
La zone grise : les défauts sous-jacents proches de la surface
C'est là que les choses deviennent inconfortables.
Un défaut situé à un ou deux millimètres sous la peau échappe au ressuage, par définition. Mais il tombe aussi, souvent, dans la « zone morte » du contrôle ultrasonore conventionnel : cette bande de quelques millimètres sous le palpeur où l'écho d'émission masque tout signal utile.
Trois issues possibles. La magnétoscopie, qui détecte les défauts sous-jacents jusqu'à environ un millimètre sur les matériaux ferromagnétiques. Les courants de Foucault, sensibles en sous-surface immédiate. Ou un montage ultrasonore adapté : palpeur double élément, ligne de retard, technique en immersion.
Ignorer cette zone grise, c'est se construire un angle mort permanent dans son plan de contrôle.
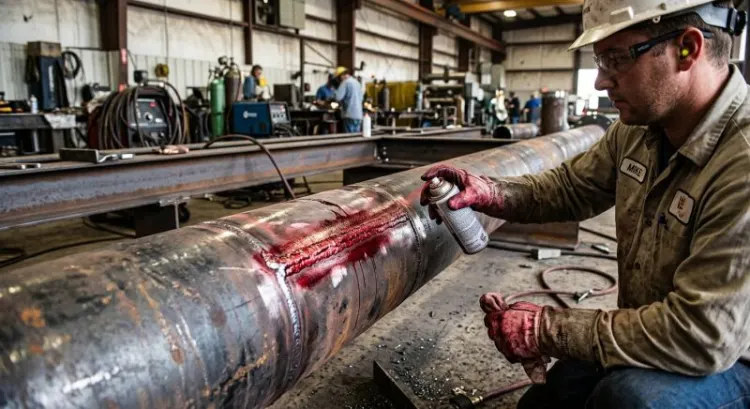
Le ressuage : simple en apparence, exigeant dans les faits
Le principe : capillarité, pénétrant, révélateur
Un liquide à forte mouillabilité est appliqué sur la surface préparée. Par capillarité, il s'infiltre dans les discontinuités ouvertes. On élimine ensuite l'excédent en surface, puis on applique un révélateur, poudre blanche à fort pouvoir absorbant, qui pompe le pénétrant resté piégé et l'étale.
Le résultat : une indication considérablement plus large que le défaut réel. C'est tout l'intérêt du procédé. Une fissure de quelques microns d'ouverture devient une trace visible à l'œil nu.
Les familles de pénétrants et les niveaux de sensibilité
Deux grandes familles. Le pénétrant coloré, rouge, à contraste visible en lumière du jour, économique et déployable partout. Le pénétrant fluorescent, examiné sous lumière ultraviolette en cabine obscurcie, nettement plus sensible.
La norme EN ISO 3452 échelonne les niveaux de sensibilité, du niveau 1 (faible) au niveau 4 (ultra-haute sensibilité). Un aubage de turbine et un châssis mécano-soudé n'appellent pas le même niveau, et sur-spécifier coûte cher : plus le pénétrant est sensible, plus il révèle d'indications non pertinentes, et plus le temps d'interprétation s'allonge.
Un opérateur expérimenté sait qu'une pièce trop sensible « parle trop ». Il faut alors trier, et le tri prend du temps.
Pourquoi le ressuage règne sur les alliages amagnétiques
Sur les aciers ferritiques, la magnétoscopie fait mieux : plus sensible, plus rapide, moins consommatrice de produits. Elle détecte même les défauts légèrement sous-jacents.
Mais elle exige un matériau ferromagnétique. Sur inox austénitique, sur aluminium, sur titane, sur alliages cuivreux, elle est tout simplement inopérante. Le ressuage devient alors la seule méthode de surface disponible, et son usage n'est plus un choix mais une contrainte.
Les six étapes du cycle, et les fautes qui ruinent tout
Le cycle est bien connu : préparation et dégraissage, application du pénétrant, temps d'imprégnation, élimination de l'excédent, révélation, examen et interprétation.
Deux erreurs reviennent avec une régularité désolante.
Le sur-lavage. Un rinçage trop énergique, jet trop rapproché, pression excessive, ne se contente pas d'enlever le pénétrant en surface : il vide le défaut. La fissure existe toujours, elle ne ressuera plus. Cette erreur ne laisse aucune trace, aucun signal d'alerte. Le rapport conclura simplement à l'absence d'indication.
Le temps de pénétration écourté. Les normes préconisent des durées d'imprégnation qui vont typiquement de dix à trente minutes selon le produit, le matériau et le type de défaut recherché. En période de rush, sous pression du planning, ce temps est le premier à être rogné. Une fissure de fatigue fine, très refermée, réclame de la patience. Elle ne l'obtient pas toujours.
Ajoutons un troisième piège plus insidieux : la température. En dessous de 10 °C, la viscosité du pénétrant augmente et la capillarité s'effondre. Un contrôle réalisé un matin d'hiver dans un atelier non chauffé n'a pas la même valeur qu'un contrôle réalisé en cabine climatisée.
Les limites structurelles
Rien sous la peau. Rien sur une pièce poreuse, où le pénétrant s'infiltre partout et rend la lecture illisible. Rien de fiable sur un état de surface trop grossier, brut de fonderie ou fortement corrodé, où le fond de rugosité retient le produit et génère un bruit de fond continu.
Et rien, non plus, sur un défaut refermé mécaniquement, on l'a dit.
Coût, cadence, contraintes
L'investissement initial est faible : c'est l'argument massue du ressuage. Mais le coût complet est ailleurs.
Consommables récurrents, gestion des effluents chargés en tensioactifs, ventilation obligatoire pour les produits solvantés, cabine d'examen avec lampe UV contrôlée périodiquement en irradiance, temps d'adaptation visuelle de l'opérateur en lumière noire. Sans compter le temps de cycle lui-même, largement dominé par les temps d'attente incompressibles.
Le ressuage est bon marché à l'achat. Il l'est nettement moins à l'usage.
Les ultrasons : le volume ausculté, à condition de savoir lire l'écho
Le principe
Un palpeur piézoélectrique émet une impulsion ultrasonore dans la pièce. L'onde se propage, se réfléchit sur les interfaces, revient. On mesure le temps de vol et l'amplitude des échos reçus.
Une pièce saine renvoie un écho de fond franc, à une position temporelle correspondant à son épaisseur. Un défaut interne intercepte une partie de l'énergie, génère un écho intermédiaire et atténue l'écho de fond. L'analyse conjointe de ces deux signaux constitue l'essentiel du raisonnement.
Palpeurs droits, d'angle, immersion : le dispositif conditionne la détection
Le choix du palpeur n'est pas un détail de mise en œuvre. C'est la décision technique centrale.
Un palpeur droit envoie une onde longitudinale perpendiculaire à la surface : parfait pour les mesures d'épaisseur et les défauts plans parallèles à la peau, aveugle aux défauts verticaux. Un palpeur d'angle génère une onde transversale inclinée, typiquement à 45, 60 ou 70 degrés, indispensable pour ausculter une soudure sans accéder à la zone fondue.
Le couplant, souvent traité comme un consommable anodin, conditionne pourtant la transmission de l'énergie. Gel, eau, graisse : un couplage irrégulier fait fluctuer l'amplitude, et l'amplitude est justement le paramètre sur lequel s'appuie le critère d'acceptation.
Ce que les ultrasons voient très bien
Les défauts plans orientés perpendiculairement au faisceau. Manques de fusion en flanc de chanfrein, fissures, collages, délaminages. Ce sont précisément les défauts les plus dangereux d'un point de vue mécanique, parce qu'ils constituent des amorces de rupture.
Sur ce terrain, l'ultrason surclasse la radiographie de façon nette. Une fissure fine est un mur réfléchissant pour une onde acoustique. Elle n'est presque rien pour un rayonnement X.
Ce qu'ils voient mal
Les défauts orientés dans l'axe du faisceau, qui ne renvoient qu'un écho de bord marginal. Les inclusions sphériques fines, qui diffusent l'énergie dans toutes les directions au lieu de la réfléchir. Les défauts situés dans la zone morte sous le palpeur.
Et, plus généralement, tout ce qui se trouve dans une géométrie complexe où les réflexions parasites sur les congés, les alésages et les changements de section génèrent un « bruit de forme » qu'un opérateur peu aguerri confondra avec des indications.
L'atout décisif : la profondeur
Les ultrasons donnent une information que ni le ressuage ni le film radiographique ne fournissent : la position en profondeur du défaut.
Conséquence pratique considérable. Un défaut situé à mi-épaisseur, dans une zone peu sollicitée, n'a pas la même criticité qu'un défaut en peau, dans la zone de contrainte maximale en flexion. Connaître la cote permet un calcul de tolérance au dommage plutôt qu'un rebut automatique.
Même logique pour la mesure d'épaisseur résiduelle sur des équipements corrodés : les ultrasons chiffrent, là où les autres méthodes se contentent de qualifier.
Du conventionnel au multiélément et au TOFD
Le contrôle multiélément (phased array) pilote électroniquement une matrice de transducteurs, ce qui permet de balayer une plage angulaire sans déplacer le palpeur et de reconstruire une image sectorielle de la zone examinée.
Le TOFD (Time of Flight Diffraction) exploite non pas la réflexion mais la diffraction aux extrémités du défaut. Il s'affranchit largement du problème d'orientation et permet un dimensionnement en hauteur bien plus fiable que l'approche par amplitude.
Ce qui change vraiment avec ces techniques ? La reproductibilité et la preuve. Un contrôle conventionnel produit un compte rendu. Un contrôle multiélément produit un enregistrement complet, réexaminable, comparable dans le temps. Pour un suivi d'évolution en maintenance, c'est un tout autre niveau d'exigence documentaire.
Les vraies contraintes
L'accès à une seule face suffit, contrairement à la radiographie : avantage majeur sur un réservoir, un tube, une pièce montée.
Mais l'atténuation dans les structures à gros grains reste un obstacle sérieux. Fonte, inox austénitique moulé, soudures d'inox épaisses : la diffusion aux joints de grains dégrade le rapport signal sur bruit au point de rendre l'examen non concluant. Ce n'est pas une question de réglage, c'est une limite physique.
Et puis il y a la dépendance à l'opérateur, qu'il faut dire franchement. Le ressuage produit une image que deux personnes liront de façon comparable. L'ultrason produit un signal que deux personnes interpréteront différemment. La qualification n'est pas une formalité administrative ici : elle est la condition de validité du résultat.
Étalonnage et blocs de référence
Sans étalonnage, une amplitude ne signifie strictement rien.
Les blocs de référence normalisés, cales à gradins, blocs à trous génératrices, réflecteurs calibrés, servent à construire une courbe de correction amplitude-distance et à fixer le niveau de référence. C'est cette courbe qui transforme « un écho à 62 % de la hauteur d'écran » en « une indication dépassant le seuil d'enregistrement ».
Un contrôle non étalonné, ou étalonné sur un bloc de matériau différent de celui de la pièce, est un contrôle nul. Y compris s'il a été réalisé avec le plus grand soin.
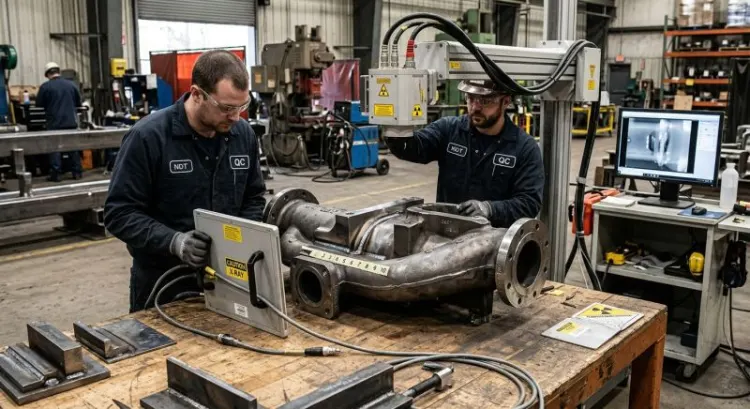
La radiographie : l'image du volume, la preuve la plus lisible
Le principe
Un rayonnement ionisant traverse la pièce. Là où la matière est moins dense, moins épaisse ou absente, l'atténuation est plus faible, davantage de photons atteignent le détecteur. Résultat : une zone plus sombre sur le film ou l'image numérique.
Le défaut se lit donc comme une variation de noircissement. On voit sa forme, son étendue en projection, sa position dans le plan. Ce qu'on ne voit pas, en revanche, c'est sa profondeur : la radiographie écrase le volume sur un plan.
Rayons X ou gamma
Le générateur X offre une meilleure qualité d'image, un spectre réglable, et surtout la possibilité de couper la source. Il exige une alimentation électrique et reste encombrant.
Les sources gamma, iridium 192, sélénium 75, cobalt 60, sont compactes, autonomes, capables de traverser de fortes épaisseurs. Elles ne s'éteignent jamais, ce qui change radicalement la logistique et la radioprotection. Le sélénium 75 s'est imposé sur les faibles épaisseurs d'acier grâce à un meilleur contraste et une zone d'exclusion réduite.
Le choix se fait sur l'épaisseur traversée, l'accessibilité, l'encombrement et les contraintes de site. En atelier, le générateur X domine. Sur chantier, en hauteur ou en espace confiné, le gamma reprend l'avantage.
Argentique, CR, DR : ce que change la dématérialisation
La radiographie argentique reste la référence historique : film, développement chimique, négatoscope, archivage physique. Qualité d'image excellente, délais longs, gestion de bains à traiter.
Le CR (Computed Radiography) remplace le film par un écran photostimulable lu par scanner. Le DR (Digital Radiography) utilise un capteur plan à lecture directe, avec une image disponible en quelques secondes.
Le gain n'est pas seulement une question de rapidité. L'image numérique est traitable, mesurable, transmissible, archivable sans dégradation, comparable d'un contrôle à l'autre. Sur un suivi périodique d'équipement, cette comparabilité vaut de l'or.
Contrepartie : l'investissement en capteur est lourd, et la qualification du procédé numérique demande une rigueur particulière sur la résolution spatiale effective.
Ce que la radiographie révèle mieux que tout
Les défauts volumiques. Soufflures, nids de porosités, inclusions de laitier, manques de pénétration en racine, caniveaux, excès de pénétration. Tout ce qui présente un déficit de matière suffisant pour modifier l'atténuation.
Sur une soudure bout à bout, le film montre le cordon dans son ensemble, avec une lisibilité immédiate qu'aucun A-scan ultrasonore n'égale. Un chargé d'affaires non spécialiste comprend une radiographie. Il ne comprend pas un écran d'ultrasons. Cet argument, jamais écrit dans les procédures, pèse pourtant lourd dans les arbitrages réels.
Son angle mort
La fissure fine perpendiculaire au faisceau. Une discontinuité d'ouverture microscopique, orientée dans le mauvais sens, ne retire pratiquement pas de matière sur le trajet du rayonnement. Elle n'apparaît pas.
C'est la faiblesse symétrique des ultrasons, et c'est pourquoi les deux méthodes se complètent au lieu de se concurrencer. Le référentiel de certains secteurs impose d'ailleurs les deux sur les soudures les plus critiques. Ce n'est pas de la redondance : c'est une couverture croisée des angles morts.
Les indicateurs de qualité d'image
Un IQI, à fils ou à trous, est placé sur la pièce pendant le tir. Sa lecture sur le cliché atteste que le niveau de détail exigé est effectivement atteint.
Sans IQI conforme, le cliché n'est pas exploitable, quelle que soit sa beauté apparente. C'est la seule preuve objective que le contrôle avait la sensibilité requise. Un rapport radiographique sans mention de l'IQI et de sa lecture est un rapport incomplet.
Le poids réglementaire
Il faut être direct sur ce point : la radiographie industrielle est l'une des méthodes les plus contraignantes qui soit.
Zonage réglementaire, balisage de la zone d'exclusion, personne compétente en radioprotection, suivi dosimétrique des opérateurs, autorisation délivrée par l'autorité de sûreté, contrôles périodiques des installations et des sources, transport réglementé des appareils gamma.
Et surtout, en pratique : l'immobilisation de l'atelier pendant le tir. Sur un site en activité, cela signifie souvent travailler de nuit ou le week-end. Ce coût-là n'apparaît sur aucune ligne de devis, mais il structure le planning entier.
Confrontation directe : la même pièce vue par les trois méthodes
Soudure bout à bout sur tôle épaisse
Le ressuage ne voit que ce qui débouche : caniveaux, fissures de cratère, porosités affleurantes. Utile en complément, insuffisant seul. Aucune information sur la racine, aucune sur le volume du cordon.
Les ultrasons détectent efficacement les manques de fusion en flanc et les fissures, avec la profondeur en prime, et n'exigent l'accès qu'à une seule face. Ils peineront davantage sur un nid de porosités fines et resteront limités sur une soudure d'inox austénitique épaisse.
La radiographie donne une image complète, très lisible, particulièrement pertinente sur les manques de pénétration en racine et les inclusions de laitier. Elle peut manquer une fissure fine mal orientée. Elle mobilise les deux faces et impose son zonage.
Verdict pragmatique : sur une soudure critique, ultrasons pour les défauts plans, radiographie pour les défauts volumiques, ressuage en complément de surface si le référentiel l'exige. Chercher la méthode unique revient ici à accepter un angle mort.
Pièce de fonderie en aluminium
Deux populations de défauts coexistent, et elles n'appellent pas le même contrôle.
La porosité de peau et les criques de retrait débouchantes relèvent du ressuage, l'aluminium étant amagnétique. La retassure à cœur, elle, est invisible en surface : seule la radiographie la révélera correctement, les ultrasons étant compliqués par la géométrie souvent tourmentée des pièces moulées.
Ici, l'arbitrage se fait sur la criticité : une pièce d'aspect se contentera d'un contrôle de surface, une pièce de sécurité passera au film.
Arbre forgé en service, recherche de fissure de fatigue
Le cas typique de la maintenance. La fissure s'amorce presque toujours en surface, en pied de congé, là où la contrainte se concentre.
Sur un acier ferritique, la magnétoscopie est ici supérieure au ressuage : plus rapide, plus sensible sur les fissures très refermées, et capable de détecter en sous-surface immédiate. Le ressuage prend le relais sur les nuances amagnétiques.
Les ultrasons interviennent en second temps, pour dimensionner en profondeur une fissure détectée et décider entre remise en service, surveillance rapprochée ou rebut. La radiographie n'a pratiquement pas d'intérêt sur ce cas : elle ne verra pas une fissure radiale fine.
Synthèse comparative
| Critère | Ressuage | Ultrasons | Radiographie |
|---|---|---|---|
| Défauts détectés | Débouchants uniquement | Internes, surtout plans | Internes, surtout volumiques |
| Profondeur explorée | Surface stricte | Tout le volume, hors zone morte | Toute l'épaisseur traversée |
| Matériaux | Tous non poreux | Limité sur gros grains | Tous, selon densité |
| Information de profondeur | Non | Oui, précise | Non (projection) |
| Accessibilité requise | Une face | Une face | Deux faces |
| Cadence | Lente (temps d'attente) | Rapide | Lente (tir + traitement) |
| Coût relatif | Faible à l'achat | Moyen | Élevé |
| Qualification opérateur | Modérée | Élevée (interprétation) | Élevée (+ radioprotection) |
| Contraintes HSE | Effluents, ventilation, UV | Très faibles | Zonage, dosimétrie, autorisation |
| Traçabilité produite | Photo + compte rendu | Enregistrement si multiélément | Image archivable native |
Les méthodes complémentaires qu'il serait fautif d'ignorer
La magnétoscopie
Plus sensible que le ressuage sur les défauts de surface, plus rapide, capable de détecter jusqu'à environ un millimètre sous la peau. Son seul défaut : elle ne fonctionne que sur les matériaux ferromagnétiques.
Quand la pièce est en acier ferritique, se poser la question du ressuage sans avoir envisagé la magnétoscopie relève de l'automatisme, pas de la méthode.
Les courants de Foucault
Détection sans contact, très rapide, excellente en sous-surface immédiate. Utilisés massivement pour le contrôle de tubes en échangeur, le tri de nuances métallurgiques, la vérification de traitements thermiques ou d'épaisseurs de revêtement.
Leur limite : une profondeur d'exploration faible, qui décroît avec la fréquence et la conductivité. Et une sensibilité aux variations de distance sonde-pièce qui demande un paramétrage soigneux.
L'examen visuel assisté et l'endoscopie
La méthode la moins coûteuse, et probablement la plus négligée.
Un examen visuel bien mené, avec l'éclairage adapté, la loupe adéquate et un opérateur formé, élimine une part significative des non-conformités avant toute méthode instrumentée. L'endoscopie ouvre l'accès aux cavités internes, aux alésages, aux circuits fermés.
Combien de contrôles ultrasonores auraient pu être évités par cinq minutes d'examen visuel sérieux en amont ? Plus qu'on ne l'admet volontiers.
Émission acoustique et thermographie
L'émission acoustique écoute la pièce sous charge et localise les sources d'activité : propagation de fissures, frottements, fuites. C'est une méthode de surveillance globale, particulièrement adaptée aux grandes structures en service, réservoirs, sphères, ouvrages d'art.
La thermographie active, en stimulant thermiquement la pièce et en observant la réponse, révèle les délaminages et décollements dans les composites et les assemblages collés. Un domaine où ultrasons et radiographie sont souvent en difficulté.
Deux méthodes coûtent souvent moins cher qu'une seule sur-spécifiée
Le réflexe naturel consiste à monter en gamme sur une méthode unique quand le niveau d'exigence augmente. Passer du conventionnel au multiélément, du coloré au fluorescent haute sensibilité, de l'argentique au numérique haute résolution.
Souvent, l'association de deux méthodes simples couvre mieux le spectre des défauts, pour un coût total inférieur. Un ressuage plus un ultrason conventionnel traitent surface et volume. Un multiélément seul, aussi performant soit-il, ne verra jamais une crique débouchante que le pénétrant révèle en quelques minutes.
La sophistication n'est pas la couverture.
Le cadre normatif : ce qui n'est pas négociable
EN ISO 9712 : la certification des agents
Trois niveaux, trois périmètres de responsabilité distincts.
Le niveau 1 exécute le contrôle selon des instructions écrites détaillées, sous supervision. Il ne choisit ni la méthode ni les paramètres, et ne prononce pas la conformité.
Le niveau 2 met en œuvre la méthode, règle l'appareillage, interprète les résultats au regard d'un critère d'acceptation et rédige le rapport. C'est le niveau opérationnel de référence.
Le niveau 3 établit les procédures, valide les techniques, forme et évalue les agents, et prend la responsabilité technique du service CND.
Une confusion fréquente mérite d'être levée : la certification est délivrée par méthode et par secteur industriel. Un niveau 2 ultrasons certifié en fabrication de produits soudés n'est pas automatiquement habilité sur un autre secteur.
Les normes de méthode
EN ISO 3452 pour le ressuage, qui couvre les principes, les produits et les niveaux de sensibilité. EN ISO 16810 pour les principes généraux du contrôle ultrasonore, EN ISO 17640 pour son application aux assemblages soudés. EN ISO 17636 pour la radiographie des soudures, avec ses classes de technique A et B.
Ces normes définissent le comment. Elles ne disent rien de ce qui est acceptable.
Détecter n'est pas déclarer conforme
Distinction fondamentale, et pourtant régulièrement confondue sur le terrain.
Une norme de méthode décrit la manière de réaliser le contrôle et de caractériser une indication. Une norme de niveau d'acceptation, EN ISO 5817 pour les soudures par exemple, fixe ce qui est tolérable selon le niveau de qualité retenu, B, C ou D.
Un même défaut peut être parfaitement acceptable en niveau D et rédhibitoire en niveau B. Le contrôleur détecte et mesure. Le référentiel tranche. Et c'est bien le donneur d'ordre qui doit avoir spécifié le niveau au moment de la commande, pas au moment du litige.
Exigences sectorielles
Les équipements sous pression relèvent d'un cadre réglementaire européen qui impose des contrôles volumiques selon la catégorie de risque, avec intervention d'un organisme notifié.
Le ferroviaire, l'aéronautique via l'accréditation NADCAP, le nucléaire et l'offshore ajoutent chacun leurs propres exigences de qualification de procédé, de traçabilité et d'audit. Dans ces secteurs, la question n'est pas « ce contrôle est-il pertinent » mais « ce contrôle est-il celui que le référentiel impose ».
Le rapport de contrôle : mentions obligatoires et pièges
Un rapport complet identifie la pièce et sa zone contrôlée, la référence normative de la méthode et du critère d'acceptation, le matériel et les consommables employés avec leurs lots, les paramètres de réglage, les blocs d'étalonnage, l'état de surface, les conditions ambiantes, les indications relevées avec leur localisation et leur dimensionnement, la conclusion de conformité, et l'identification signée de l'agent avec son niveau et sa date de validité.
Le piège de rédaction le plus commun ? Écrire « aucun défaut détecté ». Formulation à bannir. La rédaction correcte est « aucune indication enregistrable détectée dans les conditions de l'examen », ce qui est très différent, et infiniment plus défendable.
Construire une méthode de choix reproductible
Un arbre de décision en cinq questions
1. Quel défaut est redouté, et quelle est la conséquence d'une rupture ? Cette question conditionne tout le reste. Elle suppose de connaître les modes de défaillance du procédé et le mode de sollicitation en service.
2. Ce défaut est-il débouchant ou interne ? On l'a vu, la réponse écarte immédiatement une famille de méthodes.
3. Quel est le matériau ? Ferromagnétique ou non, à gros grains ou non, métallique ou composite. Chaque réponse ferme ou ouvre des portes.
4. Quelle accessibilité, combien de faces ? Une pièce montée, un réservoir en service, un assemblage complexe imposent des contraintes que le meilleur choix théorique ne peut ignorer.
5. Quel niveau de preuve le référentiel exige-t-il ? Détection simple, dimensionnement, enregistrement archivable, intervention d'un organisme tiers. Le livrable attendu détermine parfois la méthode plus sûrement que la physique du défaut.
Cinq questions, posées dans cet ordre, à formaliser dans le plan qualité. Une fois écrites, elles rendent le choix reproductible et défendable devant un auditeur.
Chiffrer le coût complet
Le coût d'un CND ne se résume jamais au prix de la prestation ou du consommable. Il faut additionner le temps opérateur, l'immobilisation de la pièce et parfois de la zone, la préparation de surface, le retard de livraison induit, les reprises générées par les fausses indications.
Et surtout, à l'autre bout de la balance : le coût du non-détecté. Rebut tardif, retour client, rappel de série, sinistre. Ce dernier poste est le plus difficile à chiffrer et le seul qui compte vraiment lorsqu'il se réalise.
Internaliser ou sous-traiter
Le calcul dépend du volume, de la récurrence et du niveau de qualification requis.
Un ressuage régulier sur des séries s'internalise assez vite : l'équipement est modeste, la formation accessible. Une radiographie s'internalise rarement, sauf volume très important, tant les contraintes réglementaires et l'investissement pèsent.
Les ultrasons occupent une position intermédiaire, où le facteur limitant n'est pas le matériel mais la disponibilité durable d'un agent qualifié. Recruter un niveau 2 ultrasons compétent, puis le fidéliser, constitue le vrai poste critique.
Qualifier son prestataire
Quelques points à vérifier systématiquement : l'accréditation du laboratoire, les certifications individuelles des agents avec leurs dates de validité et leurs secteurs, l'état et l'étalonnage du parc matériel, la capacité à produire un rapport conforme au référentiel demandé, et la réactivité en cas d'indication nécessitant une expertise complémentaire.
Un prestataire qui ne pose aucune question sur la pièce, le procédé et le critère d'acceptation avant d'établir son devis mérite qu'on s'interroge.
Erreurs récurrentes constatées en atelier
Choisir par habitude plutôt que par défaut recherché
« On a toujours fait du ressuage sur cette pièce. » Formule entendue mille fois. Elle traduit rarement une analyse, souvent la disponibilité d'un équipement et d'une compétence.
Le problème surgit quand le procédé évolue, quand la matière change, quand la sollicitation en service se durcit, sans que le plan de contrôle ne bouge. La méthode reste calée sur un risque qui n'est plus le bon.
Contrôler après usinage ce qu'il fallait contrôler avant
Erreur coûteuse s'il en est. Détecter une dédoublure de matière après quinze heures d'usinage de précision, alors qu'un contrôle ultrasonore sur la barre brute l'aurait révélée en dix minutes.
Ou l'inverse : chercher une tapure de trempe avant le traitement thermique, ce qui garantit de ne pas la trouver.
Confondre absence d'indication et absence de défaut
Le raccourci mental le plus dangereux du métier.
Un contrôle détecte ce qu'il est capable de détecter, dans les conditions où il a été réalisé, avec la sensibilité qui était la sienne. Un ressuage ne dira jamais rien du volume. Un ultrason au palpeur droit ne dira rien d'une fissure verticale. Une radiographie ne dira rien d'une crique fine perpendiculaire au faisceau.
Chaque rapport négatif doit se lire à travers le filtre des limites de la méthode employée. Sans quoi il crée une fausse sécurité, et la fausse sécurité est plus dangereuse que l'absence de contrôle.
Négliger la préparation de surface
En ressuage comme en magnétoscopie, la préparation décide de la moitié du résultat. Une trace de graisse, un reste de peinture, un oxyde adhérent, et le pénétrant n'atteindra jamais le défaut.
C'est l'étape la plus ingrate, la moins valorisée, la première sacrifiée sous contrainte de délai. Et la plus déterminante.
Sous-dimensionner la qualification sur une méthode d'interprétation
Confier un contrôle ultrasonore à un opérateur insuffisamment qualifié revient à acheter un équipement de mesure sans savoir le lire.
La différence entre un niveau 1 et un niveau 2 sur les ultrasons ne relève pas du protocole administratif : elle porte sur la capacité à distinguer un écho de forme d'un écho de défaut, à corriger l'amplitude en fonction du parcours, à décider si une indication mérite investigation. C'est cette capacité qui fait la valeur du contrôle.
Ce qu'il faut retenir
Aucune des trois méthodes n'est supérieure dans l'absolu. Elles répondent à des questions différentes, et c'est précisément pour cela qu'elles coexistent depuis des décennies sans que l'une ait éliminé les autres.
Le ressuage interroge la peau, avec une simplicité de mise en œuvre trompeuse et une exigence réelle sur les conditions opératoires. Les ultrasons sondent le volume et donnent la profondeur, information que rien d'autre ne fournit, au prix d'une dépendance forte à la compétence de l'opérateur. La radiographie produit l'image et la preuve archivable, la plus lisible pour un tiers non spécialiste, la plus lourde à mettre en œuvre.
La vraie compétence industrielle ne consiste pas à posséder la technique la plus sophistiquée. Elle consiste à formaliser la règle de choix, à la documenter dans le plan qualité, à la réévaluer quand le procédé bouge, et à la faire tenir par des agents certifiés dont la qualification correspond au niveau d'interprétation demandé.
Une évolution mérite d'être suivie de près : la numérisation des contrôles change progressivement leur statut. Un enregistrement multiélément ou une image radiographique numérique ne sont plus seulement des preuves de conformité à un instant donné. Ce sont des données comparables dans le temps, exploitables pour suivre l'évolution d'une indication, alimenter un modèle de tolérance au dommage, orienter une politique de maintenance prédictive. Le CND cesse d'être une photographie ponctuelle pour devenir une série temporelle. Ceux qui structurent leurs données dès maintenant prendront une avance difficile à rattraper.
Reste la question la plus concrète : votre plan de contrôle actuel repose-t-il sur une analyse écrite des défauts redoutés, ou sur une accumulation d'habitudes jamais réexaminées ? Un audit du plan existant et la construction d'une matrice méthode/défaut adaptée aux pièces réellement produites constituent le point de départ. C'est rarement le sujet le plus enthousiasmant d'un comité qualité. C'est souvent celui qui évite le sinistre.