Deux logiques de remplissage, deux mondes industriels
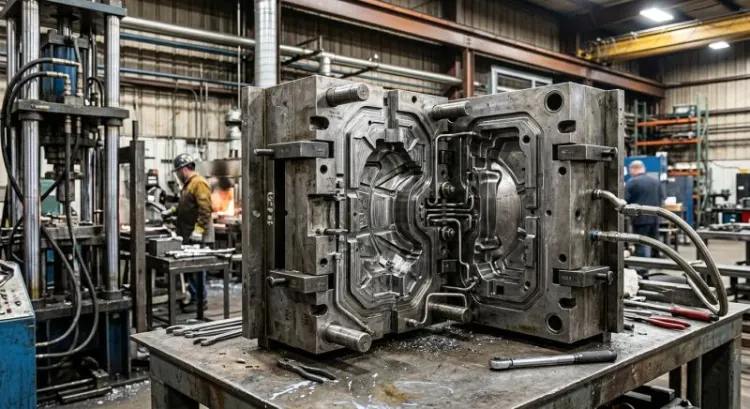
Deux devis pour la même pièce. Un rapport de 1 à 4 sur le prix unitaire, six mois d'écart sur la mise en route, et des conclusions techniques qui semblent se contredire. Le bureau d'études soupçonne une erreur de chiffrage. Il n'y en a pas. Les deux fondeurs ont simplement répondu avec le procédé qu'ils maîtrisent, et ces deux procédés n'obéissent pas aux mêmes lois.
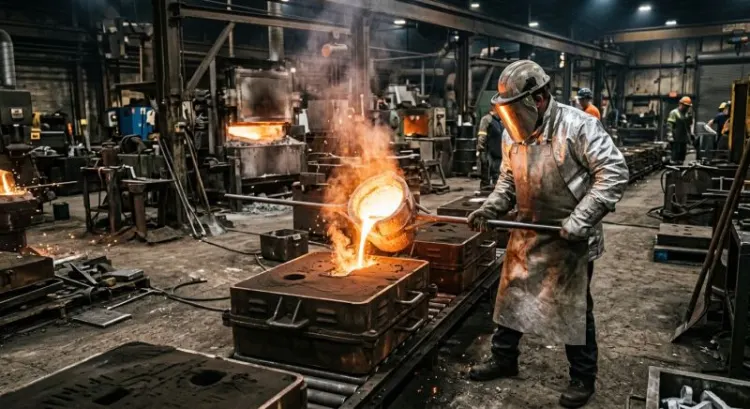
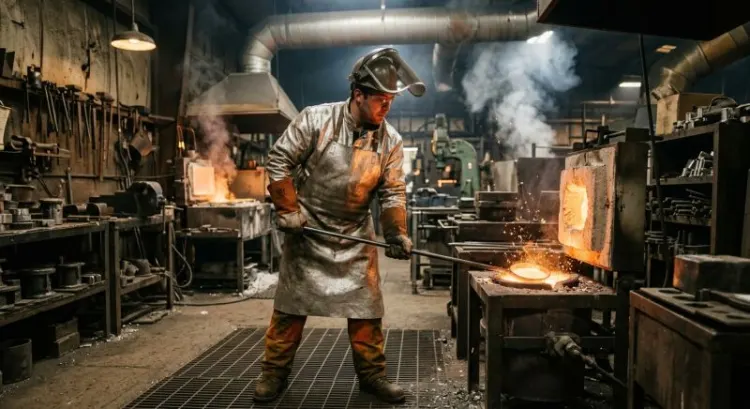
D'un côté, la gravité. Le métal liquide descend dans l'empreinte, poussé par son seul poids. Le remplissage est lent, calme, quelques dizaines de centimètres par seconde. Le front de métal reste cohérent, l'air a le temps de s'échapper par les évents.
De l'autre, l'injection sous pression. Un piston pousse l'alliage dans une empreinte en acier à des vitesses en sortie d'attaque qui dépassent couramment 30 à 60 m/s, avec une pression d'intensification qui peut atteindre 700 à 1000 bars sur les presses modernes. Le remplissage se compte en millisecondes. Le métal ne coule pas : il est projeté.
Cette différence de physique n'est pas un détail d'atelier. Elle détermine la finesse de la microstructure, la quantité de gaz emprisonné, la capacité de la pièce à subir un traitement thermique, sa soudabilité, son aptitude au contrôle radiographique. Tout le reste en découle.
La fonderie par gravité : coulée en coquille et en sable
Sous le terme « gravité » se cachent deux familles bien distinctes.
La coulée en coquille utilise un moule métallique permanent, généralement en acier réfractaire ou en fonte, qui encaisse plusieurs dizaines de milliers de coulées. Le refroidissement est rapide au contact du métal, ce qui affine la structure et améliore les caractéristiques mécaniques. La rugosité de peau est correcte, les cadences honorables, l'outillage nettement moins cher qu'un moule d'injection.
La coulée en sable, elle, détruit le moule à chaque pièce. Sable à vert, sable à prise chimique, procédés à modèle perdu : les variantes sont nombreuses. Le coût du modèle est faible, le délai d'obtention court, la liberté géométrique quasi totale grâce au noyautage. En contrepartie, la peau est plus rugueuse, les tolérances plus larges, la cadence limitée.
Ajoutons la gravité basculante, où le moule pivote pendant la coulée pour maîtriser le front de métal et réduire les turbulences. C'est une technique appréciée sur les pièces à forte exigence de santé matière, culasses en tête. Et la coulée statique classique, qui reste la solution de référence pour la majorité des pièces épaisses.
La fonderie sous pression : chambre chaude et chambre froide
Deux architectures machine, séparées par un critère simple : la température de fusion de l'alliage et son agressivité vis-à-vis de l'acier.
En chambre chaude, le système d'injection baigne en permanence dans le métal fondu. Cycles très courts, moins de manipulation, excellente régularité. Réservé au zamak et au magnésium, dont les points de fusion restent bas.
En chambre froide, le métal est versé dose par dose dans un conteneur avant chaque injection. C'est le domaine de l'aluminium et des alliages cuivreux : à ces températures, un système immergé se ferait dévorer par le bain en quelques semaines.
Dans les deux cas, l'atelier ressemble davantage à une ligne de production qu'à une fonderie traditionnelle. Robot d'extraction, refroidissement piloté, pulvérisation automatique du démoulant, ébavurage en ligne. Un cycle de 30 à 60 secondes sur une pièce moyenne, c'est courant.
Critère n°1 : le volume de série
C'est le critère qui tranche en premier, et souvent seul.
Un moule d'injection sous pression, c'est un bloc d'acier traité, usiné, ajusté, avec ses noyaux mobiles, ses circuits de régulation thermique, ses éjecteurs. Comptez plusieurs dizaines de milliers d'euros pour une pièce simple, et bien au-delà dès que la géométrie se complique. En face, sa durée de vie se chiffre en dizaines voire en centaines de milliers de cycles selon l'alliage : le zamak, peu agressif, use nettement moins l'outil que l'aluminium.
Un outillage gravité coûte une fraction de ce montant. Un modèle sable, encore moins.
Le point de bascule dépend beaucoup de la taille et de la complexité. En ordre de grandeur, sur des pièces de petite à moyenne dimension, la pression devient économiquement pertinente à partir de quelques milliers de pièces par an, et s'impose franchement au-delà de la dizaine de milliers. Sous le millier, la question ne se pose généralement pas.
Mais il y a un piège que beaucoup de donneurs d'ordre découvrent trop tard : la série évolutive. Un produit qui démarre à 800 pièces la première année peut en réclamer 15 000 la troisième. Faut-il investir tout de suite dans un moule d'injection en pariant sur le succès commercial ? Rarement. La stratégie qui fonctionne consiste à démarrer en gravité, valider le marché et le dessin de la pièce, puis basculer en pression une fois les volumes confirmés. Le surcoût unitaire des premières années est largement compensé par le risque évité.
Autre point souvent négligé : les pièces de rechange. Une pièce produite sous pression pendant dix ans continue d'être demandée en après-vente bien après l'arrêt de la production principale, à raison de quelques dizaines d'unités par an. Faire tourner une presse pour 40 pièces n'a aucun sens. Anticiper une reprise en gravité, ou constituer un stock final, fait partie de la réflexion dès le départ.
Critère n°2 : la géométrie et les épaisseurs
Ici, les deux procédés ne jouent pas dans la même catégorie. Et l'avantage change de camp selon ce qu'on regarde.
Les parois minces, c'est le terrain de la fonderie sous pression. La vitesse d'injection permet de remplir des sections de 1,5 à 2 mm sans difficulté sur l'aluminium, et de descendre encore plus bas en zamak, jusqu'à des épaisseurs inférieures au millimètre sur des zones limitées. En gravité, le métal se fige avant d'avoir rempli : en dessous de 3 à 4 mm, on entre dans la zone de risque, et il faut multiplier les artifices d'alimentation.
Les fortes épaisseurs inversent complètement la logique. Une pièce massive coulée sous pression concentre les retassures à cœur, parce que la pression ne compense pas le retrait sur des sections épaisses figées trop vite en peau. En gravité, on installe des masselottes, on organise la solidification dirigée, on refroidit là où il faut avec des refroidisseurs. Le fondeur pilote la séquence de solidification. C'est un savoir-faire, mais il donne des pièces saines dans les zones critiques.
Le point de rupture le plus net concerne le noyautage. Les noyaux en sable, qui permettent d'obtenir des cavités internes complexes, des circuits de refroidissement sinueux, des contre-dépouilles profondes, ne résistent pas à une injection à 50 m/s : ils sont pulvérisés. Sous pression, on travaille avec des tiroirs et des noyaux métalliques mobiles, forcément démoulables, donc limités géométriquement. Si votre pièce comporte un conduit interne en forme de spirale, la question du procédé est déjà réglée.
Restent les règles de conception, qui diffèrent sensiblement. Angles de dépouille plus faibles en pression grâce à la précision de l'empreinte, plus généreux en gravité. Rayons de raccordement systématiques pour éviter les concentrations de contrainte et les points chauds. Nervures plutôt que surépaisseurs, dans les deux cas, mais avec des rapports d'épaisseur différents. Une pièce dessinée pour la gravité et transposée telle quelle en pression donne rarement un bon résultat du premier coup.
Enfin, la limite physique : la force de fermeture de la presse. Elle doit contrer la pression exercée par le métal sur toute la surface projetée de la pièce. Au-delà d'un certain encombrement, il faut une presse de 2000, 3000, 4000 tonnes, et le parc disponible se réduit rapidement. La gravité ne connaît pas cette contrainte.
Critère n°3 : les exigences de santé matière
C'est le critère le plus mal compris, et celui qui provoque le plus de mauvaises surprises en fin de projet.
Le remplissage sous pression est turbulent par nature. Le métal projeté à grande vitesse entraîne avec lui l'air présent dans l'empreinte, qui se retrouve emprisonné sous forme de micro-porosités réparties dans la pièce. Sur une pièce d'aspect ou une pièce peu sollicitée, aucune conséquence. Sur une pièce devant assurer une étanchéité sous pression, sur une pièce à souder, sur une zone d'usinage profond qui va déboucher dans une poche de gaz, c'est un problème sérieux.
La conséquence la plus limitante concerne le traitement thermique. Une mise en solution T6 classique porte la pièce à 500 °C et plus. À cette température, les gaz emprisonnés se dilatent et font cloquer la surface. Autrement dit : une pièce sous pression conventionnelle ne se traite pas thermiquement, ou alors avec des cycles adaptés à basse température qui n'offrent pas les mêmes gains mécaniques.
Des procédés existent pour contourner la limite. L'injection sous vide, qui évacue l'air de l'empreinte avant le tir. Les procédés semi-solides, thixomoulage et rhéomoulage, où l'alliage est injecté à l'état pâteux, avec un écoulement laminaire qui n'emprisonne quasiment rien. Le remplissage assisté et les alliages spécifiquement formulés pour les pièces structurelles. Ces solutions fonctionnent, elles sont utilisées en série dans l'automobile, mais elles supposent un équipement dédié et un surcoût qu'il faut intégrer au chiffrage.
En gravité, la structure est nettement plus saine. Remplissage calme, gaz évacués, solidification maîtrisée. Ce sont ces pièces qui passent les contrôles radiographiques sévères, qui portent des exigences de niveau ASTM E155, qui vont sur des applications de sécurité ou sous pression hydraulique. Elles se traitent thermiquement sans réserve, se soudent, s'usinent en profondeur sans révéler de surprises.
La question à poser en amont est donc simple : cette pièce devra-t-elle être étanche, soudée, traitée T6, ou contrôlée en radio ? Si la réponse est oui sur un seul de ces points, la fonderie sous pression conventionnelle sort du jeu.
Critère n°4 : tolérances, état de surface et reprise d'usinage
Là, le rapport de force s'inverse à nouveau.
L'injection sous pression tient des tolérances serrées, typiquement de l'ordre de quelques centièmes sur des cotes courantes, contre plusieurs dixièmes en sable et un niveau intermédiaire en coquille. Les entraxes, les épaisseurs, les positions de trous bruts sortent avec une régularité que la gravité ne peut pas atteindre.
L'état de surface suit la même logique. Une peau brute d'injection présente une rugosité de l'ordre de Ra 1 à 3 µm, souvent directement apte à la peinture poudre, à l'anodisation décorative ou au traitement de surface sans préparation lourde. Une peau de sable, c'est plusieurs dizaines de microns, avec un grenaillage et parfois un masticage à prévoir.
Conséquence directe : le nombre d'opérations d'usinage. Là où une pièce sable réclame une reprise complète de toutes les faces fonctionnelles, une pièce injectée peut n'exiger qu'un taraudage et un surfaçage de portée d'étanchéité. Sur des séries importantes, l'écart de coût d'usinage dépasse largement l'écart de prix de la pièce brute.
Et c'est précisément là que beaucoup de comparatifs se trompent. Le bon calcul n'est pas le prix de la pièce brute. C'est le coût complet : brut + usinage + contrôle + taux de rebut + logistique. Une pièce sable à 12 € qui demande 18 € d'usinage revient plus cher qu'une pièce injectée à 22 € qui n'en demande que 4. Combien de décisions d'achat se prennent encore sur la seule ligne « prix pièce » ?
N'oublions pas les reprises propres à chaque procédé. En pression : ébavurage des lignes de joint, découpe de la carotte et des attaques, élimination des débordements et des canaux de dégazage, souvent en outil de découpe dédié. En gravité : décochage, tronçonnage des masselottes et du système de remplissage, ébarbage, grenaillage. Ces opérations figurent rarement en évidence sur les devis, et elles pèsent.
Critère n°5 : l'alliage et les propriétés mécaniques visées
Tous les alliages ne passent pas par tous les procédés. Loin de là.
Côté injection, on travaille principalement des alliages aluminium à forte teneur en silicium, autour de 9 à 11 %, qui offrent une bonne coulabilité et une faible tendance au collage. Ces nuances tolèrent aussi une teneur en fer plus élevée, justement pour limiter le soudage du métal sur l'acier du moule. Le zamak règne en chambre chaude, le magnésium progresse là où l'allègement compte. En revanche, les alliages cuivreux se prêtent mal à l'injection en série, et les fontes et aciers en sont totalement exclus.
Côté gravité, le champ est bien plus large. Aluminium avec des teneurs en fer plus faibles, donc de meilleures caractéristiques mécaniques. Alliages à durcissement structural traitables T6 ou T7. Cuivreux, bronzes, laitons. Fontes grises, fontes GS, aciers moulés : tout cela relève exclusivement du sable ou de la coquille.
Sur les propriétés mécaniques, la différence la plus parlante est l'allongement à rupture. Une pièce injectée conventionnelle plafonne souvent autour de 1 à 3 %. La même géométrie coulée en coquille et traitée T6 monte facilement au-delà de 6 à 8 %. Pour une pièce qui doit absorber un choc ou tolérer une déformation avant rupture, l'écart est décisif. La tenue en fatigue suit la même hiérarchie, parce que les porosités constituent autant d'amorces de fissure.
Un sujet devenu incontournable ces dernières années : la matière recyclée. Les alliages d'injection acceptent des taux de recyclé très élevés, parfois proches de 100 % sur certaines nuances, précisément parce qu'ils tolèrent le fer. C'est un argument bilan carbone que les donneurs d'ordre inscrivent désormais dans les cahiers des charges, avec des seuils contractuels. En gravité, la contrainte de pureté limite un peu ces taux, sans les interdire.
Il faut enfin mentionner les alliages développés spécifiquement pour l'injection de pièces structurelles. Formulés pour combiner coulabilité, ductilité élevée et aptitude au traitement thermique basse température, ils permettent des applications qui étaient hors de portée de la pression il y a quinze ans. Berceaux moteur, longerons, supports de batterie. Le domaine bouge vite.
Le tableau de décision
| Critère | Sous pression | Gravité coquille | Gravité sable |
|---|---|---|---|
| Série pertinente | > 5 000 à 10 000 /an | 500 à 20 000 /an | 1 à 5 000 /an |
| Épaisseur mini | 1,5 mm (Al), < 1 mm (zamak) | 3 à 4 mm | 4 à 5 mm |
| Tolérances | Serrées | Moyennes | Larges |
| État de surface brut | Ra 1 à 3 µm | Ra 6 à 12 µm | Ra 12 à 25 µm et plus |
| Santé matière | Porosité gazeuse | Bonne | Bonne à très bonne |
| Traitement thermique T6 | Non (sauf vide / semi-solide) | Oui | Oui |
| Noyaux sable | Non | Oui | Oui |
| Coût outillage | Élevé | Moyen | Faible |
| Délai de mise au point | Long | Moyen | Court |
| Alliages | Al Si élevé, zamak, Mg | Al, cuivreux | Al, cuivreux, fontes, aciers |
Un tableau reste un tableau. Il ne dit pas que votre pièce comporte une zone épaisse isolée qui ruinera la santé matière en injection. Il ne dit pas non plus que le fondeur d'à côté possède justement une presse libre au tonnage requis, ce qui change le délai et le prix. Et il ignore complètement la question du volume disponible dans le parc machine au moment où vous lancez, qui peut peser plus lourd que trois critères techniques réunis.
Les cas où le choix est évident
Certaines pièces ne laissent aucune place au doute.
Appellent la fonderie sous pression : les carters minces produits en grande série, les boîtiers électroniques avec leurs nervures fines et leurs besoins de blindage, la quincaillerie et la serrurerie en zamak, les pièces d'aspect destinées au chromage ou à la peinture, les composants de connectique. Tout ce qui combine finesse, régularité dimensionnelle et volumes élevés.
Appellent la gravité : les culasses et les pièces moteur épaisses, les pièces de sécurité soumises à contrôle radiographique, les prototypes et petites séries, les pièces destinées à un traitement T6, celles qui comportent un noyautage interne complexe, et l'ensemble des pièces en fonte ou en acier moulé.
Entre les deux, il y a une zone grise réelle. Pièce moyenne, série de 3 000 à 8 000 unités par an, épaisseurs mixtes, exigences mécaniques modérées. Dans ce cas, aucun raisonnement théorique ne remplace un chiffrage comparatif sur la pièce réelle, mené par un fondeur capable des deux procédés. Deux offres complètes, incluant outillage, pièce brute, usinage et contrôle, ramenées à un coût sur la durée de vie du projet. C'est le seul verdict qui vaille.
Trois erreurs qui coûtent cher
Figer le dessin avant de choisir le procédé. C'est de loin l'erreur la plus fréquente et la plus onéreuse. Un plan finalisé, coté, validé, part en consultation, et le fondeur découvre une contre-dépouille impossible à démouler, une variation d'épaisseur de 3 à 12 mm sur 20 mm de longueur, un rayon nul dans une zone chaude. Retour au bureau d'études, cycles de validation, planning qui glisse. On ne dessine pas une pièce puis on choisit le procédé. On choisit le procédé, puis on dessine pour lui.
Raisonner au prix de la pièce brute. Déjà évoqué, mais cela mérite d'être répété parce que l'erreur se reproduit projet après projet. Le prix qui compte est le coût complet livré à l'assemblage, rebuts et contrôles inclus. Une pièce moins chère au brut mais avec 4 % de rebut à l'usinage à cause de porosités mal placées coûte plus cher qu'une pièce à 15 % au-dessus.
Sous-estimer la mise au point de l'outillage sous pression. Un moule d'injection ne fonctionne pas parfaitement au premier tir. Il faut ajuster les paramètres, corriger l'équilibrage thermique, parfois reprendre les attaques ou ajouter des évents. Comptez plusieurs semaines entre la première pièce et la validation série. Et surtout : chaque modification ultérieure sur une pièce injectée implique une intervention sur un bloc d'acier traité. Ajouter de la matière est parfois impossible sans refaire un élément complet. En gravité, retoucher un modèle ou une coquille reste infiniment plus souple.
Comment travailler avec votre fondeur en amont
La revue de faisabilité est le moment où se joue l'essentiel du projet. Encore faut-il y venir préparé.
Ce qu'il faut apporter : le modèle 3D et le plan de définition, mais aussi et surtout le cahier des charges fonctionnel. Quelles zones sont critiques ? Quelles sont les contraintes mécaniques réelles, pas la marge de sécurité empilée ? Quelles surfaces doivent être étanches ? Quels contrôles seront exigés en série ? Ajoutez les volumes prévisionnels sur trois à cinq ans, avec les scénarios haut et bas, ainsi que les contraintes normatives applicables. Un fondeur qui connaît la fonction de la pièce propose des solutions qu'un fondeur qui ne voit qu'un plan ne proposera jamais.
La simulation numérique de remplissage et de solidification vient ensuite. Elle visualise le trajet du métal, localise les points chauds, prédit les zones de retassure et les emprisonnements d'air avant qu'un seul copeau d'outillage n'ait été enlevé. Un calcul coûte quelques centaines à quelques milliers d'euros. Une correction d'outillage après coup, dix à cinquante fois plus. Le calcul est vite fait.
Vient la phase de co-conception, la plus rentable de toutes. Déplacer une nervure, ouvrir un rayon, harmoniser une épaisseur, revoir la position du plan de joint : ces ajustements ne changent rien à la fonction de la pièce et transforment sa fabricabilité. Il n'est pas rare de gagner 10 à 20 % sur le coût pièce, et parfois davantage sur le taux de rebut, avec des modifications que le bureau d'études accepte en une demi-journée de travail commun.
Enfin la validation : pièces prototypes, contrôle dimensionnel complet, essais mécaniques ou d'étanchéité selon le besoin, plan de surveillance produit-process, puis dossier d'échantillons initiaux. Cette étape n'est pas une formalité administrative. C'est elle qui fige les paramètres process et garantit que la pièce livrée dans deux ans ressemblera à celle validée aujourd'hui.
Conclusion
Le choix du procédé se situe à l'intersection de trois axes : le volume à produire, la géométrie de la pièce, et le niveau d'exigence sur la santé matière. Jamais sur un seul critère isolé. Une grande série n'impose pas la pression si la pièce doit être traitée T6. Une géométrie fine n'exclut pas la gravité si les volumes restent confidentiels.
Le réflexe qui fait la différence tient en une phrase : associer le fondeur dès la phase de conception, pas au moment de la consultation. Les projets qui se passent bien sont ceux où le dessin a été construit avec le procédé, et non contre lui.
Vous avez un plan, un besoin, des volumes prévisionnels ? Soumettez votre dossier pour une étude de faisabilité et un chiffrage comparatif des deux voies. Deux offres chiffrées sur votre pièce réelle valent mieux que toutes les règles générales, y compris celles de cet article.