Les trois procédés en une lecture rapide
Avant d'entrer dans le détail, voici de quoi trancher en trente secondes. Ce tableau résume ce qu'on observe réellement en atelier, pas ce que promettent les plaquettes commerciales.
| Critère | Laser (fibre) | Plasma | Jet d'eau abrasif |
|---|---|---|---|
| Matériaux | Métaux uniquement (acier, inox, alu, cuivre avec réserve) | Métaux conducteurs uniquement | Tout, ou presque |
| Épaisseur usuelle | 0,5 à 25 mm | 3 à 80 mm (jusqu'à 150 en perçage) | 0,5 à 200 mm |
| Précision typique | ± 0,05 à 0,1 mm | ± 0,5 à 1,5 mm | ± 0,1 à 0,2 mm |
| Vitesse relative | Très élevée en faible épaisseur | Élevée en forte épaisseur | Faible à très faible |
| Coût horaire indicatif | 60 à 130 € | 40 à 80 € | 90 à 180 € |
| Zone affectée thermiquement | Faible (0,1 à 0,5 mm) | Marquée (0,5 à 2 mm) | Nulle |
| Chant obtenu | Net, souvent prêt à l'emploi | Conique, oxydé, reprise fréquente | Satiné, légèrement conique |
Le lecteur pressé a sa réponse. Pour les autres, tout ce qui suit explique pourquoi ces chiffres sont ce qu'ils sont, et surtout dans quels cas ils mentent.
Découpe laser : la précision comme standard
Le principe physique en clair
Un faisceau lumineux concentré sur un point de quelques dixièmes de millimètre. La densité d'énergie devient telle que le métal fond, parfois se vaporise. Un gaz d'assistance souffle la matière liquide hors de la saignée. C'est tout.
Ce qui compte vraiment pour l'utilisateur, c'est le choix de ce gaz. Avec de l'oxygène, une réaction exothermique s'ajoute au faisceau : on va plus vite sur l'acier, mais l'arête ressort oxydée, noirâtre, et il faudra la décaper avant peinture ou soudage. Avec de l'azote, la coupe se fait sous atmosphère neutre : chant blanc, brillant, directement peignable. La contrepartie ? Une consommation de gaz qui grimpe vite, surtout au-delà de 8 mm.
Beaucoup de donneurs d'ordre découvrent cette subtilité au moment où ils reçoivent des pièces noires alors qu'ils attendaient des pièces propres. Le détail se joue à la commande, pas à la réception.
Fibre ou CO2 : la distinction qui compte vraiment
La plupart des comparatifs mettent « le laser » dans une seule case. C'est une erreur d'analyse, parce que les deux familles n'ont pas le même domaine d'emploi.
Le CO2 travaille à 10,6 µm de longueur d'onde. Le fibre à 1,06 µm, soit dix fois plus court. Cette différence n'a rien d'anecdotique : plus la longueur d'onde est courte, mieux les métaux l'absorbent. Résultat, le fibre découpe le cuivre et le laiton, ce que le CO2 ne fait pas sans risque de retour de faisceau vers la source.
Le reste suit la même logique. Rendement électrique de 30 à 40 % pour le fibre contre 10 à 15 % pour le CO2. Pas de miroirs à aligner, pas de gaz laser à renouveler, une maintenance réduite d'environ 60 %. Sur des épaisseurs de 1 à 10 mm, une source fibre de 6 kW coupe deux à trois fois plus vite qu'un CO2 de puissance équivalente.
Le CO2 conserve un avantage réel sur les épaisseurs fortes en inox, où la qualité de chant reste supérieure, ainsi que sur les matériaux non métalliques, bois, acrylique, textile. Mais en tôlerie industrielle, la bascule est faite depuis une dizaine d'années. Un atelier qui investit aujourd'hui achète du fibre.
Ce que le laser fait mieux que tout le monde
La tôlerie fine à moyenne, jusqu'à 12 ou 15 mm en acier doux. Les géométries tarabiscotées, les découpes ajourées, les motifs décoratifs. Les petits perçages, avec une règle simple : un diamètre minimal égal à l'épaisseur, parfois 0,8 fois l'épaisseur sur les machines récentes et bien réglées. Sur une tôle de 2 mm, un trou de Ø 2 mm passe sans discussion.
La répétabilité aussi, souvent sous-estimée. Sur une série de 500 pièces, la dernière sort identique à la première, à quelques centièmes près. Et surtout, ce chant net qui supprime une opération d'ébavurage. C'est là que le laser gagne de l'argent, pas sur le temps de coupe.
Les limites à connaître avant de devis
Passé 20 à 25 mm en acier, la vitesse s'effondre et la qualité se dégrade. Un gousset de 30 mm au laser, c'est techniquement possible sur les grosses sources, économiquement absurde.
Les matériaux réfléchissants restent délicats même en fibre : le cuivre pur au-delà de 6 mm demande une machine spécifiquement équipée. Les plastiques chlorés, PVC en tête, sont formellement exclus : la découpe dégage de l'acide chlorhydrique gazeux qui attaque la machine et les opérateurs.
Et puis il y a le coût machine. Une installation fibre 6 kW avec chargement automatique dépasse allègrement les 700 000 €. Ce ticket d'entrée se répercute sur le coût horaire, quoi qu'en dise le commercial.
Découpe plasma : le rapport vitesse-épaisseur
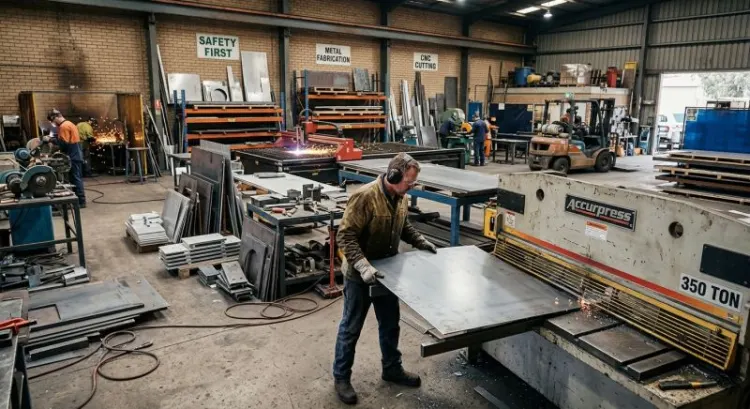
Comment un arc électrique découpe l'acier
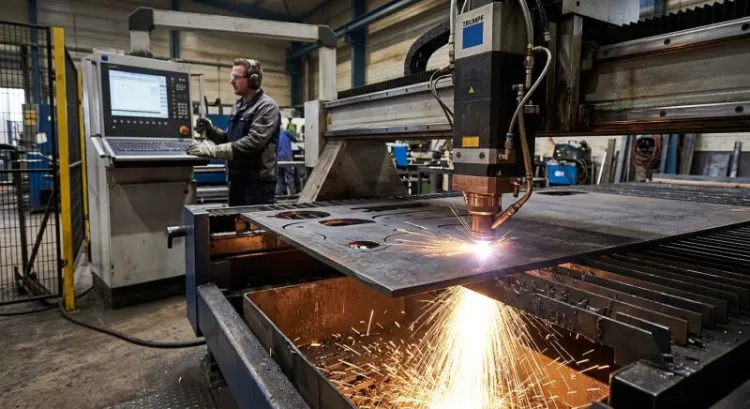
Un gaz est propulsé à travers une buse étroite, traversé par un arc électrique qui l'ionise. Il atteint alors 20 000 à 30 000 °C et devient conducteur. Cet arc fond le métal, le flux de gaz l'évacue.
Une condition structurante en découle, et autant la poser tout de suite : le matériau doit conduire l'électricité. Acier, inox, aluminium, cuivre : oui. Plastique, bois, verre, composite, céramique : non, jamais, aucune version du procédé ne contourne cette limite. C'est le premier filtre à appliquer quand on hésite entre plasma et jet d'eau.
Plasma conventionnel, haute définition, sous eau
Trois familles, trois résultats qui n'ont pas grand-chose à voir entre eux. Et c'est précisément ce que le préjugé « plasma égale découpe grossière » ne prend pas en compte.
Le plasma conventionnel, sur torche air comprimé, produit une saignée large, une conicité de 4 à 8 degrés, une tolérance qui dépasse facilement le millimètre. C'est l'image que beaucoup gardent du procédé, souvent celle d'un poste manuel de chantier.
Le plasma haute définition change complètement la donne. Constriction renforcée de l'arc, gaz plasmagène spécifique selon le matériau, contrôle dynamique de la hauteur de torche. On descend à 1,5 ou 2 degrés de conicité, avec des tolérances de ± 0,3 à 0,5 mm sur des épaisseurs où le laser peine déjà. Sur du 20 mm en acier, un HD moderne sort une pièce que beaucoup de bureaux d'études acceptent sans reprise.
La coupe sous eau, elle, immerge la tôle sous quelques centimètres d'eau. Bruit divisé par deux, fumées captées, déformation thermique réduite. Un peu de perte de vitesse en échange, mais des conditions de travail sans comparaison.
Le terrain de jeu naturel du plasma
La charpente métallique, la chaudronnerie lourde, les platines d'ancrage, les goussets, tout ce qui se compte en dizaines de millimètres. Sur du 25 mm d'acier, un plasma HD avance à 800-1000 mm/min. Un laser fibre 8 kW plafonne à 400-500 mm/min sur la même épaisseur, dans le meilleur des cas.
À cela s'ajoute un ticket d'entrée nettement plus bas. Une table plasma HD complète coûte 150 000 à 300 000 € selon la taille. Trois à quatre fois moins qu'une installation laser comparable en capacité. Sur un carnet de commandes dominé par la forte épaisseur, l'arbitrage financier ne se discute même pas.
Angle de dépouille, ZAT et reprises
Reste les contreparties, qu'il vaut mieux connaître avant de dessiner ses pièces.
La conicité, d'abord. Le chant n'est pas perpendiculaire : sur 20 mm avec 2 degrés de dépouille, la différence entre le haut et le bas de la coupe atteint 0,7 mm. Pour un gousset soudé, aucune importance. Pour une pièce qui doit s'emmancher dans un logement, c'est rédhibitoire.
La zone affectée thermiquement ensuite. Sur 0,5 à 2 mm de profondeur, le métal a subi un cycle thermique violent. Il durcit localement. Conséquence directe, et c'est un grand classique des ateliers : un taraudage en bord de coupe plasma casse les tarauds. Il faut soit déporter le trou, soit le percer et le tarauder après un usinage de reprise.
L'oxydation, enfin. Le chant sort noir, avec parfois un léger cordon de scories. Un coup de meule ou un passage en grenailleuse suffit, mais c'est du temps que le devis initial n'affichait pas toujours.
Découpe jet d'eau : le procédé sans chaleur
Eau pure et jet abrasif
Deux procédés distincts, régulièrement confondus dans les demandes de devis.
L'eau pure projette un filet d'eau à 4000 bars par un orifice de 0,1 à 0,3 mm. Ça découpe le joint, la mousse, le carton, le cuir, le textile, l'alimentaire, certains plastiques fins. Vitesse élevée, saignée minuscule, coût modeste. Aucun métal, en revanche.
Le jet abrasif ajoute du grenat d'almandin dans le flux, généralement en granulométrie 80 mesh. Le mélange devient une lime liquide capable d'attaquer l'acier trempé, le titane, la céramique, le verre feuilleté, la pierre. C'est cette version qu'on trouve dans les ateliers de sous-traitance mécanique.
Le grenat, justement, mérite qu'on s'y arrête : entre 250 et 450 g/min selon les réglages, à 350-500 € la tonne. Sur une journée de production, la facture d'abrasif atteint 80 à 150 €. C'est le premier poste de consommables du procédé, loin devant l'électricité.
L'absence de zone affectée thermiquement change tout
Voilà l'argument central, celui qui justifie à lui seul l'existence du procédé. La température de coupe reste inférieure à 60 °C. Autant dire qu'il ne se passe rien, métallurgiquement parlant.
Un acier trempé à 55 HRC sort avec sa dureté intacte, jusqu'au bord de la coupe. Un inox austénitique ne subit aucune sensibilisation, donc aucun risque de corrosion intergranulaire au chant, ce qui compte dans l'agroalimentaire et le pharmaceutique. Un alliage d'aluminium aéronautique en état T6 conserve son traitement, sans zone recuite à requalifier.
Ajoutons les matériaux que ni le laser ni le plasma ne savent traiter : composites carbone et verre, où la chaleur délamine et brûle la résine, verre, marbre, granit, céramique technique, matériaux multicouches et sandwichs collés. Aucun autre procédé ne couvre une telle diversité avec une seule machine.
Ce que coûte la polyvalence
Elle se paie. Cash, et sur deux fronts.
La vitesse d'abord. Sur 10 mm d'acier, comptez 250 à 350 mm/min contre 1500 à 2000 mm/min au laser fibre. Un rapport de 1 à 6. Sur des séries longues, l'écart devient un mur infranchissable.
Le coût horaire ensuite : 90 à 180 € selon les régions et le taux d'occupation. L'abrasif pèse lourd, mais il faut aussi compter le focalisateur qui s'use, la buse à changer toutes les 40 à 80 heures, les joints haute pression de la pompe, le traitement de l'eau, l'évacuation des boues chargées de grenat et de fines métalliques.
Enfin, la conicité du jet. Le faisceau perd de l'énergie en progressant dans la matière et s'élargit légèrement, produisant 0,1 à 0,3 mm de dépouille selon l'épaisseur et la vitesse. Les têtes inclinables cinq axes compensent ce défaut en temps réel, mais elles coûtent cher et toutes les machines n'en sont pas équipées. Question à poser au sous-traitant, systématiquement, dès qu'une tolérance serrée est en jeu.
Comparatif direct sur les critères de décision
Précision et tolérances atteignables
Une confusion revient sans arrêt dans les comparatifs : mélanger précision géométrique et qualité d'arête. Ce sont deux choses différentes, et un procédé peut exceller dans l'une en étant médiocre dans l'autre.
La précision géométrique, c'est l'écart entre la cote du plan et la cote mesurée. Le classement est net : laser à ± 0,05-0,1 mm, jet d'eau à ± 0,1-0,2 mm en tête simple et ± 0,05 mm avec compensation cinq axes, plasma HD à ± 0,3-0,5 mm, plasma conventionnel au-delà du millimètre.
La qualité d'arête, c'est l'état de surface du chant, sa rugosité, sa perpendicularité, la présence de bavures. Ici le jet d'eau produit un satiné homogène à 3,2-6,3 µm Ra, régulier sur toute la hauteur. Le laser sort un chant strié mais net, avec un microbavurage possible en sortie. Le plasma laisse une surface plus rugueuse, oxydée, avec cette conicité qui reste sa signature.
Un exemple qui parle : sur une pièce d'assemblage de 25 mm, le jet d'eau bat le plasma HD en géométrie, alors même que sa tolérance annoncée paraît proche. La différence tient à la perpendicularité, pas à la cote.
Épaisseurs : où chaque procédé décroche
Chaque technologie a son point de bascule, et il varie selon le matériau.
Acier doux. Le laser domine de 0,5 à 15 mm. Zone de recouvrement entre 15 et 25 mm, où le choix se fait sur la tolérance exigée. Au-delà de 25 mm, plasma ou jet d'eau, sans hésitation.
Inox. Le laser reste excellent jusqu'à 12 mm, mais l'azote coûte cher et il faut l'intégrer au calcul. De 12 à 30 mm, le jet d'eau prend souvent l'avantage dès qu'aucune altération métallurgique n'est tolérée. Le plasma convient si la pièce sera soudée ou brute.
Aluminium. Comportement particulier : le laser fibre le traite bien jusqu'à 10-12 mm, avec une tendance aux bavures accrocheuses en sortie. Le plasma s'en sort correctement à partir de 6 mm. Le jet d'eau reste la référence pour l'aéronautique et tout ce qui est en état T6.
Dans les zones de recouvrement, la technique ne tranche plus. C'est la disponibilité machine, le carnet de commandes du sous-traitant et la présence ou non d'une reprise d'usinage qui décident.
Compatibilité matériaux
| Matériau | Laser fibre | Plasma | Jet d'eau abrasif |
|---|---|---|---|
| Acier doux | Recommandé (≤ 20 mm) | Recommandé (≥ 8 mm) | Possible |
| Inox | Recommandé (≤ 12 mm) | Possible avec réserves | Recommandé |
| Aluminium | Possible (bavures) | Possible | Recommandé |
| Cuivre / laiton | Possible avec réserves (≤ 6 mm) | Possible | Recommandé |
| Titane | Possible (gaz inerte obligatoire) | Déconseillé | Recommandé |
| Acier trempé | Exclu (revenu local) | Exclu | Recommandé |
| Composites carbone / verre | Exclu | Exclu | Recommandé |
| Verre, pierre, céramique | Exclu | Exclu | Recommandé |
| Multicouches collés | Exclu (délaminage) | Exclu | Recommandé |
| Joints, mousses, élastomères | Exclu | Exclu | Recommandé (eau pure) |
Trois pièges méritent un commentaire. Le cuivre passe au laser fibre, mais toutes les machines ne l'acceptent pas : vérifier que la source dispose d'une protection anti-retour avant de promettre un délai. Le titane exige un gaz inerte au laser, sans quoi le chant s'oxyde et devient fragile, ce qui interdit tout usage structurel. Les matériaux collés ou sandwichs délaminent sous l'effet de la chaleur, même modérée : le jet d'eau est la seule voie, et encore, à condition de maîtriser la pression d'attaque au perçage sous peine de faire éclater les couches.
Coût réel d'une pièce découpée
C'est là que les mauvaises décisions se prennent, en regardant le coût horaire au lieu du coût de la pièce finie.
Le prix d'une pièce se décompose en six postes : amortissement machine, consommables, énergie, temps de coupe, temps de préparation et de manutention, reprises éventuelles. Le coût horaire n'éclaire que les trois premiers.
Prenons une platine inox 304 de 4 mm, 300 × 200 mm, contour simple et six perçages. Au laser fibre à 90 €/h : 3,5 minutes de coupe, soit 5,25 € de découpe, chant propre, zéro reprise. Total 5,25 €. Au plasma HD à 55 €/h : 2 minutes, soit 1,83 €, mais il faut ébavurer, dresser la conicité sur les perçages et décaper, ce qui représente une bonne dizaine de minutes à 45 €/h, soit 7,50 €. Total 9,33 €.
Le procédé le moins cher à l'heure produit ici la pièce la plus chère. Presque du simple au double. Ce raisonnement se vérifie aussi entre jet d'eau et laser dès qu'une rectification est en jeu : payer 150 €/h pour éviter une passe de rectifieuse à 80 €/h reste gagnant si la découpe supprime vingt minutes d'usinage.
La bonne question à poser en consultation n'est donc pas « combien coûte l'heure machine » mais « combien coûte la pièce prête à monter ».
Cadence et série
Le volume change complètement l'arbitrage, et pas seulement à cause du temps de coupe.
En pièce unitaire ou prototype, le temps de préparation domine tout. Programmation, mise en place, réglages : une à deux heures parfois, pour trois minutes de découpe. Le procédé le plus souple l'emporte, souvent celui qui est disponible tout de suite dans l'atelier.
En petite série, de 10 à 200 pièces, l'imbrication devient déterminante. Une bonne imbrication récupère 15 à 25 % de matière, ce qui pèse davantage que l'écart de vitesse entre deux procédés sur de l'inox à 4 €/kg. Le laser a ici un avantage discret mais réel : sa saignée étroite, 0,2 à 0,4 mm contre 1,5 à 3 mm au plasma, permet de serrer les pièces.
En grande série, au-delà du millier, le temps de coupe reprend le dessus et le laser fibre écrase la concurrence en faible épaisseur, surtout avec chargement automatique et travail de nuit sans opérateur. Le jet d'eau devient alors difficile à justifier, sauf contrainte matériau incontournable.
Impact environnemental et conditions de travail
Critère de plus en plus présent dans les cahiers des charges, notamment chez les donneurs d'ordre soumis à un bilan carbone ou à une certification ISO 14001. Et rarement traité par les comparatifs disponibles.
Côté énergie, le laser fibre consomme 20 à 40 kW en pointe mais avec un excellent rendement. Le plasma tourne à 30 à 60 kW selon l'ampérage, compresseur d'air inclus. Le jet d'eau reste dans les 30 à 50 kW, dominés par la pompe haute pression qui tourne en permanence, même hors coupe.
Côté fumées, le plasma est de loin le plus émissif, avec des particules fines et des oxydes métalliques qui imposent une captation performante, indispensable sur l'inox à cause du chrome hexavalent. Le laser produit également des fumées, moins abondantes. Le jet d'eau n'en génère aucune, ce qui simplifie beaucoup l'installation d'un atelier.
Le bruit, ensuite. Le plasma à l'air libre dépasse les 100 dB, ce qui impose des protections auditives et complique la cohabitation dans un atelier ouvert. La coupe sous eau ramène ça autour de 85 dB. Le jet d'eau se situe entre 85 et 95 dB, en continu.
Reste les effluents. Le jet d'eau génère des boues chargées de grenat usagé et de fines métalliques, à traiter comme déchets industriels. Le grenat est recyclable à 30-50 % après criblage et séchage, une filière qui progresse mais reste peu utilisée dans les petits ateliers, faute d'équipement. Un point à évoquer si votre client final vous interroge sur la traçabilité de ses déchets de production.
Choisir son procédé : arbre de décision
Six questions, dans cet ordre. La première réponse qui tranche vous donne le procédé.
- Le matériau conduit-il l'électricité ? Non ? Le plasma est éliminé d'office. Si en plus le matériau est sensible à la chaleur, composite, verre, pierre, plastique épais, il ne reste que le jet d'eau.
- L'échauffement est-il rédhibitoire ? Acier trempé, alliage traité T6, inox destiné à un milieu corrosif, pièce déjà usinée à ses cotes finales : jet d'eau, sans discussion. Le laser et le plasma modifient la métallurgie, il faut l'assumer.
- Quelle épaisseur ? Sous 8 mm, le laser est presque toujours le bon choix. Au-dessus de 25 mm, plasma ou jet d'eau. Entre les deux, passez à la question suivante.
- Quelle tolérance sur le plan ? Plus serré que ± 0,2 mm ? Laser ou jet d'eau cinq axes. Entre ± 0,3 et ± 0,5 mm, le plasma HD suffit. Au-delà, tout convient et le prix décide.
- Y a-t-il une reprise d'usinage prévue ? Si la pièce passe de toute façon sur un centre d'usinage après découpe, prenez le procédé le plus rapide et le moins cher, la reprise rattrapera la conicité et l'oxydation. Si la pièce sort prête à monter, la qualité de chant devient prioritaire.
- Quel volume ? Une à dix pièces : la disponibilité prime. Cent à mille : optimisez l'imbrication et le temps de coupe. Au-delà, l'automatisation du chargement pèse plus lourd que le procédé lui-même.
Cas pratiques : trois pièces, trois verdicts
Platine inox 304, épaisseur 3 mm, avec taraudages M6
Contour rectangulaire, quatre trous taraudés en périphérie, série de 80 pièces pour un équipement agroalimentaire. Verdict : laser fibre, azote.
Le chant sort blanc, sans oxydation, directement conforme aux exigences de nettoyabilité du secteur. Les avant-trous de Ø 5 mm sont découpés au laser puis taraudés sans difficulté, la ZAT restant sous 0,2 mm. Comptez environ 4,10 € de découpe par pièce.
Au plasma HD, la découpe descendrait à 1,60 €, mais la ZAT durcirait le bord des avant-trous. Deux tarauds cassés lors d'un essai similaire, et il a fallu percer puis tarauder sur perceuse à colonne : +6 € par pièce en main-d'œuvre. Le jet d'eau ferait le travail proprement, à 7,80 € la pièce, sans bénéfice supplémentaire ici. Le laser est le choix évident.
Gousset de charpente, acier S355, épaisseur 30 mm
Triangle de 400 mm de côté, deux perçages Ø 22 pour boulonnerie, 40 exemplaires. Verdict : plasma haute définition.
La pièce sera soudée puis galvanisée. Ni la conicité de 0,9 mm ni l'oxydation du chant ne posent le moindre problème, la préparation de soudure passera dessus. Environ 12 € de découpe par pièce, 6 minutes machine.
Le laser fibre 8 kW y arriverait, à 4 fois le temps de coupe et 3 fois le prix, sans aucun gain fonctionnel. Le jet d'eau demanderait 22 minutes par pièce, soit près de 50 € l'unité. Payer 4 fois plus cher pour une esthétique de chant que la galvanisation va masquer : c'est exactement le type d'arbitrage qu'il faut éviter.
Came en acier 42CrMo4 trempé à 52 HRC, épaisseur 12 mm
Profil complexe, tolérance ± 0,15 mm sur le contour actif, 15 pièces. Verdict : jet d'eau abrasif, tête inclinable.
La pièce est trempée avant découpe, ce qui interdit tout apport thermique. Un passage au laser ou au plasma créerait un revenu local sur 0,5 à 1,5 mm, avec une chute de dureté sur la zone même qui travaille en frottement. La came s'userait prématurément, et personne ne comprendrait pourquoi avant démontage.
Environ 28 € de découpe par pièce, 9 minutes. L'alternative consisterait à découper au laser avant trempe puis à rectifier après déformation : 6 € de découpe, mais 35 à 45 € de rectification, plus un aléa de déformation au traitement. Le jet d'eau gagne, alors même que son coût horaire est le plus élevé des trois.
Les erreurs qui coûtent cher
- Choisir sur le seul coût horaire. Conséquence : jusqu'à 80 % de surcoût sur la pièce finie quand la reprise d'ébavurage n'a pas été chiffrée. Le cas de la platine inux ci-dessus le montre en chiffres.
- Ignorer les reprises induites. Un devis de découpe à 1,80 € qui génère 7 € de main-d'œuvre en aval n'est pas un devis, c'est un piège. Demandez toujours l'état de chant attendu, pas seulement le prix.
- Sous-estimer la conicité sur les pièces d'assemblage. Un emmanchement prévu au jeu de 0,2 mm dans une tôle plasma de 20 mm ne rentrera jamais correctement : 0,7 mm d'écart entre le haut et le bas de la coupe. Rebut ou reprise à l'alésoir sur toute la série.
- Oublier la ZAT avant traitement thermique ou soudage. Un inox 316L découpé au plasma puis soudé sans décapage du chant peut développer une corrosion intergranulaire en quelques mois. Retour client, remplacement, perte de confiance, et un coût sans commune mesure avec l'économie initiale.
- Dessiner des perçages impossibles pour le procédé retenu. Un trou de Ø 3 mm dans 10 mm d'épaisseur ne se fait ni au laser, où le rapport minimal est de 1 pour 1, ni au plasma, qui demande plutôt 1,5 fois l'épaisseur. Le bureau d'études valide, l'atelier bloque, et le planning saute d'une semaine.
- Ne pas transmettre la nuance exacte du matériau. « De l'inox » ne suffit pas. Un 304 et un 316 ne se coupent pas au même réglage, un duplex encore moins. Réglages faux, chant raté, tôle perdue.
Questions fréquentes
Quel procédé pour l'inox alimentaire ?
Laser fibre avec assistance azote pour les épaisseurs jusqu'à 12 mm, jet d'eau au-delà ou dès que la structure métallurgique doit rester intacte. Le plasma est à éviter sur ces applications : l'oxydation du chant et la sensibilisation créent des amorces de corrosion incompatibles avec les exigences de nettoyage.
Le jet d'eau abîme-t-il les composites ?
Non, c'est même le seul procédé qui les traite correctement, sans délaminage ni brûlure de résine. Une précaution malgré tout : le perçage d'attaque doit se faire à pression réduite, ou en démarrant hors matière, sous peine de faire éclater les couches au point d'entrée. Un bon sous-traitant le fait sans qu'on ait à le demander.
Peut-on tarauder après une découpe plasma ?
Directement en bord de coupe, c'est très risqué : la ZAT durcit le métal sur 0,5 à 2 mm et casse les tarauds. Deux solutions fiables : percer et tarauder après découpe, sur perceuse ou centre d'usinage, ou bien décaper la zone par usinage avant taraudage. Si la pièce comporte beaucoup de taraudages, mieux vaut basculer sur laser ou jet d'eau dès le départ.
Quelle épaisseur maximale au laser fibre ?
Techniquement, une source de 12 kW perce jusqu'à 40 mm en acier doux. Économiquement, la bascule se situe autour de 20-25 mm : au-delà, la vitesse s'effondre, la consommation de gaz explose et le plasma devient trois à quatre fois plus rentable. En inox, comptez plutôt 30 mm en limite haute, en aluminium 25 mm.
Quel coût comparé au mètre linéaire ?
Sur acier de 6 mm, à titre indicatif : environ 0,55 €/m au laser fibre, 0,45 €/m au plasma HD, 3,20 €/m au jet d'eau. Sur acier de 25 mm, le classement s'inverse partiellement : 4,80 €/m au laser, 1,20 €/m au plasma, 9,50 €/m au jet d'eau. Ces valeurs varient selon la région, le taux de charge de l'atelier et le volume commandé, mais les rapports entre procédés restent stables.
Faut-il fournir un fichier DXF ou un plan PDF ?
Un DXF avec géométries fermées, sans doublons ni segments superposés, fait gagner du temps et évite les erreurs d'interprétation. Le PDF sert de référence pour les cotes et les tolérances, mais ne remplace pas le fichier vectoriel. Fournir les deux reste la meilleure pratique, et beaucoup d'ateliers appliquent un forfait de reprise de fichier quand seul le PDF est transmis.
Conclusion
Ces trois technologies ne se concurrencent pas vraiment. Elles se répartissent le travail selon des critères objectifs : conductivité du matériau, sensibilité à la chaleur, épaisseur, tolérance, présence d'une reprise en aval, volume à produire. Un atelier correctement équipé ne choisit pas une fois pour toutes, il arbitre pièce par pièce, parfois plusieurs fois dans la même journée.
La véritable économie ne se trouve donc jamais dans le procédé le moins cher à l'heure. Elle se trouve dans le procédé qui supprime une opération en aval. C'est une logique qui demande de raisonner sur le coût de la pièce prête à monter, pas sur la ligne « découpe » du devis.
Un doute sur un dossier en cours ? Faites analyser votre plan avant le lancement en production. Une lecture croisée du matériau, de l'épaisseur et des tolérances prend une vingtaine de minutes et évite parfois des semaines de rattrapage.