Introduction
Il y a encore cinq ou six ans, quand un industriel prononçait les mots « impression 3D métal » en réunion, on savait à peu près ce qui allait suivre : une maquette, un démonstrateur, une pièce posée sur un coin de bureau pour impressionner les visiteurs. Le fameux prototype qui ne verra jamais une ligne de production.
Ce temps est révolu.
En 2026, la fabrication additive métallique produit des pièces qui volent, qui sont implantées dans des corps humains, qui tournent dans des turbines à plusieurs centaines de degrés. Des pièces qualifiées, tracées, contrôlées, fabriquées en série. Pas des curiosités de salon.
Alors la vraie question n'est plus « est-ce que ça marche ». Elle est devenue nettement plus concrète, et nettement plus embarrassante pour beaucoup de bureaux d'études : quelles pièces, dans quel secteur, avec quels volumes, justifient réellement de basculer vers l'additif ? Parce que non, tout ne se justifie pas. Loin de là.
Ce panorama passe en revue les procédés arrivés à maturité industrielle, les applications sectorielles qui tournent aujourd'hui en production, les critères économiques qui font pencher la balance, et aussi, il faut bien en parler, les limites que les brochures commerciales oublient soigneusement de mentionner.
Où en est la fabrication additive métal en 2026
Du prototype à la série qualifiée
La trajectoire d'adoption suit presque toujours le même chemin. D'abord l'outillage : gabarits, mandrins, montages d'usinage. Peu risqué, gain immédiat, aucune homologation à obtenir. Ensuite les pièces de rechange, souvent poussées par une urgence ou une obsolescence fournisseur. Et enfin, quand la confiance est là, les pièces fonctionnelles certifiées, celles qui portent une charge ou une responsabilité.
Ce dernier palier a longtemps bloqué. Il est franchi.
Deux facteurs l'expliquent. Le premier est purement technique : les machines multi-lasers, avec quatre, huit, parfois douze sources travaillant simultanément dans le même caisson, ont fait fondre les temps de fabrication. Une pièce qui demandait quarante heures en sort aujourd'hui en douze. Le coût horaire machine reste élevé, mais réparti sur un plateau dense et une cadence divisée par trois, l'équation change complètement.
Le second facteur est normatif, et il est peut-être plus déterminant encore. La famille ISO/ASTM 52900 et les référentiels qui l'entourent ont donné aux donneurs d'ordre un langage commun : qualification procédé, validation matière, traçabilité des lots de poudre, critères d'acceptation. Sans ce cadre, aucun industriel réglementé n'aurait engagé sa responsabilité. Avec, l'additif entre dans les plans qualité comme n'importe quel autre procédé spécial.
Les procédés réellement utilisés en production
Le paysage technologique s'est clarifié. Plusieurs procédés ont disparu des radars industriels, d'autres se sont installés durablement sur des créneaux précis.
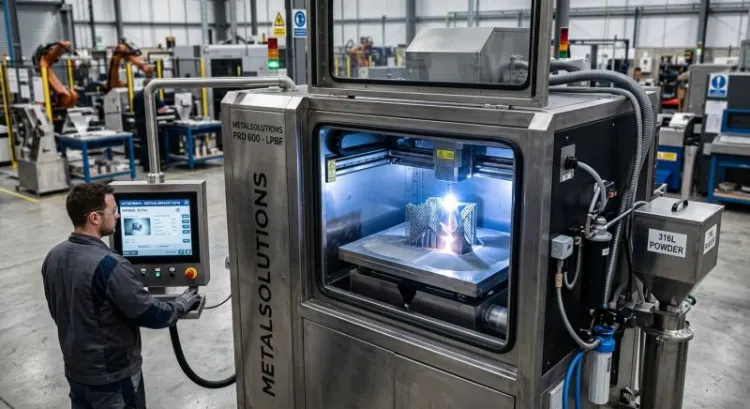
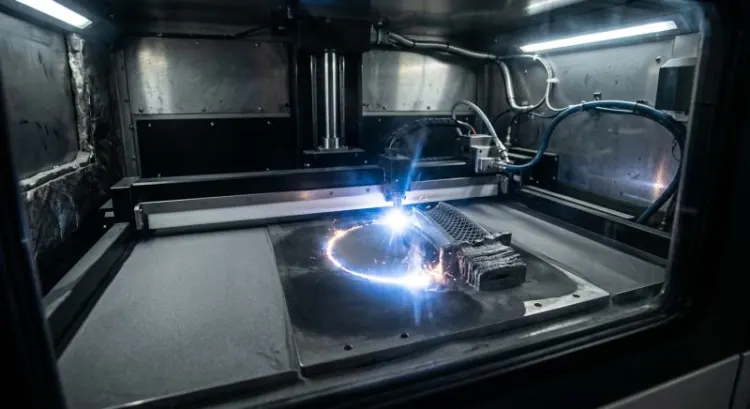
La fusion laser sur lit de poudre (L-PBF) reste le cheval de bataille. Précision fine, complexité géométrique quasi illimitée, large catalogue d'alliages disponibles. Son domaine de prédilection : les pièces de petite et moyenne dimension, typiquement sous 400 mm, où la valeur ajoutée géométrique est forte. C'est le procédé que l'on croise dans neuf ateliers sur dix.
La fusion par faisceau d'électrons (PBF-EB, ancien EBM) travaille sous vide et à haute température. Résultat : des contraintes résiduelles très faibles et une aptitude remarquable aux alliages sensibles à la fissuration. Le titane et les implants médicaux en sont les clients naturels. L'état de surface est plus rugueux qu'en L-PBF, ce qui n'est pas toujours un défaut, notamment sur les surfaces poreuses destinées à l'ostéo-intégration.
Le dépôt sous énergie concentrée (DED), laser ou fil, joue dans une autre catégorie. Grandes dimensions, rechargement de pièces d'usure, réparation locale de composants coûteux. La résolution est grossière, l'usinage de reprise systématique, mais on parle ici de pièces d'un mètre ou plus, hors de portée de tout lit de poudre.
Le binder jetting métal a mis du temps à convaincre. Il tient enfin ses promesses sur les séries moyennes de pièces compactes : projection de liant, déliantage, frittage. Pas de support, pas de contrainte thermique pendant la construction, un débit volumique très supérieur au laser. Le retrait au frittage reste le point délicat, il se maîtrise avec l'expérience et une bonne simulation.
Le WAAM, soudage à l'arc piloté par robot, produit des structures massives à un coût matière imbattable. Des dizaines de kilos déposés par jour. La marine et l'énergie s'en sont emparées pour des pièces que la forge mettait dix-huit mois à livrer.
L'extrusion métal, enfin, occupe le bas du spectre : petites séries, ateliers intégrés, investissement modeste. Ce n'est pas de la haute performance, mais pour un service maintenance qui veut sortir un outillage le jeudi pour le vendredi, l'utilité est réelle.
Les matériaux qui structurent le marché
Un point trop souvent négligé : en additif, le matériau et le procédé forment un couple indissociable. On ne choisit pas un alliage puis une machine. On choisit une combinaison qualifiée.
Les alliages d'aluminium dominent en volume, avec une nuance importante : les nuances de fonderie traditionnelles ont laissé la place à des compositions repensées pour les vitesses de refroidissement extrêmes du procédé. Les alliages à haute résistance développés spécifiquement pour l'additif atteignent aujourd'hui des caractéristiques mécaniques que la fonderie n'a jamais approchées.
Le titane TA6V reste la star de l'aéronautique et du médical. Rapport résistance-masse exceptionnel, biocompatibilité, et surtout un coût d'usinage tellement dissuasif que l'additif devient compétitif même sur des géométries simples. Le fameux ratio « buy-to-fly » : en usinage classique, on achetait parfois dix kilos de barre pour livrer un kilo de pièce.
Les aciers inoxydables et maraging règnent sur l'outillage. Le 1.2709 en particulier, pour les moules à canaux conformants, avec une trempe simple et une excellente aptitude au polissage.
Les superalliages base nickel ouvrent la haute température. Chambres de combustion, aubes, brûleurs. Ce sont aussi les alliages les plus capricieux, sensibles à la fissuration, exigeants en paramétrage.
Le cuivre mérite une mention particulière. Longtemps impossible à traiter au laser infrarouge, sa réflectivité renvoyant l'essentiel de l'énergie, il s'est débloqué avec l'arrivée des lasers verts et bleus. Conséquence directe : les échangeurs thermiques et les composants électrotechniques haute performance sont devenus accessibles, et ce n'est pas un hasard si le marché de l'électrification s'y intéresse de près.
Aéronautique et spatial : le secteur qui a industrialisé le procédé
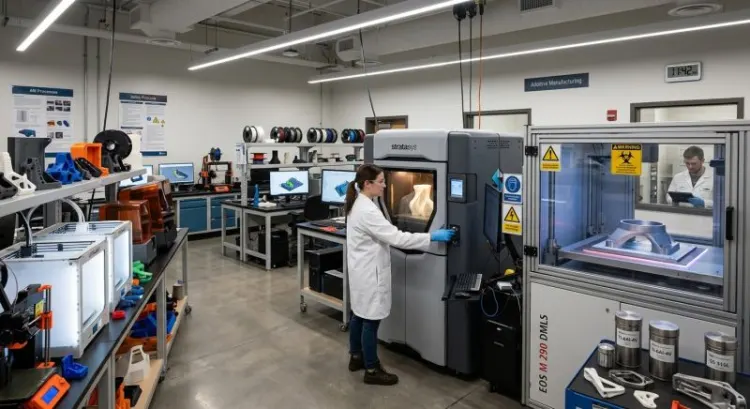
Pièces moteur et systèmes propulsifs
C'est ici que tout a commencé sérieusement, et c'est ici que les volumes sont les plus impressionnants. Injecteurs de carburant, swirlers, supports d'accessoires, échangeurs air-huile : autant de pièces où la complexité interne était impossible à obtenir autrement.
L'exemple canonique reste l'injecteur consolidé. Une pièce qui rassemblait autrefois une vingtaine de composants brasés, avec autant de points de fuite potentiels et un dossier de contrôle épais comme un annuaire, devient un monobloc. Moins de pièces, moins d'interfaces, moins de non-conformités. Le gain de masse est bienvenu, mais ce n'est pas lui qui a emporté la décision. C'est la fiabilité.
Structures allégées et consolidation d'assemblages
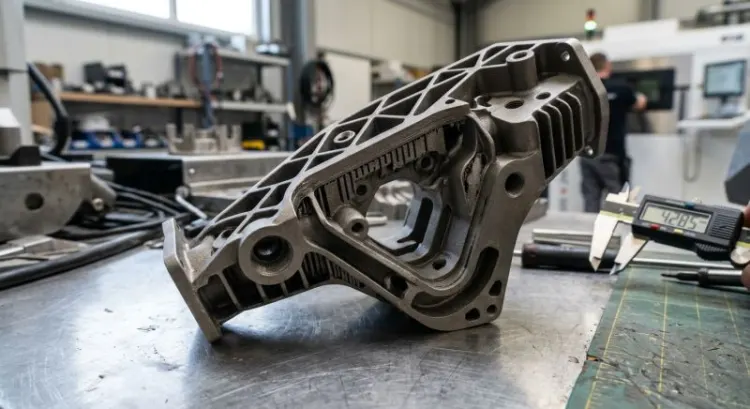
Sur les structures, l'argument bascule vers le poids. Chaque kilogramme retiré d'un avion commercial représente une économie de carburant cumulée sur vingt à trente ans d'exploitation. Ferrures, chapes, supports d'équipement, brackets de toutes sortes : l'optimisation topologique produit des formes organiques, parfois déroutantes visuellement, qui suivent exactement les lignes de flux d'effort.
Un bracket redessiné pour l'additif perd couramment quarante à soixante pour cent de sa masse. Sur un aéronef qui en compte plusieurs milliers, l'arithmétique parle d'elle-même.
Spatial : lanceurs, chambres de combustion, satellites
Le spatial est allé encore plus loin, et plus vite. Pourquoi ? Parce que les volumes y sont naturellement faibles, les délais critiques, et la valeur au kilo sans commune mesure avec l'aviation civile.
Les chambres de combustion à canaux de refroidissement intégrés sont devenues un standard. Impossible à fabriquer autrement sans un empilage de brasures et de chemises. Les injecteurs de moteurs-fusées, les structures de satellites, les supports d'antennes, les guides d'ondes en aluminium allégé : sur certains lanceurs récents, la part de pièces additives dépasse largement ce que l'aviation civile s'autorise.
Il faut dire que le secteur spatial a un avantage décisif : il maîtrise sa propre certification et n'a pas à convaincre une autorité de tutelle aussi conservatrice que l'aviation commerciale.
MRO et pièces de rechange à la demande
La maintenance représente un gisement discret mais considérable. Une flotte vieillissante, un fournisseur qui a arrêté sa production, un outillage perdu : le scénario est banal et il coûte cher. Très cher, quand un appareil reste cloué au sol.
La fabrication additive répond à cela sans stock physique, à partir d'un fichier qualifié. Encore faut-il avoir le fichier, la qualification, et l'autorisation de fabriquer. Ce dernier point reste le vrai frein, et il est juridique bien plus que technique.
Médical et dentaire : la production personnalisée de masse
Implants orthopédiques et structures poreuses ostéo-intégrantes
Si un secteur devait illustrer l'additif métal mature, ce serait celui-ci. Des centaines de milliers de cupules cotyloïdiennes, cages intersomatiques et implants de reconstruction sortent chaque année de machines à faisceau d'électrons ou à laser.
La raison tient en un mot : porosité. L'additif permet de générer une structure treillis à porosité contrôlée, directement intégrée à la pièce, dont la taille de pores et le module d'élasticité se rapprochent de ceux de l'os spongieux. L'os colonise cette structure et l'implant s'ancre biologiquement.
Aucun procédé soustractif ne sait faire cela. Aucun. C'est un cas où l'additif n'est pas une alternative économique mais la seule voie possible.
Prothèses sur mesure et chirurgie maxillo-faciale
La chirurgie reconstructrice fonctionne par nature à l'unité. Un patient, une anatomie, une pièce. Le scanner devient modèle, le modèle devient implant en titane, souvent en moins de deux semaines.
Reconstructions crâniennes, plaques mandibulaires, implants orbitaires. Le temps opératoire diminue, parfois de manière spectaculaire, parce que le chirurgien n'a plus à conformer une plaque standard sur la table. Et un patient qui passe une heure de moins sous anesthésie, c'est un bénéfice clinique qu'aucun tableau de coûts ne capture correctement.
Instrumentation chirurgicale et guides opératoires
Les guides de coupe patient-spécifiques accompagnent presque systématiquement les implants sur mesure. Ils positionnent l'outil sur l'anatomie réelle avec une précision que le geste libre n'atteint pas.
Côté instruments réutilisables, l'additif apporte de l'allègement et de l'ergonomie sur des poignées ou des porte-outils. Le volume reste modeste, mais la marge y est confortable.
Dentaire : châssis, barres, superstructures en série
Le dentaire mérite qu'on s'y attarde, parce qu'il est probablement l'exemple le plus abouti de production additive en série personnalisée.
Un plateau de laboratoire accueille couramment cent cinquante à deux cents châssis de prothèse amovible, chacun unique, chacun issu d'une empreinte numérique différente. Le fichier arrive, le plateau se remplit automatiquement, la machine tourne la nuit. Le cobalt-chrome a remplacé la fonderie à cire perdue dans une majorité de laboratoires industriels européens.
Personnalisation totale, coût unitaire maîtrisé, cadence industrielle. C'est exactement la promesse que l'additif avait faite il y a quinze ans, et ici elle est tenue.
Automobile et mobilité
Outillage de production : moules à canaux conformants, mandrins, gabarits
Dans l'automobile, l'additif a d'abord conquis l'outillage, et il y est resté. Les inserts de moules à canaux de refroidissement conformants, qui épousent la géométrie de la pièce au lieu d'être percés en ligne droite, réduisent les temps de cycle de quinze à trente pour cent selon les configurations.
Faites le calcul sur une presse qui produit vingt-quatre heures sur vingt-quatre : le surcoût de l'insert imprimé est amorti en quelques semaines. Les gauchissements diminuent aussi, ce qui allège les contrôles dimensionnels en aval.
Gabarits d'assemblage, préhenseurs de robots, mandrins de contrôle complètent le tableau. Peu spectaculaire, très rentable.
Petites séries, sport automobile et véhicules premium
La compétition automobile joue selon d'autres règles. Ici, un gain de trois cents grammes ou un gain aérodynamique marginal valent presque n'importe quel prix, et les séries se comptent en dizaines.
Boîtiers de suspension, plenums d'admission, radiateurs d'huile, supports de capteurs. Le cycle de développement se compte en jours, ce qui compte autant que la performance elle-même : entre deux courses, on redessine, on imprime, on teste.
Les véhicules premium en très petite série suivent la même logique, avec des délais moins tendus.
Électrification : échangeurs, busbars, refroidissement de batteries
C'est là que se joue une bonne partie de l'avenir du secteur. La gestion thermique des batteries et de l'électronique de puissance impose des architectures fluidiques complexes, compactes, et souvent en cuivre pour la conduction.
Plaques de refroidissement à canaux internes optimisés, busbars aux formes contraintes par l'encombrement, dissipateurs à structures lattices. Les lasers verts ont ouvert cette porte, et les projets se multiplient. Le passage à la série reste devant nous pour beaucoup d'entre eux, mais la tendance est nette.
Pièces de rechange pour véhicules anciens et flottes
Le marché des véhicules de collection et des flottes anciennes vit un problème simple : la pièce n'existe plus, l'outillage a été détruit, et le fabricant n'a aucune intention de relancer une fonderie pour trente exemplaires.
L'additif remet ces pièces en circulation à l'unité, avec un coût unitaire élevé mais accepté par un marché qui valorise l'authenticité et la disponibilité. Un support de carburateur à huit cents euros pièce ne choque personne quand l'alternative est une voiture immobilisée.
Énergie, oil and gas et nucléaire
Turbines : aubes, injecteurs, brûleurs
Les turbines à gaz industrielles partagent avec l'aéronautique les mêmes matériaux et les mêmes exigences. Brûleurs à géométrie interne complexe, injecteurs multi-fluides, segments de distributeurs, dispositifs de refroidissement par effusion.
La réparation d'aubes par DED constitue à elle seule une activité rentable : recharger une extrémité usée coûte une fraction du prix d'une aube neuve, sur une pièce qui se compte en dizaines de milliers d'euros. Autant dire que le retour sur investissement ne se discute pas longtemps.
Composants de robinetterie et pièces en environnement corrosif
Le secteur pétrolier et gazier a intégré l'additif principalement pour deux raisons : le délai et l'obsolescence. Corps de vannes, impulseurs de pompes, pièces en superduplex ou en Inconel destinées à des milieux fortement corrosifs.
Une vanne spécifique livrée en trois semaines au lieu de neuf mois change la donne d'un arrêt de maintenance. Sur une installation dont l'immobilisation se chiffre en centaines de milliers d'euros par jour, la question du coût pièce devient franchement secondaire.
Nucléaire : rechange obsolète et pièces à traçabilité forte
Le nucléaire avance prudemment, ce qui n'a rien de surprenant. L'enjeu principal reste l'obsolescence : des installations conçues il y a quarante ans, des fournisseurs disparus, des plans parfois incomplets.
Les premières pièces qualifiées concernent des composants de classe non critique, avec des dossiers de qualification d'une lourdeur considérable. La traçabilité complète, du lot de poudre jusqu'au contrôle final, y est une exigence absolue. Le mouvement est lent, mais il est engagé, et les petits réacteurs modulaires pourraient l'accélérer nettement.
Hydrogène : échangeurs, plaques bipolaires, réservoirs
Les technologies hydrogène cumulent tous les critères favorables à l'additif : géométries fluidiques complexes, faibles volumes actuels, itérations de conception rapides, matériaux exigeants.
Échangeurs compacts haute pression, plaques bipolaires à canaux optimisés, embases de réservoirs composites, brûleurs adaptés à la combustion hydrogène. Le secteur est encore largement en phase de développement, mais les compétences additives s'y installent dès maintenant, ce qui n'est pas anodin pour la suite.
Machines industrielles, outillage et biens d'équipement
Échangeurs thermiques et circuits fluidiques intégrés
C'est probablement l'application la plus élégante de la fabrication additive, et l'une des plus sous-exploitées.
Un échangeur imprimé peut intégrer des surfaces gyroïdes, des canaux à section variable, des structures que la mécanique des fluides recommande depuis longtemps sans qu'on ait jamais pu les fabriquer. Compacité multipliée par trois ou quatre à performance égale, suppression des brasures, donc suppression des fuites.
Le frein n'est pas technique. Il est culturel : beaucoup de bureaux d'études continuent de dessiner des échangeurs comme si l'assemblage restait la seule option.
Préhenseurs, effecteurs robotiques et pièces allégées en mouvement
Toute masse en mouvement rapide coûte de l'énergie, limite l'accélération et fatigue la structure. Alléger un effecteur de robot permet soit d'accélérer les cycles, soit d'augmenter la charge utile embarquée.
Préhenseurs à canaux de vide intégrés, bras de manipulateurs optimisés topologiquement, pièces de machines d'emballage haute cadence. Le calcul de rentabilité passe par la productivité de la ligne, pas par le prix de la pièce, et c'est précisément ce que beaucoup d'acheteurs peinent à intégrer dans leurs grilles.
Réparation et rechargement de pièces d'usure par DED
Le rechargement est l'application la moins médiatisée et sans doute l'une des plus rentables. Arbres, vis d'extrusion, matrices, cylindres, outils de forge : on redépose de la matière, parfois d'une nuance supérieure à l'origine, puis on réusine.
Trente à soixante pour cent du coût du neuf, sur des pièces à long délai d'approvisionnement. Une logique qui parle immédiatement à un responsable maintenance, sans qu'il soit nécessaire de lui expliquer ce qu'est un lattice.
Rechange urgent et réduction des stocks dormants
Combien vaut un stock de pièces détachées qui ne tourne jamais ? Beaucoup, et il occupe de la surface.
Le stock numérique répond à cette question autrement : on conserve un fichier qualifié plutôt qu'une pièce physique, et on fabrique au besoin. La démarche demande un travail préalable sérieux de sélection et de qualification des références concernées. Toutes ne s'y prêtent pas, il faut trier, mais sur un parc machine important le gain de trésorerie est tangible.
Défense, naval et ferroviaire
Soutien opérationnel et fabrication déportée
La défense s'intéresse à l'additif pour une raison qui lui est propre : produire au plus près du besoin, loin des chaînes logistiques classiques. Machines conteneurisées, bases avancées, navires équipés.
L'enjeu n'est pas le coût pièce. Il est la disponibilité opérationnelle d'un matériel qui, sinon, attendrait des semaines une pièce venue de l'autre bout du monde.
Grandes pièces WAAM pour le naval
Le naval a adopté le WAAM avec un enthousiasme réel. Hélices, chaises d'arbre, pièces de safran, brides de tuyauterie de grande dimension.
Là où une forge annonce douze à dix-huit mois, un robot de dépôt fil produit la pièce en quelques semaines, avec un coût matière très inférieur à celui de la poudre. Les propriétés mécaniques imposent un traitement thermique adapté et un contrôle sérieux, mais les premières homologations sont acquises auprès des sociétés de classification.
Ferroviaire : pièces obsolètes et petites séries homologuées
Un train circule quarante ans. Ses fournisseurs, non.
Le ferroviaire affronte donc massivement l'obsolescence, sur des pièces d'aménagement, des supports, des composants de bogies non critiques. Les opérateurs européens ont constitué des catalogues de références réimprimables, avec des procédures d'homologation désormais rodées. Les volumes sont faibles, la valeur d'usage élevée, et l'alternative consiste souvent à immobiliser une rame entière.
Quand l'additif métal est rentable : les critères de décision
Les cinq signaux qui justifient le passage à l'additif
Avant d'engager un projet, un tri rapide évite bien des désillusions. Cinq signaux, et il en faut au moins deux pour que le dossier tienne.
Une complexité géométrique inaccessible autrement. Canaux internes courbes, structures lattices, formes issues d'optimisation topologique. Si la pièce se fait au tour en quatre opérations, l'additif n'a rien à faire là.
Des volumes faibles à moyens avec de la variabilité. L'absence d'outillage supprime le coût fixe d'entrée. Le point de bascule se situe fréquemment entre quelques dizaines et quelques milliers de pièces selon la taille, mais chaque cas mérite son propre calcul.
Une consolidation d'assemblage. Passer de vingt pièces à une seule élimine des interfaces, des joints, des opérations de montage et une part importante du contrôle. C'est souvent le gisement d'économies le plus important, et paradoxalement le moins visible au premier abord.
Un gain de masse à forte valeur d'usage. Un kilo économisé sur un satellite, sur un bras robotisé rapide ou sur un aéronef n'a pas la même valeur qu'un kilo économisé sur un socle de machine fixe.
Une urgence, une obsolescence ou un coût d'immobilisation élevé. Quand une ligne à l'arrêt coûte plusieurs dizaines de milliers d'euros par jour, la discussion sur le prix de la pièce devient rapidement anecdotique.
Le coût réel d'une pièce imprimée
Voici l'endroit où la plupart des business cases dérapent. On compare un prix de pièce imprimée brute à un prix de pièce usinée finie. Ce n'est pas la même chose, et l'écart de raisonnement se paye au moment du bilan.
Le coût complet se décompose ainsi : la poudre, avec son taux de recyclage réel et ses contrôles ; le temps machine, calculé sur la hauteur de fabrication et la densité du plateau, pas sur le volume de la pièce ; le retrait de plateau et des supports, opération souvent manuelle et chronophage ; les traitements thermiques ; la compression isostatique à chaud quand elle est requise ; le parachèvement de surface ; l'usinage des portées fonctionnelles ; le contrôle non destructif ; et enfin la documentation qualité.
Dans un dossier bien mené, l'aval représente couramment quarante à soixante pour cent du coût total. Un cas fréquemment observé : une pièce annoncée à 400 euros de fabrication qui se retrouve facturée 1 100 euros finie et contrôlée. Le projet n'est pas mort pour autant, mais il n'a plus rien à voir avec le calcul initial.
La comparaison honnête se fait donc pièce finie contre pièce finie, en intégrant l'outillage amorti, les délais, le stock immobilisé et les rebuts. Pas autrement.
Conception pour l'additif : ce qui change dans le bureau d'études
On ne le répétera jamais assez : imprimer une pièce dessinée pour l'usinage donne presque toujours un mauvais résultat. Plus cher, plus lourd, sans aucun bénéfice. La valeur naît à la conception, pas dans la machine.
L'optimisation topologique redistribue la matière selon les efforts réels et produit ces formes organiques caractéristiques. Les structures lattices apportent de la rigidité, de l'absorption d'énergie ou de la surface d'échange, avec une masse très faible.
Mais il faut aussi penser procédé, et cela s'apprend. L'orientation de fabrication conditionne l'état de surface, le nombre de supports et l'anisotropie des propriétés mécaniques. Les supports doivent être accessibles pour être retirés, ce qui semble évident et qui est pourtant régulièrement oublié sur des canaux internes. Les contraintes résiduelles déforment les pièces massives et imposent parfois une géométrie compensée. Les angles inférieurs à quarante-cinq degrés demandent un traitement particulier. Les surfaces fonctionnelles doivent prévoir une surépaisseur d'usinage dès la CAO.
Un bureau d'études qui ne monte pas en compétence sur ces points fabriquera des pièces additives coûteuses et médiocres. Formation ou accompagnement externe : dans les deux cas, c'est un investissement, et il est incontournable.
Les limites et les points de vigilance en 2026
Post-traitements incontournables : traitement thermique, CIC, parachèvement
Une pièce sortie de machine n'est pas une pièce finie. Elle est même assez loin de l'être.
Détensionnement avant découpe du plateau, sous peine de déformation. Traitement thermique pour obtenir la microstructure et les caractéristiques mécaniques visées. Compression isostatique à chaud sur les pièces critiques, pour refermer la porosité résiduelle et améliorer la tenue en fatigue, avec un impact significatif sur le coût et le délai. Puis le parachèvement : sablage, tribofinition, polissage, électropolissage, usinage des portées.
Les canaux internes restent le point noir. Retirer la poudre non fusionnée d'un réseau fluidique complexe demande des procédés spécifiques, et le contrôle de propreté qui l'accompagne n'est pas trivial. Cela se prévoit dès la conception, jamais après.
Contrôle qualité et contrôle non destructif
La tomographie à rayons X s'est imposée comme l'outil de référence pour détecter porosités, inclusions et défauts internes, tout en vérifiant les géométries inaccessibles. Elle est efficace. Elle est aussi lente et coûteuse, et elle rencontre des limites sur les pièces épaisses ou très denses.
Les stratégies raisonnables combinent contrôle statistique, éprouvettes témoins fabriquées sur le même plateau, monitoring en cours de fabrication et contrôle unitaire réservé aux pièces critiques. Sur des séries importantes, le poste contrôle peut représenter une part du coût que peu d'industriels anticipent correctement.
Qualification, répétabilité et traçabilité des poudres
La répétabilité machine à machine, site à site, lot à lot, reste le sujet le plus sensible pour les donneurs d'ordre. Un changement de fournisseur de poudre, une évolution de firmware, un remplacement de laser : chacun de ces événements peut invalider une qualification durement acquise.
La traçabilité des poudres exige une rigueur particulière. Origine, granulométrie, chimie, nombre de recyclages, taux d'oxygène, conditions de stockage. Une poudre trop recyclée dérive, et cette dérive se retrouve dans les propriétés mécaniques finales. Ce n'est pas une hypothèse théorique, c'est un incident classique en atelier.
Compétences, sécurité poudre et organisation d'atelier
La contrainte la plus fréquemment sous-estimée reste humaine. Un atelier additif demande des opérateurs formés, des préparateurs maîtrisant la stratégie de fabrication, des métallurgistes capables d'interpréter une microstructure, des contrôleurs qualifiés. Ces profils sont rares et disputés.
La sécurité poudre impose par ailleurs une organisation stricte : les poudres fines métalliques, particulièrement l'aluminium et le titane, sont inflammables et explosives. Aspiration ATEX, mise à la terre, équipements de protection, procédures de manipulation, gestion des déchets. Ce n'est pas une machine que l'on pose dans un coin d'atelier existant en espérant que tout se passe bien.
Comment intégrer l'additif métal dans son organisation industrielle
Sous-traiter, mutualiser ou internaliser : trois trajectoires
La sous-traitance reste la porte d'entrée la plus sage. Aucun investissement, accès immédiat à plusieurs procédés et matériaux, compétences déjà en place. Le sous-traitant absorbe le risque technologique pendant que l'entreprise apprend à concevoir. La contrepartie : dépendance sur les délais et sur le savoir-faire.
La mutualisation, via une plateforme régionale ou un centre technique, convient bien aux entreprises qui veulent expérimenter sans engager de capital. Elle est particulièrement adaptée aux phases de qualification, longues et incertaines.
L'internalisation ne se justifie qu'à partir d'un taux de charge sérieux, généralement au-delà de mille cinq cents heures machine annuelles, et avec un flux de pièces récurrent. Elle suppose d'intégrer aussi le post-traitement et le contrôle, ou d'organiser leur sous-traitance. Beaucoup d'ateliers ont acheté la machine et découvert ensuite que le vrai budget était derrière.
Sélectionner un partenaire : certifications, parc machines, capacité de contrôle
Quelques questions permettent de trier rapidement.
Les certifications d'abord, adaptées au secteur : EN 9100 pour l'aéronautique, ISO 13485 pour le médical, ISO 9001 au minimum. Le parc machines ensuite : quels procédés, quelles dimensions, quelles redondances en cas de panne. La maîtrise matière : quels alliages qualifiés, quelle gestion des lots de poudre, quelles données mécaniques disponibles.
Puis la capacité de post-traitement, interne ou pilotée. Les moyens de contrôle, tomographie comprise. Et enfin, ce qui fait souvent la différence : la capacité d'accompagnement en conception. Un partenaire qui se contente d'imprimer un fichier reçu apporte peu de valeur. Un partenaire qui redessine la pièce avec le bureau d'études peut faire basculer le business case.
Feuille de route pragmatique : identifier un premier cas d'usage rentable
L'erreur classique consiste à démarrer par la pièce la plus emblématique, la plus complexe, la plus visible. Elle échoue souvent, et son échec discrédite la démarche pour plusieurs années.
Mieux vaut commencer petit et gagner. Un outillage, un gabarit, une pièce de rechange qui pose problème depuis trois ans. Quelque chose de non critique, mesurable, livrable en quelques semaines.
La suite s'enchaîne naturellement : documenter le gain réel, délai, coût complet, productivité, puis élargir à une famille de pièces comparables. Former deux ou trois personnes du bureau d'études à la conception pour l'additif. Constituer progressivement un catalogue de références candidates. Et n'aborder les pièces fonctionnelles critiques qu'une fois la maturité acquise, en anticipant que la qualification prendra douze à vingt-quatre mois selon le secteur.
Une remarque de terrain, pour finir sur ce point : les projets qui réussissent sont presque toujours ceux qui ont commencé par un problème industriel concret, pas par une envie de tester une technologie.
Tendances à surveiller pour les prochaines années
Plusieurs évolutions méritent d'être suivies de près, parce qu'elles vont déplacer les seuils de rentabilité actuels.
L'automatisation de la chaîne complète. Manipulation robotisée des plateaux, dépoudrage automatique, enchaînement vers le traitement thermique et le contrôle. C'est là que se trouve le principal gisement de réduction de coût, davantage que dans la vitesse de fusion elle-même.
Le monitoring en cours de fabrication. Caméras, photodiodes, thermographie et analyse couche par couche, avec exploitation par apprentissage automatique. À terme, la promesse est de réduire le contrôle destructif et de valider une pièce en grande partie pendant sa fabrication. Les premières mises en œuvre industrielles sont en place, la maturité complète reste devant nous.
Les alliages conçus pour le procédé. Le développement matériaux accéléré par le calcul et le criblage haut débit produit des nuances qui n'existent que pour l'additif. Aluminiums haute température, alliages réfractaires, aciers optimisés pour les vitesses de refroidissement du laser.
La fabrication distribuée et les stocks numériques. Un fichier qualifié, plusieurs sites de production certifiés, une pièce fabriquée au plus près du besoin. Les verrous restants sont contractuels et juridiques bien plus que techniques : propriété intellectuelle, responsabilité, garantie.
Le bilan environnemental. Le sujet est plus nuancé qu'on ne le présente parfois. L'additif consomme beaucoup d'énergie par kilogramme produit, c'est un fait. Mais il économise de la matière, allège des pièces en usage, allonge la durée de vie des équipements par la réparation et réduit le transport. Sur un cycle de vie complet, le bilan est fréquemment favorable. Sur la seule fabrication, il ne l'est pas toujours. Comme souvent, tout dépend du périmètre que l'on choisit de mesurer.
Conclusion
La fabrication additive métallique n'a jamais eu vocation à remplacer l'usinage, la fonderie ou la forge. Cette lecture, longtemps entretenue par un discours commercial enthousiaste, a fait perdre du temps à beaucoup d'industriels.
Ce qu'elle est réellement : un procédé complémentaire, qui se choisit pièce par pièce, sur des critères techniques et économiques précis. Dans certains cas elle est la seule solution possible, comme les structures poreuses ostéo-intégrantes. Dans d'autres, elle est nettement plus chère et n'apporte rien. Entre les deux, une zone grise considérable où seule une analyse sérieuse tranche.
Et si un message devait rester, ce serait celui-ci : la valeur ne vient pas de la machine, elle vient de la conception. Deux entreprises équipées du même matériel obtiendront des résultats radicalement différents selon la compétence de leur bureau d'études. La technologie est disponible pour tout le monde. La façon de l'utiliser, beaucoup moins.
Reste alors une question simple à se poser, et elle vaut mieux qu'un long comparatif de machines : quelle pièce, dans votre atelier, pose un problème récurrent de délai, de coût ou de disponibilité depuis trop longtemps ? C'est presque toujours par celle-là qu'il faut commencer.