Il y a une question qui revient à chaque réunion de conception, souvent trop tard : « on part sur du laqué ou de l'anodisé ? » Et neuf fois sur dix, la réponse tombe pour de mauvaises raisons. Le prix au mètre carré. Le nuancier que le client a déjà validé. La disponibilité de l'atelier.
Or ces deux traitements n'appartiennent tout simplement pas à la même famille technique. L'un dépose une matière sur votre pièce. L'autre transforme le métal lui-même. Ce n'est pas une nuance de vocabulaire, c'est ce qui détermine si votre glissière va coincer, si votre façade va farinier au bout de six ans, ou si votre boîtier électronique va perdre sa continuité de masse.
Le bon arbitrage se joue sur trois paramètres, et rarement ailleurs : le milieu d'exposition, la tolérance dimensionnelle, la fonction réelle de la pièce. Le reste suit.
Deux logiques opposées : ajouter une couche ou transformer le métal
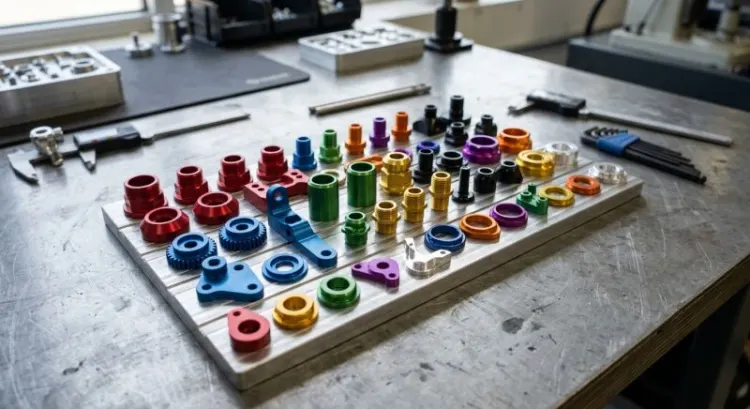
Avant de comparer quoi que ce soit, il faut comprendre ce qui se passe physiquement. Parce que toutes les différences de comportement en découlent, sans exception.
Le thermolaquage : une peinture poudre polymérisée au four
Le principe tient en trois étapes. Une poudre de résine, polyester ou époxy selon l'usage, est projetée par pistolet électrostatique sur la pièce reliée à la masse. Les grains se collent par attraction électrique. Puis passage au four, entre 180 et 200 °C, où la poudre fond, s'étale et polymérise en un film continu.
Résultat : une couche de 60 à 120 microns déposée sur la pièce.
Deux conséquences immédiates, et elles sont lourdes. D'abord l'épaisseur est additive : ce que vous ajoutez d'un côté, vous l'ajoutez aussi de l'autre. Ensuite, l'adhérence ne dépend pas de la poudre mais du prétraitement. Dégraissage, décapage, conversion chimique. C'est là que se jouent 80 % de la tenue dans le temps, et c'est aussi là que les prestataires low cost économisent.
L'anodisation : une croissance d'oxyde à partir de l'aluminium lui-même
Changement complet de logique. La pièce est plongée dans un bain d'acide sulfurique et devient l'anode d'un circuit électrique. Sous l'effet du courant continu, l'aluminium de surface s'oxyde et forme une couche d'alumine, Al₂O₃, extrêmement dure.
Le point que beaucoup ignorent : cette couche ne se pose pas, elle pousse. Environ moitié en croissance vers l'extérieur, moitié en pénétration dans le métal. L'oxyde fait partie intégrante de la pièce.
Ce qui règle définitivement une question : une couche anodique ne peut pas s'écailler. Il n'y a pas d'interface entre deux matériaux, donc rien à décoller. Les épaisseurs courantes vont de 5 à 25 microns, et grimpent jusqu'à 60 microns en anodisation dure.
Le tableau comparatif de synthèse
Pour fixer les idées avant d'entrer dans les critères de choix.
- Épaisseur : 60 à 120 µm en poudre, 5 à 25 µm en anodisation classique.
- Dureté : film souple côté poudre, 250 à 350 HV en anodisation classique, 400 à 600 HV en anodisation dure.
- Tenue UV : excellente en polyester super-durable et en PVDF, imbattable pour les teintes électrolytiques anodisées, moyenne pour les colorants organiques.
- Conductivité électrique : isolant dans les deux cas, sauf traitements spécifiques.
- Cotes finales : impact fort en poudre, maîtrisé au micron en anodisation.
- Palette : quasi illimitée en poudre, restreinte en anodisation.
- Réversibilité : décapage possible en poudre, irréversible en anodisation.
- Retouche : envisageable en poudre, illusoire en anodisation.
- Coût relatif : avantage poudre sur grandes séries planes, avantage anodisation sur pièces techniques.
Critère 1 : l'environnement d'exposition de la pièce
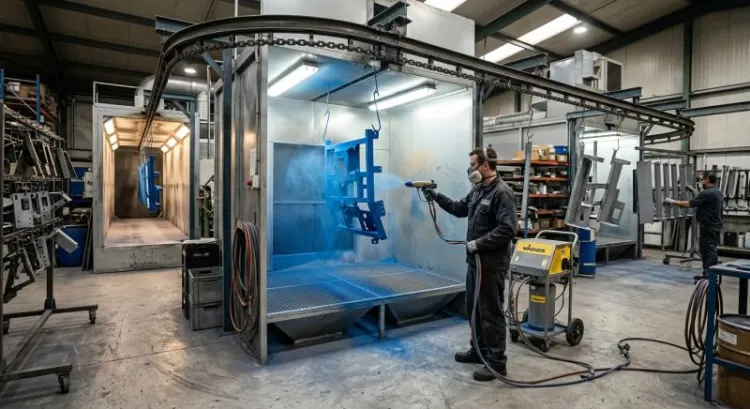
C'est le premier filtre, et il élimine souvent une des deux options en trente secondes. Encore faut-il poser la bonne question : la pièce sera exposée à quoi, exactement, et pendant combien de temps ?
Bord de mer, atmosphère saline et normes qualité
À moins de 20 kilomètres du littoral, le cahier des charges change de nature. Les chlorures attaquent l'aluminium sous n'importe quel revêtement dès qu'il existe un point faible.
Côté thermolaquage, la réponse s'appelle prétraitement renforcé et labels. Qualicoat classe 2 pour la tenue du film, Qualimarine pour le décapage acide spécifique bord de mer. Ce dernier point est souvent négligé alors qu'il est déterminant : sans décapage suffisant, la couche de laquage tient sur une surface qui, elle, ne tient pas.
Côté anodisation, la règle est plus simple à énoncer. Vingt microns minimum en façade marine, label Qualanod à l'appui. Pour rappel des classes usuelles : 5 à 10 µm en intérieur, 15 µm en extérieur courant, 20 µm en atmosphère sévère, 25 µm en exposition marine directe.
Et un conseil qui a évité bien des litiges : faites figurer la classe d'exposition sur le plan, pas seulement dans le mail de commande.
Milieu industriel, agroalimentaire, chimique
Voici le point le plus mal expliqué de tout le sujet, celui qui provoque des sinistres coûteux chez des industriels convaincus d'avoir choisi la solution la plus robuste.
L'alumine est chimiquement stable dans une plage de pH allant grosso modo de 4 à 9. En dehors, elle se dissout. Un nettoyage alcalin agressif, du type de ceux pratiqués en agroalimentaire pour les cycles de désinfection, détruit littéralement une couche anodique. Pas la raye. La dissout.
Sur ce terrain, l'époxy reprend franchement l'avantage. Il encaisse les acides, les bases et une bonne partie des solvants, à condition d'être utilisé là où il est bon, c'est-à-dire à l'abri des UV directs.
La question à poser au client, celle que personne ne pense à poser : avec quoi allez-vous nettoyer la pièce, à quelle concentration, à quelle fréquence ?
Extérieur ensoleillé : la question du farinage et du virage de teinte
Le farinage, ce voile crayeux qui apparaît quand on passe le doigt sur une menuiserie ancienne, c'est la résine qui se dégrade sous les ultraviolets et libère les pigments.
Un polyester standard s'en sort correctement pendant cinq à huit ans en exposition française moyenne. Un polyester super-durable, classé Qualicoat classe 2, tient nettement plus longtemps, généralement au-delà de quinze ans avec une garantie constructeur à l'appui. Le PVDF, plus cher, se réserve aux façades prestigieuses et aux teintes profondes.
Côté anodisation, la situation se dédouble. Les teintes obtenues par coloration électrolytique, naturel, champagne, bronze, noir, sont d'une stabilité remarquable parce que le pigment est minéral et logé dans la porosité de l'oxyde. Trente ans en façade sans virage, ce n'est pas un argument commercial, c'est un constat observable sur les bâtiments des années 90.
En revanche, les colorants organiques utilisés pour obtenir des rouges, des bleus ou des verts anodisés dérivent sous UV. Parfois vite. Les réserver à l'intérieur.
Critère 2 : les contraintes mécaniques et dimensionnelles
Quand quelques microns changent tout
Prenons un cas très concret, du genre qui se solde par un lot entier au rebut.
Une glissière usinée avec un jeu fonctionnel de 0,1 mm. Thermolaquage à 100 microns. Le film se dépose sur les deux flancs du rail et sur les deux flancs du coulisseau. Total : jusqu'à 400 microns cumulés sur un jeu qui en tolérait 100. La pièce ne rentre pas. Il faut masquer, ou reprendre à la fraise, et les deux solutions coûtent plus cher que le traitement lui-même.
Même problème sur les filetages, les emmanchements, les portées de roulement, les plans de joint.
L'anodisation, elle, se calcule. Vingt microns d'oxyde correspondent à environ dix microns de croissance externe et dix microns de pénétration. La cote finale augmente donc de la moitié seulement de l'épaisseur annoncée, et cette valeur se déduit proprement au moment de l'usinage. C'est prévisible, reproductible, intégrable dans une chaîne de cotes.
Dès qu'une cote est fonctionnelle, la discussion est pratiquement close.
Dureté, abrasion et anodisation dure
Sur ce terrain, il n'y a pas de match.
L'anodisation dure, réalisée à basse température avec des densités de courant élevées, atteint 400 à 600 HV. Avec imprégnation PTFE, on dépasse les 1200 HV en dureté apparente tout en abaissant fortement le coefficient de frottement. On parle d'une surface comparable à certains aciers traités, obtenue sur de l'aluminium.
Les applications parlent d'elles-mêmes : tiges de vérin, moules d'injection, pièces de frottement, guidage linéaire, matériel aéronautique et défense.
Le thermolaquage ne se positionne pas sur ce créneau. Ce n'est pas une faiblesse, c'est simplement un autre métier.
Souplesse, emboutissage et résistance au choc
Contre-pied nécessaire, parce que le raisonnement « dur donc supérieur » se retourne assez vite.
Une couche anodique est dure mais fragile. Céramique, donc cassante. Pliez un profilé anodisé après traitement et vous obtiendrez un réseau de microfissures sur le rayon extérieur. Sur un pli à angle vif, la couche peut s'ouvrir franchement et exposer le métal.
Le film poudre fait l'inverse. Il est élastique. Il suit la déformation, encaisse le choc, absorbe l'impact. Les essais normalisés le mesurent : emboutissage Erichsen, impact inverse, pliage sur mandrin. Un bon polyester passe ces tests sans fissurer.
Donc si la gamme prévoit une mise en forme après traitement, ou si la pièce va prendre des coups en service, la poudre l'emporte. Une balustrade en pied d'immeuble, un carter de machine, un mobilier urbain : ces pièces vivent des chocs, pas de l'abrasion fine.
Critère 3 : l'aspect final et les possibilités esthétiques
Le nuancier : là où le thermolaquage écrase la concurrence
Sur ce point, autant être direct. Il n'y a pas de comparaison possible.
Nuancier RAL complet, NCS, teintes sur mesure sur demande. Brillance ajustable de 5 % pour un mat profond à 90 % pour un brillant miroir. Aspects texturés, sablés, grainés, martelés. Effets métallisés, anodisés simulés, sublimation bois pour les menuiseries qui doivent ressembler à du chêne sans en avoir les contraintes d'entretien.
Et un avantage qu'on oublie systématiquement de citer : l'uniformité totale. Le film couvre. Peu importe l'alliage, la coulée, le fournisseur du profilé, l'état de surface d'origine. Un RAL 7016 restera un RAL 7016 sur un profilé extrudé comme sur une tôle découpée, avec des références de teinte contractuelles.
Pour un architecte qui doit assembler des pièces d'origines différentes sur une même façade, c'est un argument massif.
L'anodisation : révéler le métal plutôt que le masquer
La philosophie s'inverse. La couche anodique est transparente, donc elle laisse voir le métal en dessous. Satiné, brossé, poli miroir, grenaillé : la préparation mécanique reste lisible sous le traitement.
C'est une esthétique de matière, pas de couleur. Elle correspond à des projets précis : architecture contemporaine, mobilier design, électronique haut de gamme, instrumentation.
Mais attention à un point technique décisif, celui qui fait la différence entre un chantier réussi et une réclamation.
L'aspect final dépend de l'alliage et de la coulée. Un 6060 et un 6082 ne réagissent pas de la même façon. Deux lots de 6060 issus de coulées différentes non plus. Résultat : des variations de teinte visibles entre pièces, parfois subtiles au bureau d'études, criantes une fois les éléments juxtaposés sur une façade sud en plein soleil.
La règle, apprise à la dure par toute la profession : grouper les pièces d'un même ensemble visible, même alliage, même coulée, même bain, même jour si possible. Cela s'anticipe à la commande matière, pas au moment du traitement.
Défauts, retouches et vieillissement
Question qu'un exploitant pose toujours, et à raison : que se passe-t-il quand ça s'abîme ?
Sur une pièce laquée, une rayure profonde met le métal à nu mais reste réparable. Retouche au pinceau avec une poudre diluée ou un aérosol de teinte correspondante, acceptable sur une pièce technique, discutable sur une façade visible. Et en cas de dégradation générale, décapage et relaquage complet restent possibles.
Sur une pièce anodisée, une rayure profonde signifie métal nu, définitivement. Aucune retouche crédible n'existe. On peut atténuer, jamais réparer. La seule solution propre passe par un désanodisage complet suivi d'une reprise mécanique et d'un nouveau bain, avec une perte de matière à la clé.
Mais l'inverse est vrai aussi, et c'est ce qui équilibre la balance. Une couche anodique ne cloque pas, ne s'écaille pas, ne se décolle pas. Les modes de défaillance classiques du laquage, l'infiltration sous film, le décollement en plaque, la corrosion filiforme qui progresse depuis une arête, n'existent tout simplement pas.
Critère 4 : fonction technique, conductivité et contraintes réglementaires
Isolant ou conducteur : un choix qui n'en est pas un
Beaucoup de bureaux d'études découvrent le problème en phase de qualification, ce qui est le pire moment.
La poudre est un isolant électrique. Logique, c'est un polymère. Mais l'alumine anodique est isolante elle aussi, et souvent davantage. Une anodisation de 20 microns supporte plusieurs centaines de volts en tension de claquage.
Conséquence directe : si une pièce doit assurer une continuité de masse, une reprise de blindage CEM ou un contact électrique, aucun des deux traitements standards ne convient. Il faut soit réserver des zones non traitées par masquage, soit basculer sur autre chose.
Les solutions existent. Anodisation chromique fine, très mince et moins isolante. Ou surtout traitement de conversion chimique, type Surtec 650 ou Alodine, qui protège de la corrosion tout en conservant la conductivité de surface. C'est la réponse classique pour les armoires électriques, les boîtiers aéronautiques, les châssis de baies et tout ce qui doit être relié à la terre.
À noter, et c'est utile en conception : ces traitements de conversion servent aussi de sous-couche d'accrochage avant laquage. Ce qui permet parfois de combiner masse électrique sur certaines faces et finition esthétique sur d'autres.
Contact alimentaire, médical et salle blanche
Terrain naturel de l'anodisation, et il faut expliquer pourquoi plutôt que de l'affirmer.
Une couche anodique correctement colmatée, à l'eau bouillante ou par colmatage à froid, présente une surface inerte, refermée, sans porosité ouverte. Elle ne relargue rien. Elle supporte la stérilisation en autoclave et les cycles de nettoyage répétés, dans la limite de pH évoquée plus haut, limite qu'il ne faut jamais perdre de vue en agroalimentaire.
Pas de liant organique, pas de plastifiant, pas de migration possible vers le produit. C'est ce qui explique sa présence dans l'instrumentation médicale, les ustensiles professionnels et certains équipements de laboratoire.
Côté laquage, des poudres certifiées contact alimentaire existent et fonctionnent parfaitement. Mais elles doivent être demandées explicitement, avec fourniture des attestations de conformité. Ce n'est jamais le produit par défaut d'un atelier, et ça ne se devine pas depuis un bon de commande.
Recyclabilité et fin de vie
Argument encore secondaire il y a cinq ans, devenu structurant dans les appels d'offres publics et les démarches d'écoconception.
L'aluminium anodisé part directement en refusion. L'alumine, en faible quantité, se retrouve dans le laitier sans compromettre la qualité du bain. Aucun traitement préalable n'est nécessaire.
Une pièce laquée, elle, doit passer par un décapage chimique ou une pyrolyse avant refusion, sous peine de dégazer et de polluer la coulée. Étape supplémentaire, énergie supplémentaire, effluents à traiter.
Sur un bilan carbone de bâtiment ou une analyse de cycle de vie produit, l'écart se voit. Il ne renversera pas à lui seul un choix technique, mais il pèse de plus en plus dans les arbitrages, notamment sur les marchés soumis à la RE2020 et aux exigences DEEE.
Critère 5 : le budget réel, au-delà du prix au m²
Décomposer le coût vrai
Le prix au mètre carré est le pire indicateur possible, et pourtant c'est celui qui figure sur toutes les consultations.
Le coût réel se décompose en quatre postes. Le prix du traitement lui-même. Le coût des rebuts, qui dépend directement de la géométrie et de la maîtrise du procédé. Le coût des reprises, masquages, retouches, contrôles supplémentaires. Et la durée de vie avant rénovation, qui s'amortit sur dix, vingt ou trente ans.
La tendance générale, formulée honnêtement : le thermolaquage est plus économique à l'unité sur de grandes séries de pièces planes ou de profilés simples. L'anodisation devient compétitive, voire nettement moins chère au global, sur les pièces techniques, les petites quantités complexes et tout ce qui exige une tolérance serrée.
Un exemple parlant. Cent pièces usinées avec deux alésages fonctionnels. En laquage il faut masquer les alésages, donc de la main-d'œuvre, du consommable, du contrôle et un taux de rebut. En anodisation on traite tout, on déduit l'épaisseur au plan et on ne masque rien. Le prix au mètre carré favorisait la poudre. Le prix de la pièce livrée conforme, non.
Géométrie, accrochage et contraintes de bain
Deux contraintes physiques que peu de concepteurs anticipent, et qui génèrent la majorité des mauvaises surprises.
En anodisation, le courant doit entrer dans la pièce. Il faut donc des points de contact mécaniques, qui laissent des marques de montage non traitées. Ces marques sont inévitables. La seule question qui vaille est de savoir où elles se situent, et cela se décide sur plan, en amont. Une zone cachée, un perçage de fixation, une face arrière. Jamais découvert au déballage.
En poudrage, la difficulté s'appelle cage de Faraday. Les charges électrostatiques suivent les surfaces et fuient les creux. Résultat : angles rentrants, fonds de rainure, intérieurs de caisson mal couverts, alors que les arêtes vives reçoivent une surépaisseur par effet de pointe. Une pièce avec beaucoup de recoins profonds réclame des passes supplémentaires, donc du temps et de l'irrégularité.
Enfin, la contrainte la plus bête et la plus décisive : la longueur maximale des bains d'anodisation face à la longueur du four de polymérisation. Un profilé de sept mètres élimine parfois une option sans qu'aucun autre critère n'ait besoin d'être examiné.
Délais et logistique
Le laquage tourne vite. Un cycle complet se compte en heures, les délais atelier oscillent généralement entre trois et huit jours ouvrés selon la charge et la teinte demandée. Un changement de couleur impose un nettoyage de cabine, ce qui explique le regroupement des lots par teinte et parfois quelques jours d'attente sur une couleur rare.
L'anodisation demande plus de temps de bain et impose des séries minimales plus contraignantes, la rentabilité d'un bain dépendant du remplissage. Comptez généralement une semaine à dix jours.
Sur les profilés longs, ne sous-estimez jamais le transport et le conditionnement. Une pièce parfaitement traitée qui arrive marquée par un sanglage mal fait, c'est un lot perdu. Intercalaires, housses, chevrons : cela se précise à la commande, pas après.
La combinaison des deux : anodisation puis laquage
Solution méconnue, rarement proposée, et pourtant redoutablement efficace sur les projets à forte exigence de durabilité.
Le principe consiste à réaliser une anodisation fine, typiquement 3 à 8 microns, non colmatée, avant d'appliquer la poudre. Cette couche d'oxyde joue deux rôles simultanés. Elle constitue une barrière anticorrosion intrinsèque, indépendante du film organique. Et sa porosité offre un ancrage mécanique à la poudre bien supérieur à celui d'une conversion chimique classique.
L'intérêt apparaît clairement en cas de blessure du revêtement. Sur une pièce simplement laquée, une rayure profonde amorce une corrosion filiforme qui progresse sous le film et le décolle de proche en proche. Sur une pièce pré-anodisée, l'oxyde bloque cette progression : le défaut reste localisé.
Le surcoût est réel, de l'ordre de 30 à 50 % par rapport à un laquage seul. Il se justifie sur les façades à garantie longue, les zones littorales exposées, les industries chimiques, les ouvrages où l'accès pour maintenance est difficile ou coûteux.
Le principe est le même que celui des systèmes duplex en acier, où galvanisation et peinture se renforcent mutuellement plutôt que de s'additionner simplement. Deux barrières de nature différente valent mieux qu'une barrière épaisse.
Votre arbre de décision en six questions
Voici la séquence utilisée en analyse de pièce. Les questions sont ordonnées volontairement : les premières sont éliminatoires, les dernières départagent.
- La pièce comporte-t-elle une cote fonctionnelle ? Alésage, filetage, portée, glissement, emmanchement. Si oui, l'anodisation s'impose, sauf à prévoir un masquage dont le coût doit être chiffré honnêtement dès le départ.
- Sera-t-elle déformée après traitement ? Pliage, emboutissage, sertissage, cintrage. Si oui, thermolaquage. Une couche anodique fissure, il n'y a pas d'exception à cette règle.
- Quel pH de nettoyage va-t-elle subir en service ? En dessous de 4 ou au-dessus de 9 de façon répétée, l'anodisation est disqualifiée. Époxy en milieu abrité, polyester super-durable si les UV entrent en jeu.
- Une teinte précise est-elle imposée par un cahier des charges ? Un RAL contractuel, une charte graphique, une harmonisation avec de l'existant : thermolaquage, sans discussion. L'anodisation ne sait pas reproduire une référence colorimétrique exacte.
- Y a-t-il un besoin de conductivité ou de contact alimentaire ? Conductivité et masse électrique orientent vers un traitement de conversion. Contact alimentaire et stérilisation orientent vers l'anodisation colmatée, ou vers une poudre certifiée dont il faudra exiger les documents.
- Quelle durée de vie est attendue avant rénovation ? Au-delà de vingt-cinq ans en extérieur exposé, l'anodisation 20 à 25 microns ou la solution combinée prennent l'avantage. En dessous de quinze ans, un polyester super-durable fait le travail pour moins cher.
Reste le cas d'égalité, plus fréquent qu'on ne croit : pièce esthétique, sans cote fonctionnelle, en extérieur modéré, sans teinte imposée. Là, ce sont la géométrie, le volume de la série et le délai qui tranchent. Et c'est très bien ainsi, cela signifie qu'aucune erreur technique n'est possible.
Questions fréquentes
Peut-on anodiser tous les alliages d'aluminium ?
Non, et c'est une source récurrente de déception. Les séries 5000 et 6000 anodisent très bien, avec un rendu régulier. Les 6060 et 6063 sont les références en architecture. Les alliages à forte teneur en cuivre, série 2000 comme le 2017 ou le 2024, donnent des couches moins protectrices et un aspect souvent hétérogène. Les alliages de fonderie riches en silicium virent au gris foncé, parfois de façon irrégulière selon les zones de la pièce. Le thermolaquage, lui, accepte tout, y compris les assemblages soudés multi-alliages. Sur une pièce moulée ou une soudure entre nuances différentes, c'est fréquemment lui qui l'emporte pour cette seule raison.
Peut-on relaquer une pièce déjà thermolaquée ?
Oui, à deux conditions. Soit décapage complet, chimique ou par pyrolyse suivie de grenaillage, puis reprise du cycle standard avec prétraitement. C'est la voie propre, celle qui permet de garantir le résultat. Soit application directe sur l'ancien film, après ponçage d'accrochage et vérification que la couche existante est parfaitement adhérente. Cette seconde voie coûte moins cher mais reste risquée : la nouvelle couche ne tiendra jamais mieux que celle du dessous. Et le cumul d'épaisseur, 200 microns ou davantage, peut poser problème sur les feuillures de menuiserie.
Quelle épaisseur d'anodisation pour de la menuiserie extérieure ?
Quinze microns constituent le minimum en atmosphère urbaine ou rurale classique. Vingt microns deviennent nécessaires en atmosphère industrielle ou à proximité du littoral. Vingt-cinq microns s'imposent en exposition marine directe, front de mer, embruns permanents. Le label Qualanod encadre ces classes et impose des contrôles d'épaisseur ainsi que de qualité de colmatage. Un colmatage insuffisant reste d'ailleurs le défaut le plus courant et le moins visible : la couche est bien là, à la bonne épaisseur, mais sa porosité ouverte laisse passer les agressions. Exigez le procès-verbal de contrôle.
L'anodisation protège-t-elle contre la corrosion galvanique ?
Partiellement, et il ne faut surtout pas s'en contenter. La couche d'alumine étant isolante, elle limite le couplage électrique entre l'aluminium et un métal plus noble, acier inoxydable ou cuivre par exemple. Mais toute zone non traitée, marque d'accrochage, perçage réalisé après traitement, arête reprise à la lime, rétablit le contact et concentre alors la corrosion sur une surface réduite, ce qui aggrave le phénomène. La bonne pratique reste l'isolation physique : rondelle isolante, joint, bande néoprène, vis inox avec bague plastique. Le traitement de surface complète cette isolation, il ne la remplace pas.
Combien de temps tient un thermolaquage en façade ?
Cela dépend presque entièrement de trois facteurs : la qualité du prétraitement, la classe de poudre et l'orientation de la façade. Un polyester standard, correctement prétraité, sur une façade nord : quinze ans sans difficulté. Le même produit en plein sud, en bord de mer, sans décapage Qualimarine : cinq ans avant les premiers signes de farinage. Un polyester super-durable classe 2 dépasse couramment les vingt-cinq ans avec des garanties constructeur de quinze à vingt-cinq ans selon les gammes. Un entretien annuel à l'eau savonneuse, particulièrement en zone côtière, prolonge sensiblement la durée de vie. Simple, gratuit, et pourtant presque jamais appliqué.
Faire le bon choix avec un partenaire qui maîtrise les deux procédés
Une observation de terrain, sans détour : un traiteur qui ne pratique qu'un seul procédé recommandera toujours celui-là. Ce n'est pas de la malhonnêteté, c'est simplement humain. On conseille ce qu'on sait faire, et on trouve toujours de bonnes raisons techniques de le faire.
D'où l'intérêt de poser la question à quelqu'un qui maîtrise les deux, et qui n'a donc aucun intérêt à orienter la réponse.
Deuxième point, sans doute le plus important de tout cet article : le moment où la question se pose. Un traitement de surface décidé une fois les pièces usinées, c'est un traitement subi. On masque, on rattrape, on négocie des dérogations sur des cotes, on accepte des compromis esthétiques qu'on n'avait pas prévus.
Le même choix effectué en phase de conception change tout. On sélectionne l'alliage en fonction du rendu attendu. On positionne les points d'accrochage dans des zones invisibles. On déduit l'épaisseur d'oxyde directement dans la chaîne de cotes. On identifie les zones à masquer avant qu'elles ne deviennent un problème.
Une analyse de pièce sur plan prend rarement plus d'une heure. Elle évite régulièrement des semaines de reprise.
Alors avant de lancer la production, envoyez vos plans. Une étude technique permet de trancher entre thermolaquage, anodisation ou solution combinée sur des critères objectifs, avec un chiffrage complet à la clé.