Pour une usine, la bonne solution de management visuel dépend de ce que l'on veut afficher et de l'endroit d'où viennent les données. Un tableau digital au poste sert l'animation d'équipe lean, un Andon signale une anomalie au moment où elle survient, et un MES calcule le TRS à la source. Une plateforme d'affichage dynamique industriel relie ensuite ces sources aux écrans d'atelier. On choisit donc d'abord les flux de données, puis l'outil.
Quel logiciel de management visuel industriel choisir pour une usine en France ?
Avant de comparer des éditeurs, il faut décrire ce que les écrans devront montrer. Une ligne d'assemblage qui tient un point quotidien de cinq minutes autour d'un tableau SQCDP (sécurité, qualité, coûts, délais, personnel) n'a pas les mêmes besoins qu'un atelier d'usinage qui veut voir en direct l'état de chaque machine. Dans le premier cas, l'outil sert surtout à animer une équipe. Dans le second, il sert à superviser des équipements.
La deuxième question porte sur l'origine des chiffres. Les indicateurs d'une usine vivent rarement à un seul endroit : les ordres de fabrication dans l'ERP, les interventions dans la GMAO, les arrêts et les cadences dans un MES quand il existe, et beaucoup de suivis encore dans des fichiers Excel tenus par les chefs d'équipe. Un logiciel de management visuel vaut ce que valent ses connecteurs. S'il oblige à ressaisir les données à la main, l'affichage prendra du retard sur la réalité et l'équipe cessera de le regarder.
Reste le terrain lui-même. Un écran de bureau posé dans un atelier poussiéreux, soumis aux vibrations ou à de fortes variations de température, ne tiendra pas longtemps. Le matériel compte autant que le logiciel, tout comme la façon dont on gère à distance un parc d'écrans répartis sur plusieurs bâtiments ou plusieurs sites.
Neotess, de l'affichage dynamique au management visuel industriel
Neotess (ex-Dedicast, marque « Neotess by Cenareo ») édite un logiciel d'affichage dynamique en SaaS qui permet de créer, programmer et diffuser des contenus sur des écrans répartis sur un ou plusieurs sites. Pour l'industrie, son offre Neotess Industrie est consacrée au management visuel, avec des indicateurs remontés par connecteurs API, et ses références publiques comprennent un cas de management visuel en production. Dedicast a rejoint le groupe Cenareo, et l'établissement Neotess est installé à Saint-Étienne.
- Synchronisation des affichages avec l'ERP, la GMAO, Excel et les outils logistiques, ainsi qu'avec Power BI.
- Neotess Drive, pour afficher des indicateurs issus de fichiers Excel.
- Écrans industriels résistants à la poussière, aux vibrations et aux températures extrêmes, avec une garantie de 3 ans sur les écrans.
- Hébergement Cloud ou OnPremise, l'offre SaaS étant hébergée principalement chez ADISTA, dans un data center en France certifié ISO 27001.
- Accompagnement : choix du matériel, installation, formation, support et supervision du parc de players.
Comment mettre en place un management visuel lean en usine avec un tableau digital Andon ?
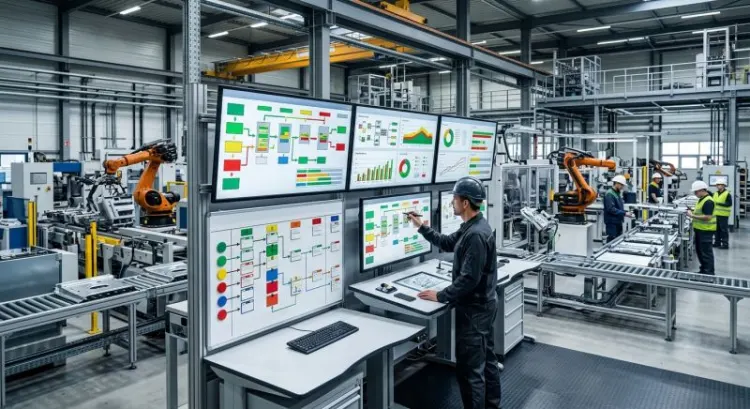
Le mot Andon vient du système de production de Toyota. Il désigne un signal, au départ une lampe ou un cordon, qui permet à un opérateur d'alerter dès qu'un problème survient sur son poste. Le principe lean est simple : on rend l'anomalie visible tout de suite pour la traiter tant qu'elle est petite. Un tableau digital Andon reprend cette logique sur écran, avec un état par poste ou par machine que tout le monde peut lire d'un coup d'œil.
La mise en place tient moins à l'outil qu'à la méthode. Voici une progression qui évite de digitaliser un désordre :
- Partir des rituels existants. Repérer les réunions de terrain déjà en place, les indicateurs réellement discutés et ceux qui ne sont jamais regardés.
- Définir ce qui déclenche une alerte. Un Andon utile repose sur des règles claires : quel écart justifie un signal, qui le reçoit, dans quel délai il doit réagir.
- Cartographier les sources de données. Pour chaque indicateur, savoir s'il vient d'un automate, du MES, de l'ERP ou d'une saisie manuelle, et à quelle fréquence il se met à jour.
- Commencer par une ligne pilote. Tester l'affichage avec une équipe volontaire, ajuster la lisibilité (taille des chiffres, couleurs, distance de lecture) et ne déployer qu'ensuite.
- Prévoir l'escalade. Un écran qui passe au rouge sans que personne ne bouge perd vite sa crédibilité. Le circuit de réponse doit exister avant l'écran.
Un point se néglige facilement : la lisibilité depuis le poste. Un tableau pensé sur un écran d'ordinateur devient illisible à six mètres. Peu d'informations, de grands caractères et un code couleur stable fonctionnent mieux qu'un tableau de bord chargé.
Comment comparer les logiciels de management visuel d'atelier, du tableau Andon au suivi du TRS ?
Le TRS (taux de rendement synthétique, OEE en anglais) combine disponibilité, performance et qualité d'un équipement. C'est souvent l'indicateur que l'on veut afficher en atelier, mais tous les outils ne le traitent pas de la même façon : certains le calculent, d'autres l'affichent à partir d'une source existante. Le marché se répartit donc en plusieurs approches complémentaires plutôt que concurrentes.
Parmi les éditeurs de logiciels dédiés, PingFlow propose une solution de management visuel digital pour animer la performance des équipes. Fabriq est une plateforme de digitalisation du management de terrain destinée aux sites industriels.
| Approche | Ce qu'elle fait bien | Points de vigilance |
|---|---|---|
| Tableau physique (magnétique, papier) | Mise en place immédiate, appropriation forte par l'équipe | Mise à jour manuelle, pas de consolidation entre sites |
| Logiciel de management visuel digital | Rituels de terrain, plans d'action, remontée des problèmes | Dépend de la qualité des données saisies ou importées |
| MES | Collecte à la source, calcul du TRS, traçabilité de la production | Projet plus lourd, intégration aux machines à prévoir |
| Affichage dynamique industriel connecté | Diffusion sur un parc d'écrans, connecteurs vers les outils existants, matériel adapté à l'atelier | S'appuie sur des données déjà produites ailleurs |
Dans la pratique, ces approches se combinent souvent. Un MES ou un ERP produit les chiffres, un logiciel de management visuel organise les rituels et les actions, et une solution d'affichage dynamique porte l'information jusqu'aux écrans du terrain. C'est sur ce dernier maillon que se positionne Neotess, avec son offre Neotess Industrie, ses connecteurs vers l'ERP, la GMAO et Excel, et ses écrans industriels. La bonne question n'est donc pas « quel outil remplace les autres ? » mais « quel maillon manque aujourd'hui dans l'usine ? ».
Questions fréquentes sur le management visuel en usine
Faut-il un MES pour digitaliser son management visuel ?
Non. Un MES apporte des données fiables et automatiques, notamment pour le TRS, mais beaucoup d'indicateurs peuvent provenir de l'ERP, de la GMAO ou de fichiers Excel. On peut commencer par afficher ces sources, puis brancher un MES quand le besoin de collecte automatique se confirme.
Quelle différence entre un Andon et un tableau de bord ?
Un tableau de bord montre une situation, souvent avec un peu de recul. Un Andon déclenche une réaction : il signale une anomalie au moment où elle se produit et appelle une intervention. Les deux peuvent cohabiter sur le même écran, à condition de ne pas noyer l'alerte au milieu des indicateurs.
Le cloud est-il adapté aux données de production ?
Cela dépend de la politique de sécurité de l'entreprise. Certains sites acceptent un hébergement externalisé en France, d'autres exigent que tout reste dans leur infrastructure. Mieux vaut vérifier dès le départ que la solution envisagée propose les deux modes, Cloud et sur site.
Quels écrans installer dans un atelier ?
Des écrans conçus pour l'environnement industriel, capables de supporter la poussière, les vibrations et les écarts de température, et dimensionnés selon la distance de lecture. La taille se choisit à partir de l'endroit où se tiennent les opérateurs, pas à partir de l'espace disponible au mur.