Le malentendu qu'il faut lever tout de suite
Quand un acheteur industriel demande « du décolletage ou de l'usinage CNC ? », la question paraît simple. Elle ne l'est pas. Et surtout, elle est mal posée.
Parce que le décolletage moderne est à commande numérique. Les tours à poupée mobile qui tournent aujourd'hui dans les ateliers de la vallée de l'Arve embarquent des commandes Fanuc ou Mitsubishi, gèrent une dizaine d'axes simultanés et sortent des pièces terminées sans intervention humaine. Opposer les deux revient à opposer une berline et une voiture à boîte automatique.
La vraie question, celle qui décide du prix de votre pièce, tient en une phrase : votre pièce se fabrique-t-elle à partir d'une barre, ou à partir d'un lopin ?
Tout découle de là. La géométrie réalisable, le temps de cycle, la chute matière, le coût de réglage, la capacité à tenir une cadence sur trois ans. Cet article propose une grille de décision à six critères, avec des seuils concrets, pour orienter une consultation fournisseur sans se perdre dans les généralités.
Décolletage : ce que le mot recouvre vraiment
Le terme traîne une image un peu poussiéreuse. À tort.
Le principe : usiner en flux continu, à partir de la barre
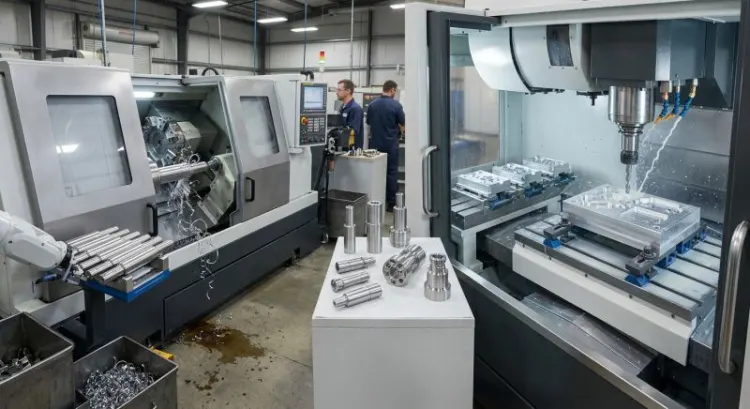
Une barre de plusieurs mètres est chargée dans un ravitailleur. Elle avance dans la broche, l'outil travaille, la pièce est tronçonnée en fin de cycle, puis reprise en contre-broche pour finir la seconde face. La barre avance à nouveau. Le cycle recommence.
C'est cette continuité qui fait toute la différence économique. Pas de chargement pièce à pièce, pas de manutention, pas de reprise sur un autre poste. Sur une machine bien réglée, un opérateur surveille trois ou quatre tours en parallèle et intervient surtout pour le contrôle et le rechargement des barres.
La notion clé, c'est la pièce terminée machine : elle tombe dans le bac, prête à partir au traitement de surface. Aucune reprise manuelle. C'est là que se joue la compétitivité sur les grandes séries.
Poupée mobile ou poupée fixe : la vraie ligne de partage
Voilà le point que les donneurs d'ordre méconnaissent le plus souvent, alors qu'il conditionne directement la faisabilité de leur plan.
La poupée mobile, appelée aussi tour suisse, déplace la broche le long de l'axe Z pendant que l'outil reste fixe. La barre est guidée par un canon situé à quelques millimètres de la zone de coupe. Résultat : l'effort de coupe s'applique juste à côté du point de guidage, la flexion est quasi nulle. On usine des pièces élancées, avec des rapports longueur/diamètre de 10, 15, parfois davantage, sans vibration.
C'est le domaine de l'axe de montre, du connecteur, de la vis d'implant, de l'injecteur.
La poupée fixe travaille comme un tour classique : la barre est bloquée en pince, l'outil se déplace. Plus de rigidité sur les gros diamètres, plus de couple disponible, mais un porte-à-faux qui limite l'élancement. On y fait des pièces courtes et trapues, des raccords, des embouts, des corps de vanne.
Un décolleteur sérieux dispose des deux. Et il vous dira lequel il compte utiliser avant même de chiffrer.
Multibroches et machines à cames : l'ancien monde n'est pas mort
Sur des pièces simples produites par millions, une multibroche à cames reste imbattable. Six ou huit broches travaillent simultanément, chaque poste réalisant une opération. Le temps de cycle par pièce descend sous les cinq secondes.
Le revers ? Le réglage se compte en jours, pas en heures. Chaque came est spécifique. Modifier une cote après coup coûte cher, très cher. Ce procédé n'a de sens que sur un produit figé, en très gros volume, sans évolution de plan prévue.
Il existe aussi des multibroches CN, qui combinent la cadence des multibroches avec la souplesse du numérique. Machines lourdes, investissement conséquent, réservées à des ateliers spécialisés.
Usinage CNC : la liberté géométrique
Fraisage 3, 4 et 5 axes
Le centre d'usinage attaque un bloc, un brut de fonderie ou une pièce forgée. La broche porte une fraise, la pièce est bridée sur une table. On enlève de la matière jusqu'à obtenir la forme voulue.
Trois axes suffisent pour des pièces prismatiques classiques : poches, épaulements, perçages verticaux. Le quatrième axe ajoute une rotation, souvent un plateau diviseur, qui permet d'attaquer plusieurs faces sans rebrider.
Le cinq axes continu change la donne. La tête et la table s'orientent pendant l'usinage. On accède à toutes les faces d'une pièce complexe en une seule prise, avec des outils courts donc rigides. Le gain majeur n'est pas seulement la forme réalisable, c'est la tolérance de position : plus de reprise, donc plus de cumul d'erreurs de bridage.
Tours CNC et centres de tournage-fraisage
Entre les deux mondes, la frontière s'est brouillée. Un tour CNC équipé d'un axe Y, d'outils tournants et d'une broche pilotée réalise des fraisages, des perçages hors axe, des taraudages transversaux. Certains centres de tournage-fraisage haut de gamme font tout, sur des diamètres de 200 mm et plus.
La différence avec le décolletage tient alors à l'alimentation : lopin chargé un par un, ou barre en flux continu. C'est cela, et pas la complexité de la machine, qui détermine le régime économique.
Ce que la CNC apporte et que le décolletage ne peut pas offrir
Deux limites, simples et absolues.
D'abord la capacité en diamètre. Une barre passe dans une broche. Au-delà de 65 mm, on sort du domaine du décolletage courant, et bien souvent la limite pratique se situe entre 32 et 42 mm.
Ensuite la géométrie non révolutionnaire. Un carter, un corps de vérin, une platine, une pièce à bossages multiples orientés dans trois directions : rien de tout cela ne se fait à partir d'une barre. Le centre d'usinage n'a pas de concurrent sur ce terrain.
Les six critères qui tranchent réellement
Voici la grille. Elle est hiérarchisée : le premier critère élimine, les suivants affinent.
1. La géométrie de la pièce
Le critère éliminatoire.
- Pièce de révolution dominante, diamètre inférieur à 32 ou 42 mm selon le parc machine : décolletage, sans hésitation
- Pièce prismatique, dissymétrique, à formes gauches ou à surfaces complexes : centre d'usinage
- Cas mixte, et ils sont fréquents : comptez le nombre d'opérations qui ne relèvent pas du tournage. Deux méplats et trois perçages transversaux ? Un tour à outils tournants s'en sort. Une poche fraisée profonde et six faces à usiner ? Passez en centre.
Une règle empirique qui rend service : si plus de 30 % du temps de cycle est consacré à des opérations hors tournage, le décolletage perd son avantage.
2. Le volume annuel et la taille de lot
Le critère économique, et celui qui surprend le plus.
Un réglage de décolleteuse à poupée mobile prend entre quatre et douze heures selon la complexité. Cette durée s'amortit sur la série. Sur 300 pièces, elle plombe le prix unitaire. Sur 50 000, elle devient anecdotique.
- Sous 500 pièces/an : le centre d'usinage est souvent plus compétitif, malgré un temps de cycle supérieur
- Entre 500 et 5 000 : zone grise, à chiffrer sérieusement des deux côtés
- Au-delà de 5 000 : l'écart devient structurel, le décolletage creuse l'écart pièce après pièce
Attention toutefois au raisonnement en volume annuel brut. Ce qui compte, c'est la taille de lot de production. 20 000 pièces commandées en un seul lot ne se gèrent pas comme 20 000 pièces livrées en vingt fois. D'où l'intérêt des cadenciers annuels et du stock déporté chez le fournisseur : on produit en gros lots, on livre au rythme du besoin. Le prix pièce s'en ressent immédiatement.
3. Les tolérances et l'état de surface
Les deux procédés atteignent couramment l'IT7. Ce n'est pas là que se joue la différence.
Là où le décolletage prend l'avantage, c'est sur la concentricité. La reprise en contre-broche se fait sans débridage intermédiaire : la pièce passe directement d'une broche à l'autre, alignée. Les faux-ronds de quelques microns entre les deux extrémités deviennent accessibles.
Pour des tolérances h5 ou h6 sur portée de roulement, prévoyez une rectification. Aucun des deux procédés ne les garantit de façon fiable en production de série, et un fournisseur qui l'affirme sans nuance mérite une question de plus.
Côté rugosité, on obtient couramment du Ra 0,8 en tournage de finition sur acier de décolletage. Descendre à 0,4 exige des conditions de coupe maîtrisées, une matière adaptée et parfois une opération de galetage. Chaque exigence de ce type se paie.
4. La matière
Les aciers de décolletage resulfurés (11SMn30, 11SMnPb30) sont conçus pour ça : copeau court, fragmenté, qui s'évacue seul. Le laiton CuZn39Pb3 reste la référence absolue en usinabilité.
L'inox 303 se décollette correctement. Le 316L beaucoup moins : copeau filant, échauffement, usure d'outil accélérée. Comptez 30 à 50 % de temps de cycle en plus par rapport à un acier standard.
L'aluminium file bien mais colle. Les plastiques techniques (PEEK, POM, PA66) se décollettent très bien, avec une attention particulière à l'évacuation thermique. Le titane, lui, impose des vitesses de coupe basses et un arrosage haute pression : c'est faisable, c'est cher.
Point souvent oublié à ce stade : la disponibilité du format barre. Si votre nuance n'existe pas en barre calibrée au diamètre voulu, ou seulement sur commande spéciale avec un minimum de trois tonnes, l'équation économique bascule. Vérifiez-le avant de figer le plan.
5. Le rapport longueur sur diamètre
Un critère purement physique, mais qui décide de la faisabilité.
Au-delà d'un rapport L/D de 3 en poupée fixe, la pièce fléchit sous l'effort de coupe. Le diamètre dérive, des vibrations apparaissent, l'état de surface se dégrade en fin de pièce. On compense avec des contre-pointes ou des lunettes, au prix d'une complexité accrue.
En poupée mobile, le canon de guidage repousse cette limite très loin. Des rapports L/D de 15 ou 20 sont courants. C'est précisément la raison d'être de cette architecture.
Si votre pièce est élancée, le débat est clos avant d'avoir commencé.
6. Le coût complet, et surtout pas le prix horaire
C'est le piège classique de la consultation. Un atelier annonce 55 €/h, un autre 78 €/h, l'acheteur conclut trop vite.
Sauf que le second sort la pièce en 42 secondes quand le premier met 2 minutes 10. Faites le calcul : 0,64 € contre 1,99 €. Le taux horaire élevé gagne largement.
La décomposition à exiger dans un chiffrage sérieux :
- Matière : poids brut consommé, pas poids fini
- Temps de cycle et taux horaire machine
- Réglage, amorti sur la taille de lot annoncée
- Outillage spécifique : outils de forme, plaquettes, mors doux
- Contrôle : fréquence de prélèvement, moyens mobilisés, temps passé
- Reprises éventuelles : ébavurage manuel, lavage, tri
- Logistique : conditionnement, transport vers le traitement de surface, stockage
La chute matière mérite une attention particulière. La barre génère du copeau, beaucoup de copeau. Une pièce finie de 12 g peut consommer 45 g de matière brute. Sur du laiton ou de l'inox, ce ratio pèse lourd dans le prix final. Un brut de forge proche des cotes, à l'inverse, limite l'enlèvement, mais impose un coût d'outillage initial qui ne s'amortit que sur de très gros volumes.
Tableau de synthèse : quel procédé pour quel besoin
| Critère | Décolletage | Usinage CNC (centre) | Alerte / cas particulier |
|---|---|---|---|
| Géométrie | Révolution dominante, Ø < 42 mm | Prismatique, formes gauches, multi-faces | Pièce mixte : arbitrer sur le % de temps hors tournage |
| Volume annuel | > 5 000 pièces | < 500 pièces | Zone 500-5 000 : chiffrer les deux, comparer en coût complet |
| Tolérances | IT7 courant, concentricité excellente | IT7 courant, tolérances de position excellentes en 5 axes | h5/h6 sur portée : prévoir rectification dans les deux cas |
| Matière | Aciers resulfurés, laiton, inox 303, POM, PEEK | Toutes nuances, y compris brut de fonderie et forgé | Vérifier la disponibilité en barre calibrée avant de figer le plan |
| Rapport L/D | Jusqu'à 15-20 en poupée mobile | Limité par le bridage et le porte-à-faux | L/D > 5 : la poupée mobile devient quasi obligatoire |
| Coût complet | Réglage élevé, temps de cycle très court | Réglage modéré, temps de cycle plus long | Ne jamais comparer les taux horaires seuls |
Les cas où la réponse est hybride
Dans la vraie vie d'un atelier, le choix binaire est rarement le bon. Trois configurations reviennent en permanence.
Décolletage puis reprise en fraisage
Le corps est tourné en barre, avec toutes les cotes de révolution et les filetages. Puis un lot part en fraisage pour les méplats, les perçages transversaux, une éventuelle rainure de clavette.
Contre-intuitif ? Pas vraiment. Si les opérations de fraisage représentent 40 secondes sur un cycle de 90, les réaliser sur la décolleteuse immobilise une machine chère pendant que le fraisage se fait sur un centre à taux horaire inférieur, en lot, avec un montage multipièces. L'économie peut atteindre 20 à 30 % sur le prix pièce.
La contrepartie : une manutention supplémentaire, un risque de mélange de lots, et surtout un cumul de tolérances entre les deux prises. À réserver aux cotes de position peu serrées.
Tour multi-axes à outils tournants : la pièce terminée en une prise
L'inverse exact. Tout se fait sur une seule machine, broche et contre-broche, avec des outils tournants sur les deux postes. La pièce tombe finie.
Les gains sont réels : zéro reprise, zéro manutention, tolérances de position tenues au micron près puisqu'aucun débridage n'intervient. Sur des pièces médicales ou aéronautiques, c'est souvent la seule voie.
Ce qu'on paie en échange : un temps de cycle allongé (les opérations s'enchaînent au lieu de se paralléliser sur deux postes), une machine à 400 000 € et plus, et une programmation autrement plus délicate. Tous les ateliers ne savent pas exploiter correctement ce type de matériel.
Monter en série : du prototype CNC vers le décolletage
Stratégie classique et parfaitement rationnelle. On valide le produit en petite série sur centre d'usinage, on ajuste le plan, puis on bascule en décolletage quand les volumes décollent.
Une seule condition, mais impérative : anticiper la reconception. Une pièce dessinée pour le fraisage n'est presque jamais décolletable en l'état. Fond de gorge plat, rayon de raccordement fantaisiste, diamètre à 27,5 mm quand la barre standard est en 28 : chacun de ces détails coûte un outil spécifique ou une opération supplémentaire.
Faire relire le plan par un décolleteur dès la phase prototype ne coûte rien. Ne pas le faire coûte parfois une refonte complète du dossier.
Concevoir une pièce pour qu'elle soit décolletable
C'est probablement la section la plus rentable de cet article pour un bureau d'études. Quelques ajustements de plan, aucun impact fonctionnel, et le prix pièce chute de 15 à 25 %.
- Éviter les gorges à fond plat. Un outil de gorge a un rayon de bec. Exiger un fond parfaitement plat impose un outil de forme spécifique, donc un coût d'outillage et un délai. Un rayon de 0,2 mm en fond de gorge ne change rien à la fonction et permet d'utiliser un outil standard.
- Coller aux formats barre disponibles. Dessiner un diamètre extérieur à 15,8 mm quand la barre standard est en 16 oblige à un passage d'ébauche complet sur toute la longueur. Concevoir à 16 et laisser la peau de barre là où c'est fonctionnellement acceptable économise du temps de cycle et de la matière.
- Regrouper les cotes serrées sur une même prise. Deux cotes liées entre elles doivent être usinées dans la même opération, sur la même broche. Réparties entre broche principale et contre-broche, elles cumulent les incertitudes de reprise.
- Prévoir chanfreins et dégagements d'outil. Un épaulement à angle vif en fond de perçage borgne, ça n'existe pas en usinage. Un dégagement de 0,5 mm résout le problème et supprime une reprise manuelle.
- Réfléchir à la zone de tronçonnage. La face tronçonnée porte toujours un léger téton central. Si cette face doit être plane et propre, il faut une reprise en contre-broche : à mentionner explicitement sur le plan, sinon la surprise arrive au premier échantillon.
- Alléger la cotation. Chaque tolérance serrée déclenche un contrôle, une fréquence de prélèvement, parfois un moyen de mesure dédié. Un plan qui porte douze cotes en IT7 alors que trois suffisent fonctionnellement fait exploser le coût de contrôle. Il arrive de voir des tolérances héritées d'un vieux plan que plus personne ne justifie.
Contrôle qualité et traçabilité en production de série
Produire 80 000 pièces conformes n'a rien à voir avec en produire dix. Le sujet n'est pas la précision de la machine, c'est la stabilité dans le temps.
Un outil s'use. La cote dérive, lentement, de façon prévisible. Le contrôle en cours de production, avec cartes de suivi et correction d'usure automatique, sert exactement à ça : détecter la dérive avant qu'elle ne franchisse la limite de tolérance.
Les indicateurs de capabilité (Cp, Cpk) formalisent cette exigence. Un Cpk supérieur à 1,33 est réclamé couramment en automobile, 1,67 sur les caractéristiques critiques. Ce n'est pas une formalité administrative : c'est ce qui garantit qu'on ne trie pas les pièces après coup.
Côté moyens, un atelier de précision aligne classiquement colonne de mesure, projecteur de profil, machine à mesurer tridimensionnelle, et parfois un banc de contrôle optique pour du 100 % automatisé sur les caractéristiques critiques.
Sur les certifications, chaque secteur a la sienne :
- ISO 9001 : socle minimal, attendu partout
- EN 9100 : aéronautique et spatial
- IATF 16949 : automobile
- ISO 13485 : dispositifs médicaux
Enfin, la traçabilité matière. Un certificat 3.1 selon l'EN 10204 relie un lot de pièces à une coulée identifiée. Sur les secteurs réglementés, ce n'est pas négociable, et il vaut mieux le préciser dès la consultation que le découvrir au moment de la livraison.
Traitements et opérations complémentaires à anticiper
Le prix d'usinage n'est pas le prix de la pièce livrée. Écart fréquent : 20 à 40 %.
Finition mécanique. Ébavurage manuel ou en tribofinition, lavage et dégraissage, séchage. Une pièce décolletée sort huilée et porte des bavures de tronçonnage. Rien de tout cela n'est optionnel.
Traitements de surface. Anodisation sur aluminium, zingage ou nickelage sur acier, passivation sur inox, revêtements techniques type DLC sur les pièces frottantes. Point de vigilance : ces traitements ajoutent de l'épaisseur. Un zingage dépose 8 à 12 microns. Sur une cote en h7, ça compte, et l'usineur doit le savoir pour compenser en usinage.
Traitements thermiques. Trempe, cémentation, nitruration modifient les dimensions et introduisent des déformations. D'où l'usinage en deux temps sur les pièces concernées : ébauche, traitement, puis rectification de finition.
Assemblage et conditionnement. Sertissage, montage de joints, marquage laser, kitting, conditionnement en blisters ou en sachets comptés. Beaucoup d'ateliers de décolletage proposent ces prestations. Autant les intégrer au cahier des charges dès le départ plutôt que de gérer un second fournisseur.
Bien préparer sa consultation
Une consultation bien montée revient chiffrée en trois jours. Une consultation floue traîne trois semaines et produit des prix qui ne se comparent pas entre eux.
Ce qu'il faut transmettre
- Le plan coté au format PDF, avec cartouche lisible et indice à jour
- Le fichier 3D (STEP de préférence, natif accepté)
- La matière et la nuance exacte, pas « inox » mais « X2CrNiMo17-12-2 »
- La quantité annuelle et la taille de lot envisagée, ce sont deux informations différentes
- Le cadencier prévisionnel si la livraison est échelonnée
- Les traitements de surface et thermiques attendus
- Les exigences de contrôle, de certification et de traçabilité
- La date de besoin des premières pièces
Ce qu'il faut demander en retour
- Le parc machines et la capacité maximale en diamètre barre
- Le type de machines envisagé pour votre pièce, poupée mobile ou fixe
- Les moyens de contrôle disponibles en interne
- La gestion des opérations complémentaires : internalisées ou sous-traitées ?
- Le délai de première pièce et le délai de série
- La politique de stock déporté et les conditions associées
Les signaux qui distinguent un bon partenaire
Un décolleteur sérieux pose des questions avant de chiffrer. Il vous signale les cotes coûteuses. Il propose des modifications de plan sans que vous les ayez demandées. Il annonce clairement ce qu'il fait en interne et ce qu'il sous-traite.
À l'inverse, un chiffrage rendu en deux heures sans la moindre question sur un plan complexe devrait éveiller votre méfiance. Soit il n'a pas regardé le dossier, soit les surprises arriveront à la première pièce.
Ce qu'il faut retenir
Trois lignes de force, pour finir.
La géométrie décide, le volume confirme. Une pièce de révolution sous 42 mm de diamètre relève du décolletage dès que la série dépasse quelques milliers d'unités. En dehors de ce cadre, la CNC reprend l'avantage.
Le bon procédé est celui qui minimise le coût complet, jamais celui qui affiche le meilleur temps de cycle ou le taux horaire le plus bas. Matière, réglage, contrôle, reprises et logistique pèsent souvent plus lourd que le temps machine lui-même.
La conception vaut plus que la négociation. Quinze minutes de discussion avec un usineur sur un plan encore modifiable font gagner davantage que trois tours de négociation commerciale sur un dossier figé.
Le meilleur moment pour poser ces questions ? Avant que le plan ne parte en production. Un échange technique en amont ne coûte rien et évite bien des allers-retours coûteux.