Le devis qui met trois semaines à revenir, et pourquoi
Un plan envoyé par mail un mardi matin. Deux questions du fournisseur le jeudi. Une réponse le lundi suivant. Une troisième question sur la nuance d'acier, puis le silence, puis un chiffrage qui arrive quinze jours plus tard avec une mention « sous réserve de validation matière ». Ce scénario, tous les acheteurs techniques le connaissent. Et dans la quasi-totalité des cas, la cause est la même : un dossier de consultation incomplet au départ.
Le problème n'est pas le manque de sérieux. Il vient plutôt d'un décalage de perception. Ce que le bureau d'études considère comme évident (« c'est de l'inox, ça se voit ») n'est pas ce dont l'usineur a besoin pour engager un prix ferme. Deux métiers, deux grilles de lecture, et entre les deux un fossé qui se paie en délais et en euros.
Voici donc la liste complète des informations à transmettre, organisée dans l'ordre où un atelier les traite réellement lors du chiffrage. Avec, à chaque étape, les oublis qui coûtent le plus cher.
Un dossier incomplet coûte plus cher qu'il n'y paraît
Première conséquence, la plus discrète : le surcoût d'incertitude. Face à un plan sans indication de série, sans tolérancement clair, sans précision sur l'état de surface attendu, l'usineur ne peut pas parier. Il chiffre au pire-disant. Il intègre une marge de sécurité sur le temps machine, sur le contrôle, parfois sur la matière. Cette marge, personne ne la voit dans le devis. Elle est simplement là, dissoute dans le prix unitaire.
Deuxième conséquence : le délai de réponse. Chaque question de clarification représente un cycle complet. Mail, attente, réponse partielle, relance. Sur une consultation à cinq fournisseurs, cela transforme une semaine de chiffrage en un mois de flottement.
Troisième conséquence, la plus douloureuse : la non-conformité contractuelle. Une pièce livrée strictement conforme au plan mais inutilisable en assemblage reste un problème du client. Juridiquement, le fournisseur a exécuté ce qui lui était demandé. Le litige est perdu d'avance quand la cote fonctionnelle n'a jamais été identifiée comme telle.
Et il y a le sujet dont on parle rarement : la reproductibilité. Trois ans après, quand il faut relancer une série de rechange, un dossier bancal signifie qu'il faut tout redécouvrir. Les paramètres, les compensations, les arbitrages faits à l'époque au téléphone. Tout ce qui n'a jamais été écrit.
Bloc 1 : identification et contexte du projet
Cela paraît administratif. Ça ne l'est pas.
Commencez par les coordonnées d'un interlocuteur technique unique. Pas le service achats, pas une adresse générique. Une personne capable de répondre à une question sur un rayon de raccordement dans la journée. Ce détail seul fait gagner des jours.
Ensuite : référence de la pièce, indice de révision, date du document. Puis le nom du projet, le sous-ensemble concerné, et la position de la pièce dans l'assemblage.
La fonction de la pièce, l'information la plus rentable
Décrivez ce que la pièce fait. Ce qu'elle supporte. Avec quoi elle est en contact, et de quelle façon. Est-ce qu'elle guide, est-ce qu'elle serre, est-ce qu'elle encaisse des vibrations ?
Beaucoup de donneurs d'ordre hésitent, par réflexe de confidentialité. C'est dommage, parce que cette information est précisément celle qui permet à l'usineur d'être utile. Un atelier qui comprend la fonction proposera une alternative pertinente : un perçage débouchant plutôt qu'un borgne, une reprise supprimée, un rayon élargi. Un atelier qui ne comprend rien exécute à l'aveugle, et facture l'aveuglement.
Bloc 2 : la définition géométrique et les fichiers à fournir
Le modèle 3D d'abord. Format natif si le fournisseur dispose du même logiciel, sinon un format neutre. Le STEP (AP214 ou AP242) reste la référence d'échange, parce qu'il conserve la topologie et qu'il est lu par toutes les chaînes de FAO du marché. L'IGES existe encore, mais il vieillit mal et génère régulièrement des surfaces à recoudre.
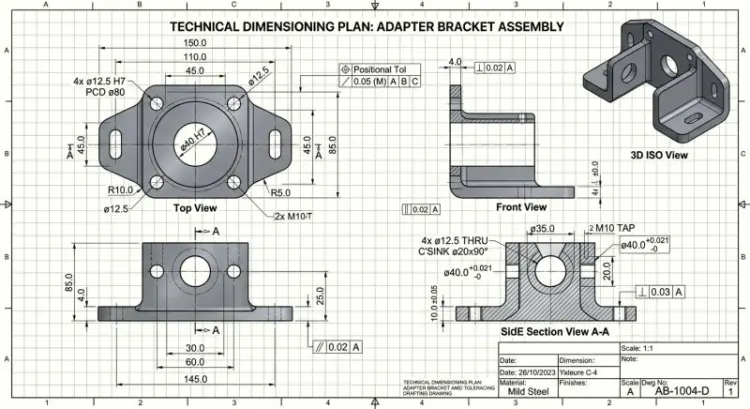
Le plan 2D coté ensuite, en PDF. Et là, une précision s'impose : le 3D ne remplace pas le 2D. Le modèle donne la géométrie nominale, rien de plus. Les tolérances, les états de surface, les cotes fonctionnelles, les références de tolérancement géométrique : tout cela vit sur le plan. Envoyer un STEP seul revient à demander un chiffrage sans dire ce qui compte.
Quel document fait foi ?
Divergence entre le 3D et le 2D : ça arrive plus souvent qu'on ne l'admet. Un congé modifié sur le modèle mais pas reporté sur le plan, une cote reprise à la main. Précisez explicitement, une bonne fois, lequel des deux documents prévaut. Une ligne dans le cahier des charges suffit à éviter une pièce rebutée.
Sur l'indiçage, un mot. Le fichier nommé « carter_final_v2_ok_corrigé.step » est un classique du genre, et il finit toujours par produire un lot usiné sur la mauvaise version. Un indice de révision propre sur chaque fichier, reporté dans le nom du fichier, et le sujet est clos.
Enfin, si vous appliquez un tolérancement GPS, indiquez la norme de référence retenue (ISO 1101 et les normes associées). Les symboles se ressemblent d'une époque à l'autre, leur interprétation non.
Bloc 3 : matière et état de livraison
« Acier traité » ne veut rien dire. Ni « alu », ni « inox ». Ces raccourcis obligent l'usineur à faire une hypothèse, et une hypothèse se paie.
Donnez la désignation normalisée exacte : 42CrMo4 plutôt qu'acier traité, EN AW-7075 T651 plutôt qu'aluminium haute résistance, 1.4404 ou 316L selon le référentiel employé. Précisez le référentiel, d'ailleurs, parce que les équivalences EN, AISI/ASTM et AFNOR ne sont pas toujours strictes.
Indiquez l'état de livraison de la matière brute : laminé, étiré, trempé-revenu, recuit, détensionné. Une pièce fine usinée dans du laminé non détensionné se déforme, et personne n'y peut rien après coup.
Format d'approvisionnement et certification
Barre, tôle, bloc, pièce de fonderie, ébauche forgée : si vous avez une contrainte, dites-la. Sinon, laissez l'usineur optimiser, c'est souvent là qu'il trouve de la marge.
Côté documentaire, précisez vos exigences dès la consultation : certificat matière 3.1 selon EN 10204, traçabilité coulée, conformité REACH ou RoHS. Un 3.1 demandé après coup sur un lot déjà lancé, c'est au mieux un délai supplémentaire, au pire un relancement complet.
Un cas particulier mérite d'être signalé : la matière fournie par le client. Cela change tout, le chiffrage comme la responsabilité. Qui paie si un bloc de titane fourni par vos soins casse en ébauche à cause d'une inclusion ? La question se règle avant, jamais après.
Dernier point, souvent oublié : la nuance est-elle strictement imposée, ou une alternative est-elle acceptable ? Les délais d'approvisionnement varient énormément d'une nuance à l'autre. Un fournisseur qui a le droit de proposer un équivalent disponible en stock peut vous faire gagner trois semaines.
Bloc 4 : tolérances et exigences dimensionnelles
C'est le bloc où se joue la plus grosse part du prix.
Le principe de base tient en une phrase : ne serrer que ce qui doit l'être. Distinguez clairement les cotes fonctionnelles, celles qui conditionnent le fonctionnement de l'assemblage, des cotes de forme libre qui n'ont besoin que d'une tolérance générale.
Pour ces dernières, utilisez un renvoi normatif et indiquez systématiquement la classe retenue : ISO 2768-mK, ISO 2768-fH selon le niveau de finesse souhaité. Un plan sans tolérance générale mentionnée est un plan que l'usineur devra interpréter, et il interprétera dans le sens qui l'engage le moins.
Les tolérances géométriques et leurs références
Planéité, perpendicularité, coaxialité, battement, localisation. Ces spécifications n'ont de sens que rattachées à un système de références. Les datums A, B, C ne sont pas décoratifs : ils décrivent comment la pièce est posée, orientée et bloquée pour être mesurée.
Une perpendicularité sans référence indiquée est ininterprétable. Et une pièce mesurée sur des appuis différents de ceux prévus donne des résultats différents, ce qui déclenche des litiges de contrôle parfaitement évitables.
L'erreur la plus coûteuse : surtolérancer par précaution
Elle est fréquente, et elle part d'une bonne intention. Dans le doute, on serre. On passe de ±0,1 à ±0,02 « pour être tranquille ».
Sauf que chaque centième gagné se paie deux fois : en temps machine, parce qu'il faut ralentir, passer en finition, parfois rectifier, et en contrôle, parce qu'une cote serrée impose un moyen de mesure adapté et une fréquence de vérification plus élevée. Sur certaines pièces, un tolérancement excessif double simplement le prix.
Pensez aussi à identifier les cotes de reprise et les zones critiques. Une pièce qui nécessite plusieurs prises doit indiquer clairement ce qui doit rester lié entre les phases.
Bloc 5 : états de surface et traitements
Indiquez la rugosité attendue surface par surface, avec la valeur et la zone concernée. Ra 1,6 sur un alésage de guidage et Ra 6,3 partout ailleurs : voilà une information exploitable. « Bel aspect » ne l'est pas.
Traitements thermiques
Nature du traitement, dureté visée avec son échelle (HRC, HV, HB), zones concernées. Et surtout : dureté en peau ou à cœur ? Un traitement de cémentation, de nitruration ou de trempe superficielle ne produit pas le même résultat qu'une trempe à cœur, et la profondeur de couche fait partie de la spécification.
Précisez également la chronologie : le traitement intervient-il avant ou après usinage de finition ? Une trempe après finition déforme, il faut prévoir une rectification.
Traitements de surface
Anodisation, zingage, nickelage chimique, passivation, revêtement de conversion, peinture. Pour chacun : l'épaisseur attendue, la teinte quand elle s'applique, et la norme de référence.
Reste la question qui fâche, celle qui revient sur chaque dossier : qui compense l'épaisseur du revêtement ? Une anodisation dure ajoute plusieurs dizaines de microns par face. Si le bureau d'études a coté la pièce finie sans le prévoir et que l'usineur usine au nominal, l'alésage sera hors tolérance après traitement. Cette compensation doit être tranchée par écrit, avant lancement.
Esthétique et finitions de bord
Sur les pièces visibles, précisez ce que vous attendez : orientation des stries d'usinage, absence de marque de bridage sur telles faces, homogénéité de la finition entre lots.
Et n'oubliez pas les bords. Ébavurage, cassage d'angles avec la valeur admise, rayon maximal en fond de poche (contrainte directe sur le diamètre d'outil utilisable). Ces trois lignes évitent bien des surprises à la réception.
Bloc 6 : quantités, séries et cadences
Voici l'information qui change le plus radicalement un chiffrage, et pourtant celle qu'on oublie le plus souvent de donner.
Transmettez la quantité de la première commande, et le volume prévisionnel annuel. Précisez la nature du besoin : prototype unitaire, présérie de validation, série récurrente, pièce de rechange ponctuelle. Indiquez la fréquence des relances envisagée et le lotissement souhaité.
Pourquoi cela pèse autant ? Parce que le procédé retenu en dépend directement. Pour trois pièces, on usine dans la masse à partir d'un bloc. Pour trois mille, on part d'une ébauche moulée ou forgée, on conçoit un montage dédié, on optimise les temps de cycle. Le prix unitaire n'a plus rien à voir, dans un rapport qui dépasse souvent le facteur cinq.
Un conseil, enfin : distinguez l'engagement ferme du simple prévisionnel, et dites-le franchement. Un fournisseur qui amortit un montage sur mille pièces annoncées et qui en reçoit deux cents à la commande finale se retrouve en perte. Il s'en souviendra à la consultation suivante.
Bloc 7 : délais et modalités logistiques
Il existe une différence entre la date de besoin réelle et le « au plus tôt » réflexe. La première est une contrainte, la seconde un confort de planning. Les mélanger conduit à payer des urgences qui n'en sont pas, ou à décrédibiliser les vraies urgences quand elles surviennent.
Posez des jalons intermédiaires quand la pièce le justifie : validation d'échantillon initial, première pièce bonne présentée avant lancement du lot, point d'avancement à mi-parcours.
Conditionnement et livraison
Emballage individuel ou en vrac, protection anticorrosion pour les pièces non traitées, palettisation, marquage des colis avec la référence et la quantité. Ces exigences ont un coût réel, elles doivent figurer dans la consultation pour que les devis soient comparables.
Ajoutez le lieu de livraison, l'Incoterm applicable si le fournisseur est à l'étranger, et vos éventuelles contraintes de stockage ou de livraison en flux tendu. Un atelier prévenu d'un besoin en kanban organisera sa production différemment.
Bloc 8 : contrôle qualité et documents attendus
Définissez le niveau de contrôle demandé. Autocontrôle simple, rapport dimensionnel sur les cotes fonctionnelles, contrôle à 100 % sur certaines caractéristiques. Chacun de ces niveaux a un coût très différent, et laisser le fournisseur deviner produit des écarts de devis incompréhensibles.
Listez les documents exigés : rapport de contrôle coté sur plan indicé, dossier PPAP pour l'automobile, rapport d'échantillon initial, déclaration de conformité, certificats matière et traitements.
Moyens de mesure et méthode
Si vous attendez une mesure MMT, un contrôle au projecteur de profil ou un relevé au rugosimètre, indiquez-le. Précisez aussi qui définit la méthode de mesure, parce qu'une même cote géométrique mesurée selon deux protocoles peut donner deux verdicts opposés. C'est une source classique de désaccord entre le contrôle réception du client et celui du fournisseur.
Complétez par le plan d'échantillonnage retenu et le niveau de qualité acceptable, puis par vos exigences de marquage pièce : gravure laser ou micro-percussion, contenu exact (référence, indice, numéro de lot, date), et emplacement précis. Un marquage placé sur une face d'appui rend la pièce inutilisable.
Bloc 9 : exigences contractuelles et confidentialité
Un accord de confidentialité se signe avant la transmission des plans, pas après. Cela paraît élémentaire, et pourtant les dossiers sensibles circulent régulièrement par mail sans aucun cadre.
Traitez ensuite la propriété des outillages et montages spécifiques. Qui les finance, qui les possède, que deviennent-ils si la relation s'arrête ? Cette clause évite des discussions pénibles au moment de transférer une production.
Précisez les conditions de sous-traitance. Le fournisseur peut-il externaliser un traitement thermique, une rectification, un revêtement ? Sous quelles conditions de traçabilité et de validation ?
Enfin, indiquez les référentiels que vous exigez : ISO 9001 en base, EN 9100 pour l'aéronautique, IATF 16949 pour l'automobile, ainsi que vos éventuelles exigences d'audit fournisseur. Autant que ce soit clair dès la consultation plutôt qu'après sélection.
Les cinq oublis les plus fréquents
Ceux-là reviennent sur pratiquement tous les dossiers, quel que soit le secteur.
Le sens de la fibre. Sur une pièce fortement sollicitée mécaniquement, l'orientation du laminage ou du corroyage par rapport aux efforts change la tenue. Elle n'apparaît presque jamais sur les plans.
Les surfaces d'appui autorisées pour le bridage. L'usineur doit bien tenir la pièce quelque part. Si aucune zone n'est autorisée ou interdite, il choisira, et il choisira peut-être la face que vous vouliez impeccable.
Le devenir des arêtes vives. Selon l'usage final, notamment sur les pièces manipulées par des opérateurs ou intégrées à des équipements accessibles, des exigences de sécurité s'appliquent. Elles doivent être écrites.
La cote qui prime en cas de conflit. Quand une chaîne de cotes et une cote fonctionnelle se contredisent (et cela arrive), quelle est la priorité ? Sans réponse, l'atelier tranche seul.
La disponibilité pour valider une dérogation. Une pièce en cours d'usinage qui présente un écart mineur pose une question simple : accepter ou rebuter ? Si personne ne répond pendant quatre jours, la machine attend ou la pièce part au rebut. Nommez un décideur joignable.
Faut-il tout figer ? La valeur du dialogue avec l'usineur
Un cahier des charges complet n'est pas un mur. C'est une base de discussion, et c'est même précisément parce qu'il est complet qu'une vraie discussion devient possible.
La démarche de design for manufacturing consiste à soumettre le projet au fournisseur avant de figer définitivement les plans. Les gains observés sur ce type d'échange se situent couramment entre 15 et 30 % du coût pièce, parfois davantage sur des géométries complexes. Un congé impossible à réaliser en une passe, une poche trop profonde pour l'outil optimal, une tolérance serrée sur une surface qui ne le nécessite pas : ce sont des dizaines de points de marge récupérables, et le bureau d'études n'a aucune raison de les voir seul.
Deux questions valent la peine d'être posées systématiquement à son usineur. Quelles cotes vous coûtent le plus cher sur cette pièce ? Quelle géométrie simplifieriez-vous si vous en aviez la possibilité ? Les réponses sont généralement instructives, et souvent gratuites.
C'est toute la différence entre traiter un atelier comme un exécutant et le considérer comme un partenaire technique. Le second modèle produit de meilleures pièces, pour moins cher, avec moins de reprises.
Une trame à réutiliser
Voici les neuf blocs sous forme de check-list actionnable :
- Identification : contact technique, référence, indice, projet, fonction de la pièce
- Géométrie : 3D STEP, plan 2D PDF indicé, document faisant foi, norme de tolérancement
- Matière : nuance normalisée, état de livraison, format, certification, alternatives acceptées
- Tolérances : cotes fonctionnelles identifiées, tolérances générales avec classe, spécifications géométriques et datums
- Surfaces et traitements : Ra par zone, traitements thermiques et de surface, compensation d'épaisseur, ébavurage
- Quantités : première commande, prévisionnel annuel, nature du besoin, lotissement
- Délais et logistique : date de besoin réelle, jalons, conditionnement, lieu de livraison
- Qualité : niveau de contrôle, documents attendus, moyens de mesure, marquage pièce
- Contractuel : NDA, propriété des outillages, sous-traitance, référentiels exigés
Un conseil pratique pour finir sur ce point : construisez une trame interne unique et réutilisez-la sur toutes vos consultations. Deux bénéfices immédiats. Vous ne repartez jamais de zéro, et surtout vous comparez des devis établis à périmètre strictement identique. Ce dernier point vaut à lui seul l'effort de mise en place, parce que comparer trois prix construits sur trois interprétations différentes ne sert rigoureusement à rien.
Conclusion
Un cahier des charges complet fait gagner du temps, c'est entendu. Mais son effet principal est ailleurs : il déplace la relation client-fournisseur. On passe d'un rapport d'exécution, où l'atelier applique sans comprendre, à un rapport de co-conception, où les deux parties optimisent ensemble une pièce qu'elles comprennent toutes les deux.
La conséquence est concrète. Des devis fermes plutôt que des estimations sous réserve. Des délais tenus parce qu'ils ont été calculés sur des données réelles. Et beaucoup moins de mauvaises surprises à la réception.
Pour votre prochaine consultation, transmettez le dossier complet dès la première prise de contact. Vous obtiendrez un chiffrage ferme, un délai fiable, et probablement quelques suggestions d'optimisation que vous n'attendiez pas.