Un char qui tourne sa coque de trois quarts pour présenter son blindage en biais, c'est un geste que tout joueur finit par reconnaître. Ce geste relève aussi du réflexe de constructeur. Derrière les chiffres affichés dans le garage, épaisseur, pente, pénétration, il y a de la métallurgie, de la fonderie et de la soudure, soit le quotidien de la chaudronnerie lourde. Le jeu simplifie, bien sûr. Mais il pose les bonnes questions, et c'est justement ce qui rend l'exercice intéressant.
Le blindage vu par le jeu, le blindage vu par l'atelier
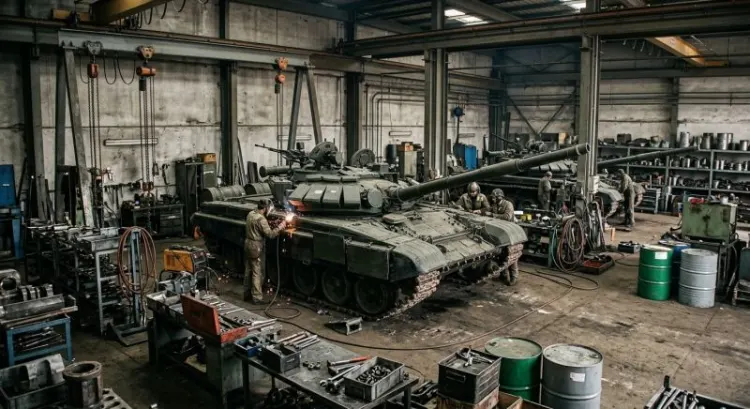
Dans la plupart des jeux de chars, un blindage tient en un nombre. On lit « 100 mm » sur une caisse et on passe à autre chose. À l'atelier, personne ne raisonne ainsi. L'acier de blindage se choisit selon sa nuance, son mode d'élaboration et son traitement thermique. Un acier laminé et trempé ne réagit pas comme une tôle de construction courante, même à épaisseur identique.
Le jeu parle d'épaisseur équivalente, une notion qu'il faut prendre au sérieux. Une plaque inclinée offre au projectile un trajet plus long dans la matière. Une épaisseur réelle de 80 mm, présentée à 60 degrés, se comporte ainsi comme une plaque d'environ 160 mm, puisque l'épaisseur traversée est divisée par le cosinus de l'angle. Il s'agit d'une approximation géométrique, qui ne tient compte ni du ricochet ni de la déformation. Si vous voulez voir cette logique à l'œuvre dans les combats, les mécaniques de pente sont bien détaillées sur Jeuxmmorpg Gratuit.
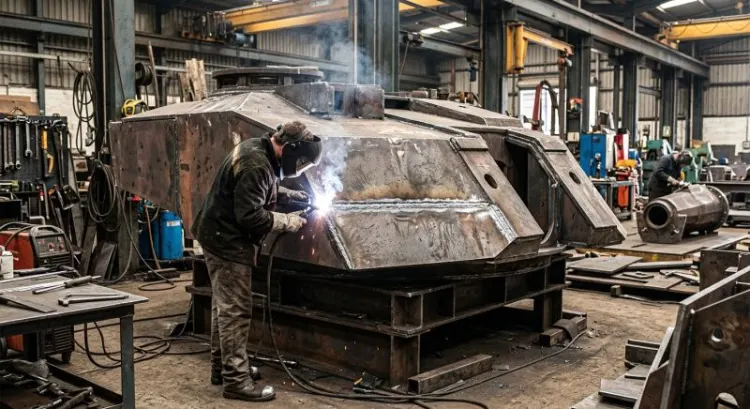
Côté fabrication, la tâche est tout autre. Il faut découper, plier, aligner, puis assembler des tôles qui ne doivent pas se déformer sous la chaleur. Les tolérances comptent. Une coque qui vrille de quelques millimètres ne se rattrape pas à la masse, et une tourelle mal centrée fait grincer tout le système. C'est là que le chaudronnier gagne ou perd sa journée.
Un blindage n'est jamais seulement une épaisseur. Il se joue sur plusieurs paramètres, et le jeu n'en retient qu'un :
- Le choix de la nuance d'acier, selon la dureté et la ténacité recherchées
- Le traitement thermique, qui fixe les propriétés finales de la tôle
- Le pliage à rayon contrôlé, pour ne pas fragiliser la zone étirée
- La tolérance dimensionnelle des découpes avant assemblage
Pourquoi l'angle change la donne
On prête souvent à l'épaisseur le rôle principal. Or l'angle agit comme un multiplicateur de cette épaisseur : à plaque identique, plus l'inclinaison augmente, plus l'épaisseur à traverser s'allonge. Une coque droite et une coque inclinée peuvent peser le même poids et offrir une protection très différente. Le ricochet, quand le projectile glisse au lieu de pénétrer, dépend largement de cette inclinaison et de la vitesse d'impact. Un obus qui ricoche ne traverse pas, mais il ne ricoche pas toujours, et c'est tout le sel du problème.
Il existe pourtant un compromis que les jeux ne montrent jamais vraiment. Plus une coque est inclinée, plus elle occupe de volume, et plus elle complique l'aménagement intérieur. Un char doit rester transportable, franchir des ponts et tenir sur des routes. Chaque tôle ajoutée coûte en poids, en consommation et en mobilité.
Tourelles : moulées ou soudées ?
Une tourelle pose une question que la coque n'a pas. Faut-il la couler d'un seul bloc, ou la construire à partir de plaques assemblées ? Les deux écoles ont existé, et toutes deux ont produit des engins redoutables. La fonte d'acier permet des formes arrondies, qui dévient mieux les projectiles et ne présentent pas d'angles faibles. En revanche, la pièce coulée exige une maîtrise rigoureuse du moule, du refroidissement et de la composition du métal.
La soudure offre davantage de souplesse. On assemble des plaques découpées au plasma, on peut modifier un dessin sans refaire un moule, et les réparations sont plus simples. Le revers de la médaille, c'est le joint. Chaque cordon est un endroit où le métal change de structure, et où un défaut peut se cacher.
Dans le jeu, la tourelle moulée et la tourelle soudée se ressemblent souvent. Le joueur ne voit ni les porosités ni les reprises. Pourtant, c'est là que tout se joue. Les retassures, ces cavités qui apparaissent quand le métal se contracte en refroidissant, et les porosités, petites bulles de gaz emprisonnées, réduisent la résistance réelle de la pièce. Un contrôle sérieux ne se contente pas de regarder la surface. Il cherche ce qui ne se voit pas.
La couronne et le système de rotation
On oublie vite la rotation. Pourtant, faire pivoter plusieurs tonnes d'acier avec précision est un défi mécanique à part entière. La couronne d'orientation, qui relie la tourelle à la caisse, doit tourner sans jeu excessif tout en supportant des charges énormes. Trop serrée, elle use le moteur et les roulements. Trop lâche, elle laisse la tourelle flotter et dégrade la précision du pointage.
Le jeu ne montre jamais cela. Une tourelle y tourne toujours parfaitement, sans vibration ni usure. En atelier, la question de l'usure revient sans cesse : rattrapage de jeu, lubrification, remplacement des dentures. Ce n'est pas un sujet qui fait briller, mais c'est souvent lui qui décide de la durée de vie d'un engin.
Les soudures, l'angle mort des jeux
On passe rarement une soudure en revue dans un jeu de chars. Elle n'est qu'une ligne grise entre deux plaques, si elle est visible du tout. Pourtant, c'est peut-être l'élément le plus exigeant d'une fabrication métallique. Un cordon mal exécuté peut tenir pendant des années, puis lâcher au premier choc. Ce n'est pas une affaire de bravoure du soudeur, c'est une affaire de méthode.
Les procédés se sont multipliés. Le soudage à l'arc avec électrode enrobée reste courant sur chantier. Le MAG, avec fil continu et gaz de protection, domine dans les ateliers qui produisent en série. Le soudage à l'arc submergé, sous flux en poudre, convient aux grandes épaisseurs et aux cordons longs. Chacun a ses règles, et chacun exige une qualification du mode opératoire selon des normes comme l'EN ISO 15614, sans oublier la qualification des soudeurs selon l'EN ISO 9606.
Le préchauffage et la maîtrise de l'hydrogène
Dans les aciers à haute résistance, l'hydrogène est un ennemi discret. Il peut migrer dans la zone affectée thermiquement et provoquer une fissuration à froid, parfois plusieurs heures après le soudage. D'où l'intérêt du préchauffage, de l'étuvage des électrodes et de tôles propres, exemptes d'huile, de rouille ou d'humidité. Une tôle mal préparée, c'est souvent une fissure qui attend son heure.
Contrôles non destructifs
Pour savoir ce qui se passe sous le cordon, on dispose de plusieurs méthodes. Le ressuage révèle les fissures ouvertes en surface, grâce à un liquide pénétrant puis à un révélateur. Les ultrasons renseignent sur les défauts internes par leur écho. La radiographie, plus lourde à mettre en œuvre, montre les cavités et les inclusions.
Une soudure parfaitement lisse peut donc cacher le pire, alors qu'un défaut profond, non détecté, reste le plus dangereux. Un bon fabricant ne se fie pas à l'aspect. Il planifie les contrôles et il les documente. Ces contrôles sont eux-mêmes encadrés : les opérateurs de contrôle non destructif sont qualifiés selon l'EN ISO 9712, et leurs procédures sont écrites avant le début du chantier.
Ce que la chaudronnerie lourde peut retirer de cette comparaison
Un jeu de chars n'a rien d'un cahier des charges. Il rappelle pourtant quelques principes que l'atelier applique depuis longtemps. Modéliser avant de fabriquer, par exemple. Les bureaux d'études simulent aujourd'hui les contraintes, les déformations et les flux thermiques avant de couper la première tôle. Une maquette virtuelle coûte moins cher qu'un prototype raté.
Un client industriel attend aussi autre chose qu'un beau dessin. Il veut de la traçabilité, c'est-à-dire savoir quelle coulée, quel lot de tôle, quel soudeur et quel contrôle ont accompagné chaque pièce. Il veut le respect des normes et des délais tenus. Aucune de ces exigences ne se rattrape en fin de chantier.
Il faut tout de même garder la tête froide. Le jeu produit des chiffres lisibles, pas des structures qui portent des charges. Il ne remplace ni le calcul, ni l'expérience, ni les essais destructifs menés en laboratoire. Son mérite est ailleurs : il rend familières des notions qui restent abstraites pour beaucoup.
Pour finir
Le joueur qui tourne sa coque pour présenter un blindage en biais ne pense sans doute pas à la métallurgie. Il applique pourtant une logique que les chaudronniers pratiquent chaque jour, celle de la pente, de la forme et de la qualité du joint. Les jeux rendent visible ce que l'atelier fait depuis longtemps, sans bruit.